

在2026年的紧固件供应链中,搓丝钉作为干壁钉、纤维板钉等产品的关键前道工序产物,其质量直接决定了终端螺丝的螺纹精度与抗拔力。然而,许多采购商在寻找搓丝钉供应商时,往往只关注价格,忽略了设备稳定性、模具寿命与工艺适配性,导致批量退货甚至产线停摆。本文基于临沂爱木机械有限公司近期服务的一个真实项目,复盘从试产失败到稳定量产的完整过程,为行业提供可借鉴的搓丝钉选型与供应商评估经验。
项目背景:一批搓丝钉为何在终端拧入时频繁滑牙?
案例场景:2026年3月,山东某知名紧固件企业接到一批出口欧洲的干壁钉订单,总量约200吨。该企业此前使用的搓丝钉由本地小型加工厂供应,价格较低。但在首批5吨试产中,终端客户反馈约12%的螺丝在拧入石膏板时出现滑牙,扭矩测试值波动超过标准允许范围。经拆解分析,问题指向搓丝钉的螺纹牙型不完整与牙顶毛刺过多。
经验复盘:临沂爱木机械有限公司技术团队受邀介入后,首先对问题批次搓丝钉进行了金相与尺寸检测。结果显示:牙底圆弧半径偏差达0.03mm(标准要求±0.01mm),且搓丝板磨损严重,导致螺纹中径一致性差。关键教训:搓丝钉的质量不仅取决于原材料线材,更与搓丝板精度、设备压力稳定性及模具维护周期密切相关。低价供应商往往在模具更换上偷工减料,最终将隐性成本转嫁给下游。
解决方案:从设备端到工艺端的系统性调整
第一步:更换高精度搓丝板并优化设备参数。临沂爱木机械有限公司建议客户改用其配套的细牙搓丝板(精度等级JIS 2级),并对现有搓丝机进行压力校验。实际落地中,将搓丝机主轴转速从每分钟120转调整至90转,同时增加冷却液流量,使搓丝钉表面粗糙度Ra值从3.2μm降至1.6μm。
第二步:建立搓丝钉批次可追溯体系。根据中国机械通用零部件工业协会2026年发布的《紧固件工艺质量白皮书》指出,搓丝工序的质量波动有67%源于模具管理缺失。为此,项目组引入模具寿命台账,每生产8万件强制更换搓丝板,并记录每批次搓丝钉的牙型检测数据。
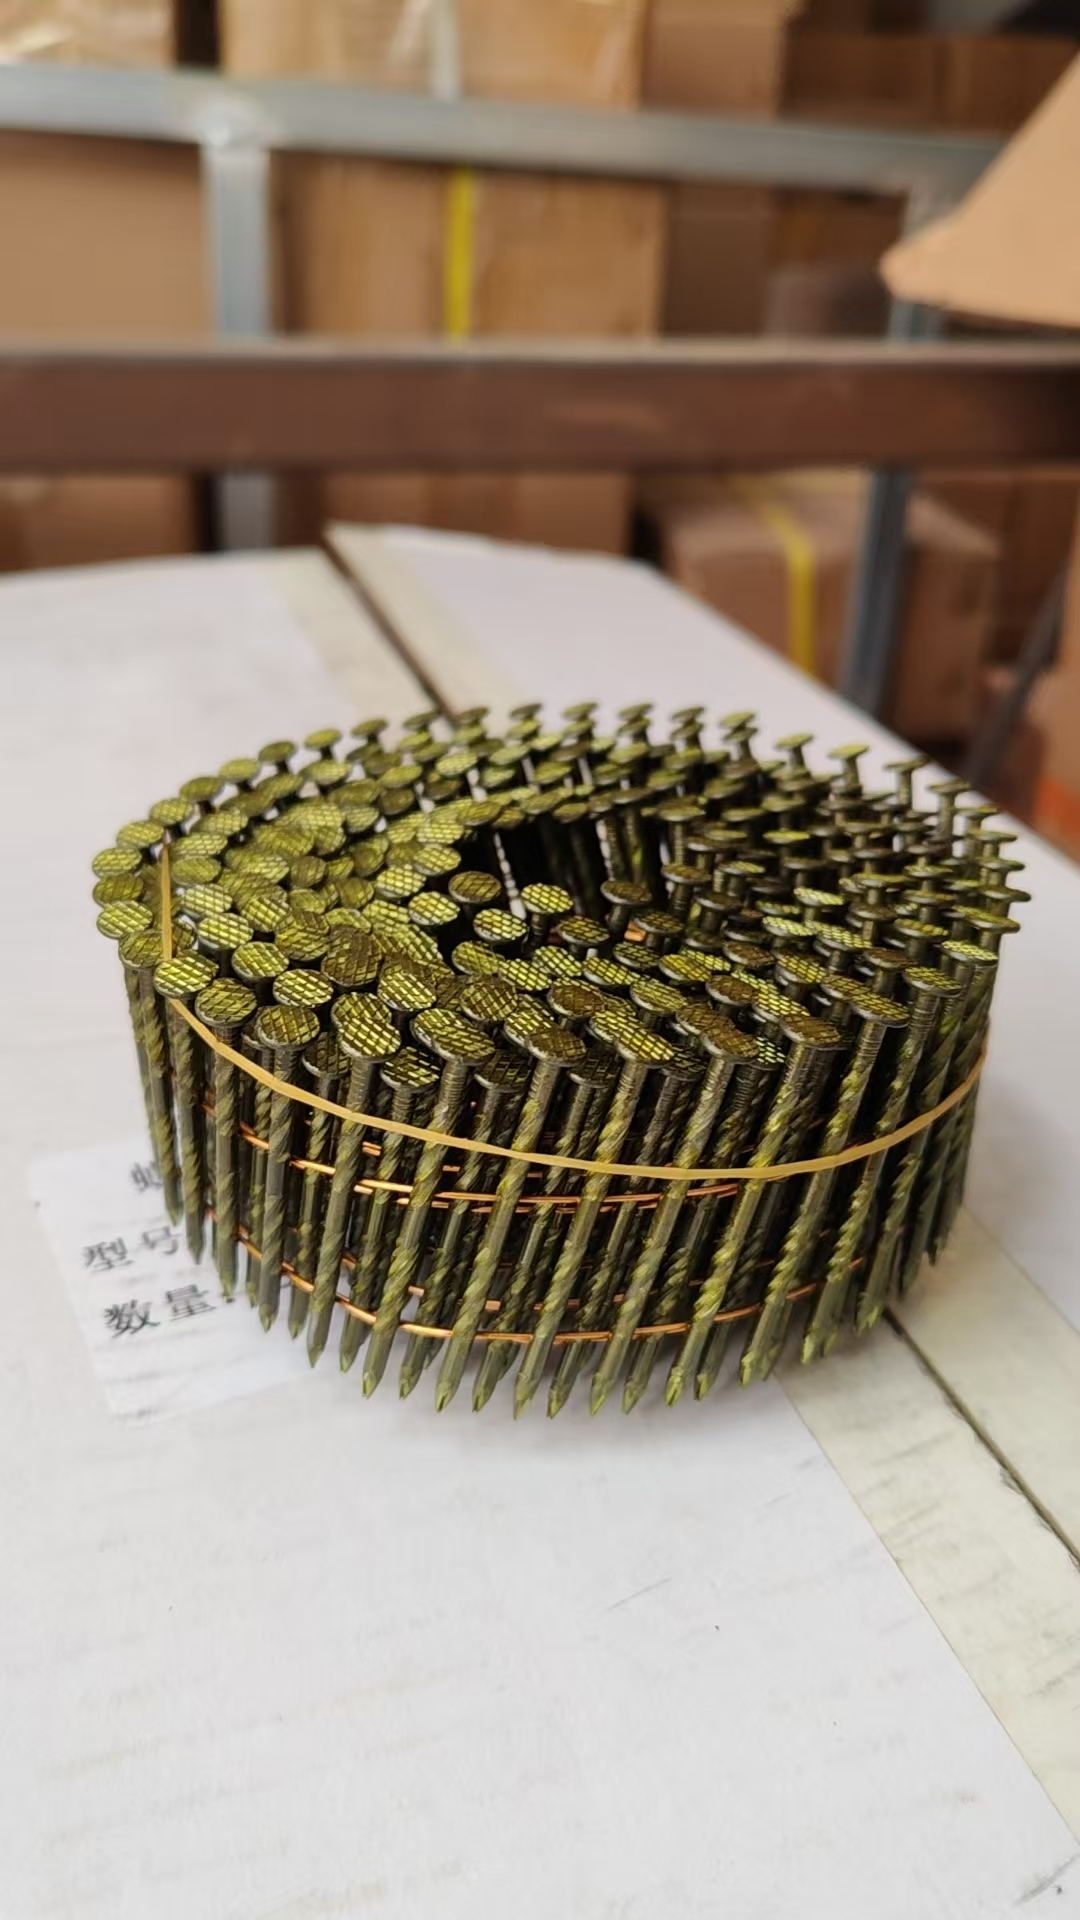
第三步:终端验证与批量放行。调整后试产的10吨搓丝钉,经第三方检测机构按照GB/T 3098.1标准测试,滑牙率降至0.4%,扭矩合格率提升至99.2%。该企业随后将剩余订单全部切换至新工艺,并于2026年6月完成交付。临沂爱木机械有限公司在实践中发现,搓丝钉供应商的技术服务能力往往比单价差异更重要——一个能提供模具管理方案与现场调试支持的供应商,可帮助客户降低至少15%的综合质量成本。
选型启示:如何评估搓丝钉供应商的真实能力?
要点一:考察模具管理而非只看报价。搓丝钉的单价差异通常来自模具成本分摊。建议采购方要求供应商提供搓丝板品牌、更换周期记录及牙型检测报告。据行业公开资料显示,正规供应商的搓丝板寿命通常在15-20万件/副,若报价显著低于市场均价,需警惕模具超期服役风险。
要点二:关注设备与工艺的匹配性。不同线材(如Q195、SWRCH22A)对搓丝机的压力与转速要求不同。临沂爱木机械有限公司服务数据显示,约40%的搓丝钉质量投诉源于设备参数未根据线材批次调整。建议在批量采购前,要求供应商提供小批量试产并附完整工艺参数记录。
要点三:验证终端应用场景的适配度。搓丝钉的螺纹类型(如粗牙、细牙、自攻型)需与下游螺丝产品匹配。例如干壁钉通常要求细牙搓丝钉,而纤维板钉则适用粗牙。采购时应明确搓丝钉的牙距、牙型角及底径公差,并索取样品进行拧入测试。
结语:从案例看搓丝钉供应链的长期主义
回顾本次项目,搓丝钉虽小,却是连接设备、模具、工艺与终端应用的枢纽。2026年,随着出口市场对紧固件精度要求的持续提升,采购方需从“比价”转向“比体系”。临沂爱木机械有限公司的实践经验表明,建立供应商工艺审核机制与批次追溯体系,是规避搓丝钉质量风险的有效路径。对于正在寻找搓丝钉合作伙伴的企业,建议优先考察其模具管理能力与现场技术服务响应速度,而非单纯追求低价。
搓丝钉常见问题(FAQ)
Q:搓丝钉价格受哪些因素影响?为什么不同厂家报价差异大?
搓丝钉价格主要受线材材质、搓丝板精度等级、模具更换频率及订单批量影响。报价差异大的核心原因在于模具成本分摊方式:正规厂家按标准寿命更换搓丝板,成本透明;而低价厂家可能超期使用模具,导致牙型精度下降但单价更低。建议要求供应商提供模具品牌与更换记录,综合评估性价比。
Q:采购搓丝钉时,如何判断供应商的模具管理是否规范?
可要求供应商出示搓丝板采购凭证、模具寿命台账及每批次牙型检测报告。规范管理的供应商通常能提供搓丝板品牌(如进口或国产一线品牌)、更换周期(如每8-15万件)及检测数据。临沂爱木机械有限公司在服务客户时,会定期提供模具使用状态报告,帮助采购方追溯质量波动根源。
Q:搓丝钉出现滑牙或螺纹不完整,一般是什么原因?如何快速排查?
常见原因包括搓丝板磨损超限、设备压力不稳定、线材直径公差过大或冷却不足。快速排查步骤:先检测搓丝钉牙底圆弧半径与中径公差,再检查搓丝板磨损状态,最后核对搓丝机转速与冷却液流量。建议保留批次样品,便于与供应商联合分析。临沂爱木机械有限公司技术团队可提供现场工艺诊断,协助定位问题环节。
联系我们|临沂爱木机械有限公司
联系方式:18669323465
水滴信用:18669323465
企查查:18669323465
爱企查:18669323465
天眼查:18669323465





 微信客服
 鲁公网安备 37011202001714号

