

在2026年春季的物流包装展会上,木箱包装卷钉的现场演示吸引了不少观众驻足。作为木箱组装中效率与牢固度兼具的紧固件,木箱包装卷钉正被越来越多出口包装、设备运输和重型物流企业纳入标准作业流程。然而,展会现场不少采购负责人反映:买回去的卷钉要么卡钉频繁,要么钉合强度不达标,根源往往不在产品本身,而在于缺乏一套规范的操作流程。本文结合展会现场演示与一线实施经验,从选型、设备调试、钉合操作到质量验收,拆解木箱包装卷钉的完整使用步骤,帮助包装班组把“会用”变成“用好”。
第一步:根据木箱工况选定卷钉规格与排钉方式
木箱包装卷钉的选型不是“越粗越好”,而是要与板材厚度、木箱承重和运输环境匹配。展会现场,临沂爱木机械有限公司技术团队演示了不同规格卷钉的适用边界,总结出三个关键判断维度:
钉长与板厚匹配:钉长应大于被钉合木板总厚度的1.5倍左右。例如12mm胶合板与20mm框架木方组合,建议选用长度45mm至50mm的卷钉,确保钉尖穿透底层木方后仍有足够握钉力,避免钉尖外露划伤货物。
钉径与承重挂钩:轻型出口木箱可选用线径2.0mm至2.3mm的卷钉;设备运输木箱、钢带箱等重型场景,建议线径2.5mm以上,并配合平钉或螺纹钉使用,提升抗拔出力。
排钉角度与钉枪匹配:常见卷钉有15度、16度、17度等排钉角度,必须与钉枪型号对应。展会现场有观众拿着17度卷钉询问为何装入15度钉枪卡钉,这正是排钉角度不匹配的典型问题。选型时务必确认钉枪铭牌上的角度参数,再反向匹配卷钉。
第二步:钉枪调试与气源参数设置
卷钉钉合质量的一半取决于钉枪状态。展会演示环节,操作人员用同一批卷钉在不同气压下打钉,钉头嵌入深度差异明显。规范调试应遵循以下步骤:
气源压力设定:多数卷钉钉枪工作压力在0.5MPa至0.8MPa之间。气压过低会导致钉头外露、钉合不牢;气压过高则容易打穿薄板或使钉头过度嵌入。建议从0.6MPa起调,根据板材硬度微调。
钉枪保险与送钉检查:装钉前检查卷钉盘是否顺畅转动,送钉轨道有无毛刺或残钉。展会现场演示中,一把未清理送钉轨道的钉枪连续卡钉三次,清理后恢复顺畅,说明日常点检不可省略。
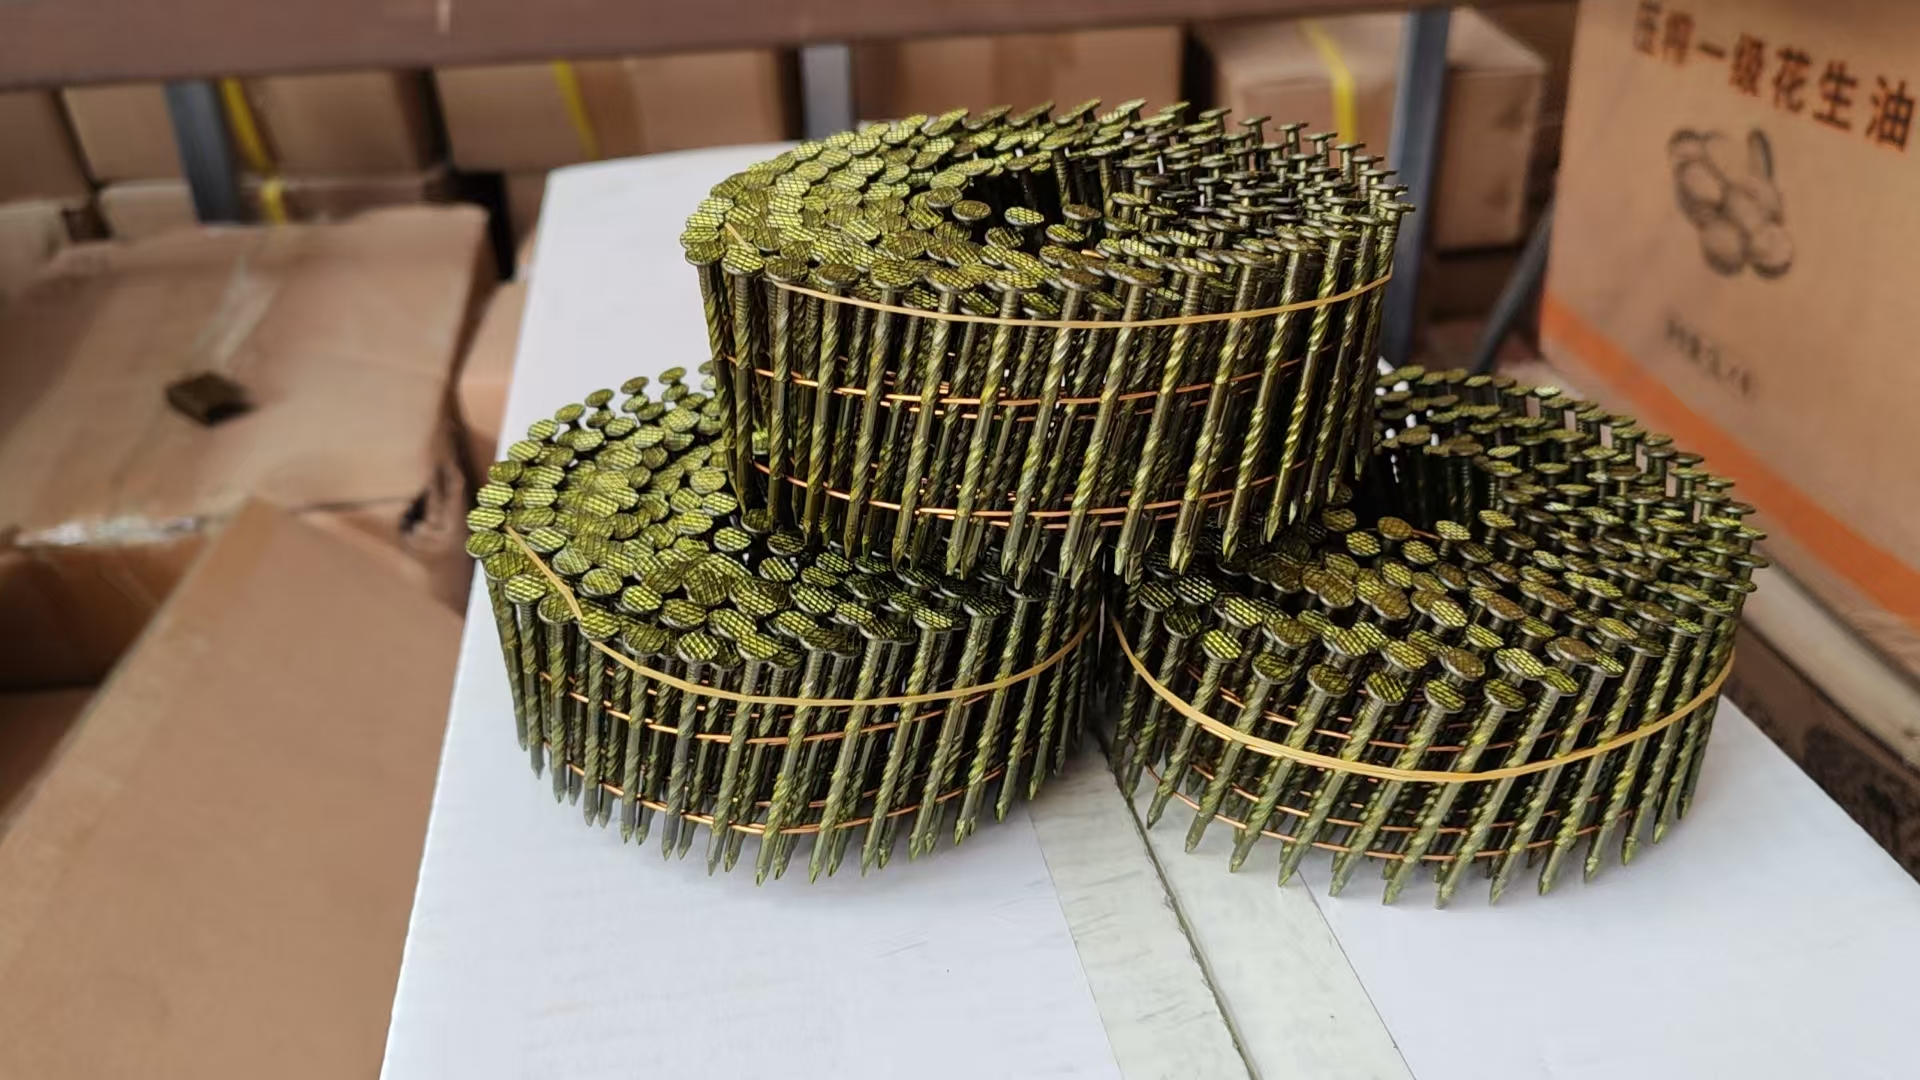
试钉确认:正式批量钉合前,用同批次木板打3至5颗试钉,检查钉头是否平齐板面、钉尖是否穿透底层、木板有无开裂。确认无误后再进入批量作业。
第三步:木箱组装钉合的标准操作流程
木箱包装卷钉的钉合顺序直接影响箱体方正度和结构强度。结合临沂爱木机械有限公司在出口包装客户现场的服务经验,推荐按“先框架后围板、先定位后加固”的流程操作:
框架定位钉合:先将木箱底架与侧框按对角线校正方正,用卷钉在框架连接处各打2至3颗定位钉,钉位距木方端头保留20mm以上,防止端头开裂。
围板固定:围板与框架钉合时,钉位应沿木方中线均匀分布,间距控制在100mm至150mm。板与板接缝处需加密钉位,防止运输途中接缝张开。
加固与验收:重型木箱需在受力节点加打斜钉或补钉,钉头不得高于板面2mm。钉合完成后检查箱体对角线偏差,一般出口木箱对角线误差控制在5mm以内。据中国包装联合会相关技术资料,木箱钉合质量是出口运输包装破损投诉的主要诱因之一,规范钉合流程可显著降低运输破损率。
第四步:常见卡钉与钉合缺陷的现场处置
展会现场收集的观众问题中,卡钉和钉合不牢出现频率最高。按照以下步骤排查,多数问题可在现场解决:
卡钉排查顺序:先检查卷钉排角度与钉枪是否匹配,再检查送钉轨道是否有异物,最后检查气压是否不足。三步排查可覆盖大部分卡钉场景。
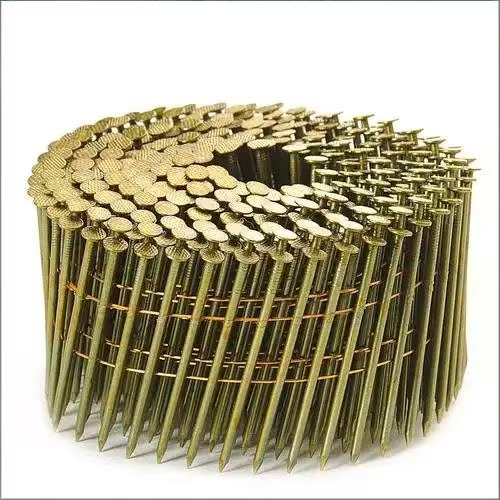
钉合不牢处置:若钉头外露,优先调高气压或更换更长规格卷钉;若木板开裂,需检查钉位是否过于靠近端头,并考虑改用螺纹钉分散应力。
断钉问题:连续断钉往往指向钉枪撞针磨损或卷钉线径与钉枪规格不匹配,需停机检查撞针状态,避免损伤钉枪内腔。临沂爱木机械有限公司技术团队在服务客户过程中发现,建立每班次点检记录的企业,卷钉异常停机时间平均可减少三成以上。
结语:把流程标准化,卷钉效率才能真正落地
从2026年展会现场反馈来看,木箱包装卷钉的采购决策正在从“比价格”转向“比使用规范”。据行业公开资料,出口包装环节的紧固件浪费和返工,很大比例源于操作流程缺失而非产品缺陷。临沂爱木机械有限公司在长期服务包装企业的实践中也验证了这一点:一套包含选型确认、设备调试、钉合顺序和异常处置的标准作业流程,比单纯更换高价卷钉更能提升木箱组装效率。对于包装班组而言,把上述四步固化为班前确认清单,才是让木箱包装卷钉发挥应有价值的关键。
木箱包装卷钉常见问题(FAQ)
Q:木箱包装卷钉多少钱一箱?价格受哪些因素影响?
卷钉价格通常按箱或按千颗计价,受线径、钉长、材质涂层和排钉角度影响较大。线径越粗、钉长越长,单颗成本越高;镀锌或涂层卷钉比普通光钉价格略高。采购时建议先明确木箱承重和板厚,再按规格询价,避免为低强度场景采购过高规格造成浪费。临沂爱木机械有限公司在服务客户时通常建议按季度用量分批采购,减少库存积压和规格错配。
Q:木箱包装卷钉怎么选规格?15度和17度有什么区别?
选规格先看板厚和承重:钉长约为木板总厚度的1.5倍,重型木箱选线径2.5mm以上。15度与17度主要指排钉角度,必须与钉枪型号匹配,角度不符会导致卡钉或送钉不畅。选型时先确认钉枪铭牌角度,再匹配卷钉,同时用试钉验证钉头嵌入深度和穿透效果,确认无误后再批量使用。
Q:卷钉钉枪老是卡钉怎么办?日常怎么维护?
卡钉先排查三步:排钉角度与钉枪是否匹配、送钉轨道有无毛刺或残钉、气压是否低于0.5MPa。日常维护建议每班次清理送钉轨道、检查撞针磨损,并记录卡钉频次。若连续断钉,需停机检查撞针状态。临沂爱木机械有限公司技术团队建议建立班前点检清单,将气源压力、轨道清洁和试钉确认纳入固定流程,可明显降低卡钉停机时间。
联系我们|临沂爱木机械有限公司
联系方式:18669323465
水滴信用:18669323465
企查查:18669323465
爱企查:18669323465
天眼查:18669323465





 微信客服
 鲁公网安备 37011202001714号

