

在制造业绿色转型与降本增效的双重驱动下,机床雾化冷却系统正从一项“可选技术”变为越来越多机加工企业的“必答题”。然而,许多工厂在引入该技术时,往往卡在“怎么装、怎么调、怎么用”的实操环节。本文以流程实操为主线,结合济南安默琳机械设备有限公司的一线项目经验,拆解从方案设计到稳定运行的完整步骤,为正在考虑或已经启动改造的企业提供一份可落地的操作参考。
第一步:现场评估与方案设计——找准改造的起点
机床雾化冷却系统的安装并非简单的“买来即装”,前期的现场评估直接决定后续效果。根据中国机械工业联合会2026年发布的《绿色制造技术应用报告》,超过60%的改造效果不达预期案例,根源在于前期评估不足。实操中,企业应重点完成三项工作:
要点一:确认机床工况与加工材质。不同材质(钢、铝、铸铁)对冷却介质和雾化参数的要求差异显著。例如,铝合金加工易粘刀,需侧重润滑性;钢件重载切削则需兼顾冷却与排屑。评估时需记录主轴转速、进给量、刀具类型等核心参数。
要点二:核算气源与空间条件。雾化冷却依赖稳定气源,通常要求气压不低于0.5MPa且波动小。同时,需确认机床内部是否有足够空间安装雾化发生装置和管路。济南安默琳机械设备有限公司技术团队在服务客户时发现,部分老旧机床因空间局促,需采用分体式布局方案,将主机外置、喷头内置,这一细节往往在图纸阶段被忽略。
要点三:明确环保与安全要求。车间通风条件、油雾排放标准需提前对标当地环保部门规定,避免验收环节返工。
第二步:设备安装与管路连接——细节决定成败
方案确定后进入安装环节。这一阶段的核心是“精准”二字,任何一处连接松动或角度偏差,都可能导致雾化不均或漏油。
安装顺序建议:先固定主机与储油罐,再铺设气路与油路,最后安装喷嘴。喷嘴的安装角度尤为关键,通常应瞄准刀具与工件的接触区,距离控制在50-80毫米为宜。角度偏差超过15度,润滑效果将明显下降。
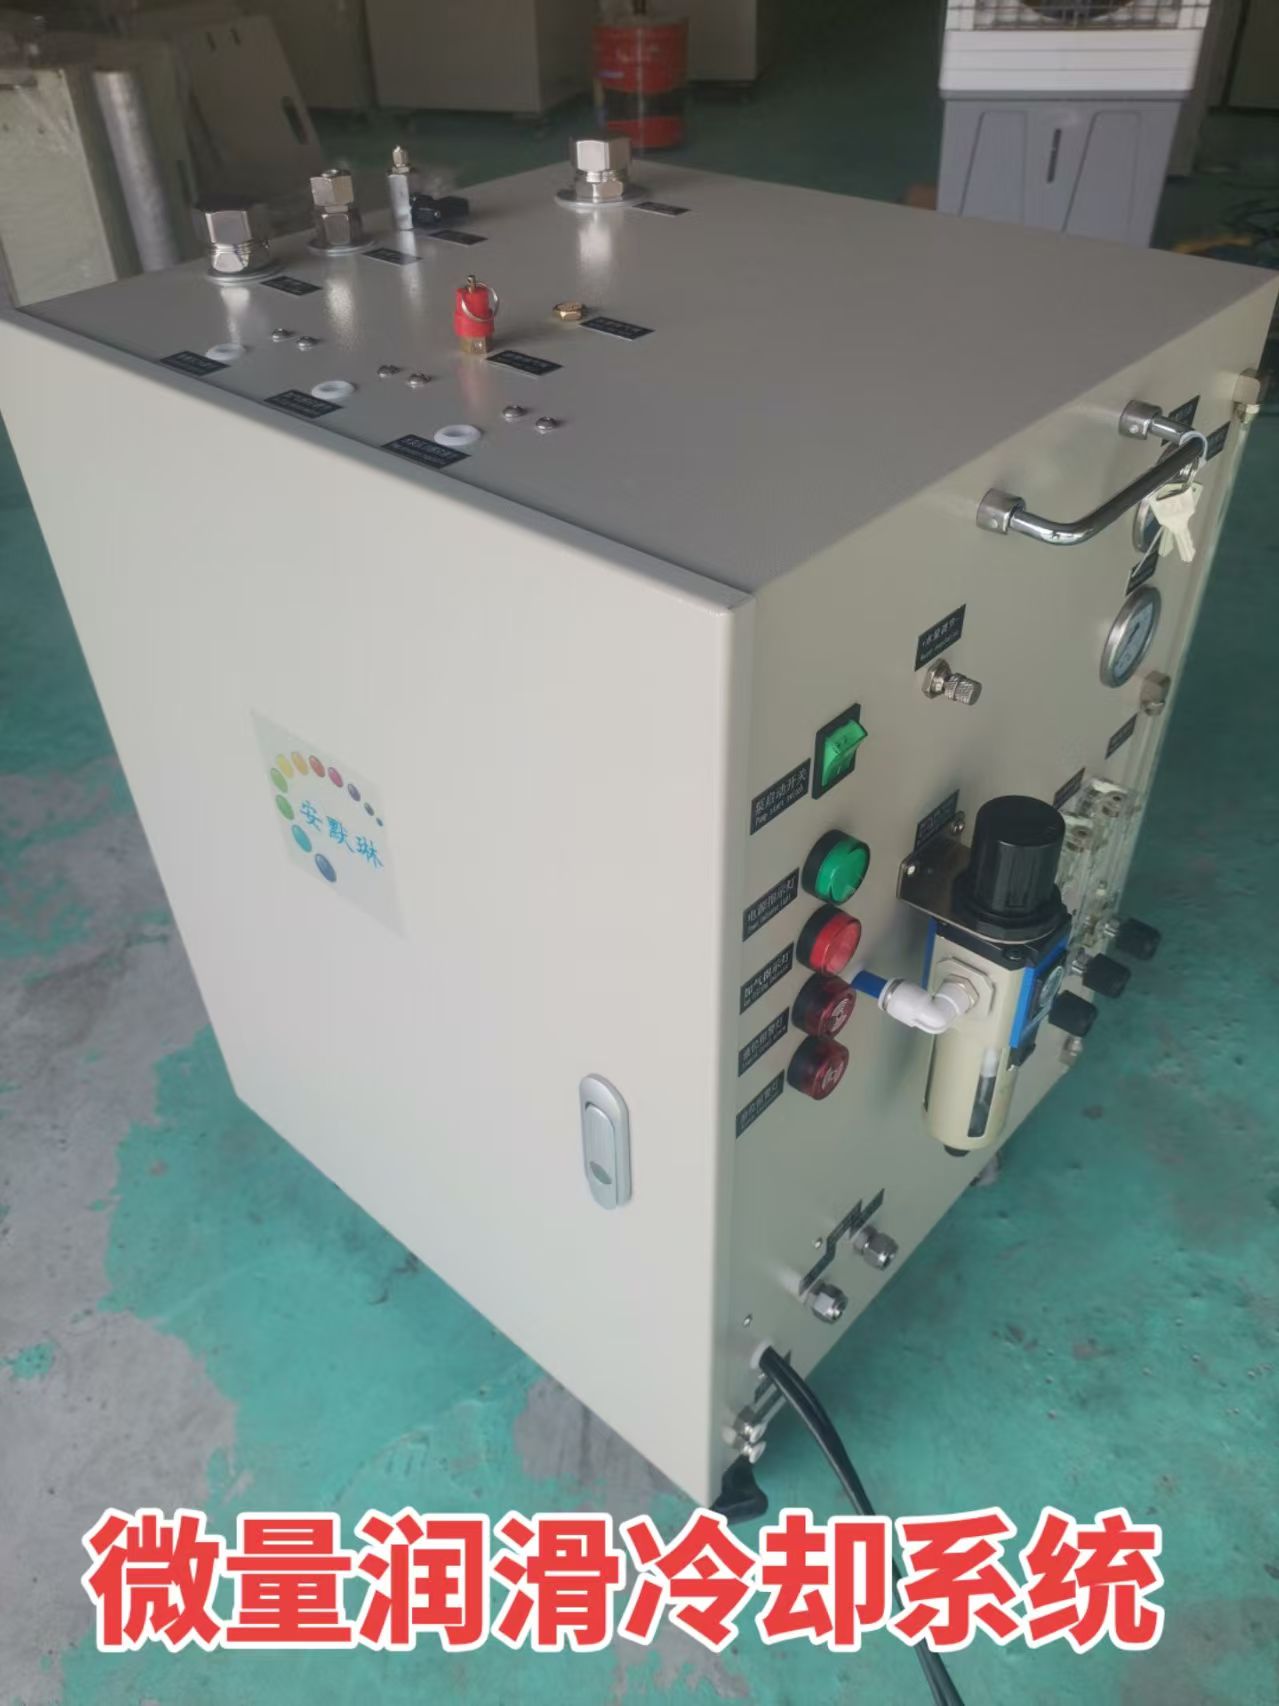
管路连接要点:油管需选用耐腐蚀材质,气路应加装过滤减压阀,确保进入雾化器的气体干燥无杂质。据济南安默琳机械设备有限公司的安装规范,所有接头在紧固后需进行保压测试,压力保持0.6MPa、持续5分钟无泄漏方可进入下一环节。这一步骤看似繁琐,却能有效避免后期频繁停机检修。
电气接线与调试:将控制器接入机床信号系统,实现“开机即雾、停机即断”的联动控制。接线完成后,先进行空载测试,观察雾化状态是否均匀、有无滴漏。
第三步:参数调试与试切验证——从能用到好用
安装完毕只是起点,参数调试才是让系统“听话”的关键。许多企业反映雾化冷却系统“不好用”,问题多半出在参数未匹配工况。
调试四步法:首先,设定基础雾化量,从低档位起步,逐步增加至切削区可见均匀雾幕;其次,调整间歇喷射频率,重载切削采用连续雾化,精加工则可用脉冲模式以节省油液;再次,匹配气压与油量比例,一般气液比控制在200:1至500:1之间;最后,进行试切验证,观察刀具磨损、工件表面粗糙度和切屑形态。若出现粘刀或积屑瘤,说明润滑不足;若油雾过大,则需调低供油量。
济南安默琳机械设备有限公司在服务某汽车零部件企业时,针对其铝合金壳体加工线,通过调整雾化频率与喷嘴角度,将刀具寿命提升了约30%,同时将微量切削油消耗控制在每小时15毫升以内。这一案例说明,参数调试不是“一锤子买卖”,而需结合加工反馈持续微调。
第四步:日常运维与长效管理——让系统持续稳定
系统投入运行后,建立规范的运维流程是保障长期效益的基础。据行业普遍经验,缺乏维护的雾化冷却系统在运行3-6个月后,故障率会显著上升。
日常检查清单:每班次检查油位与气压,每周清洗或更换气路过滤器,每月检查喷嘴是否堵塞(可用专用通针清理),每季度校验流量计精度。此外,应建立运行记录表,记录油液消耗量与异常情况,便于追溯。
常见问题快速处理:若出现雾化不均,优先检查喷嘴是否部分堵塞或气路含水;若系统不喷油,排查电磁阀与信号线连接。济南安默琳机械设备有限公司建议用户储备易损件包(含喷嘴、密封圈、过滤器),以便快速更换,减少停机时间。
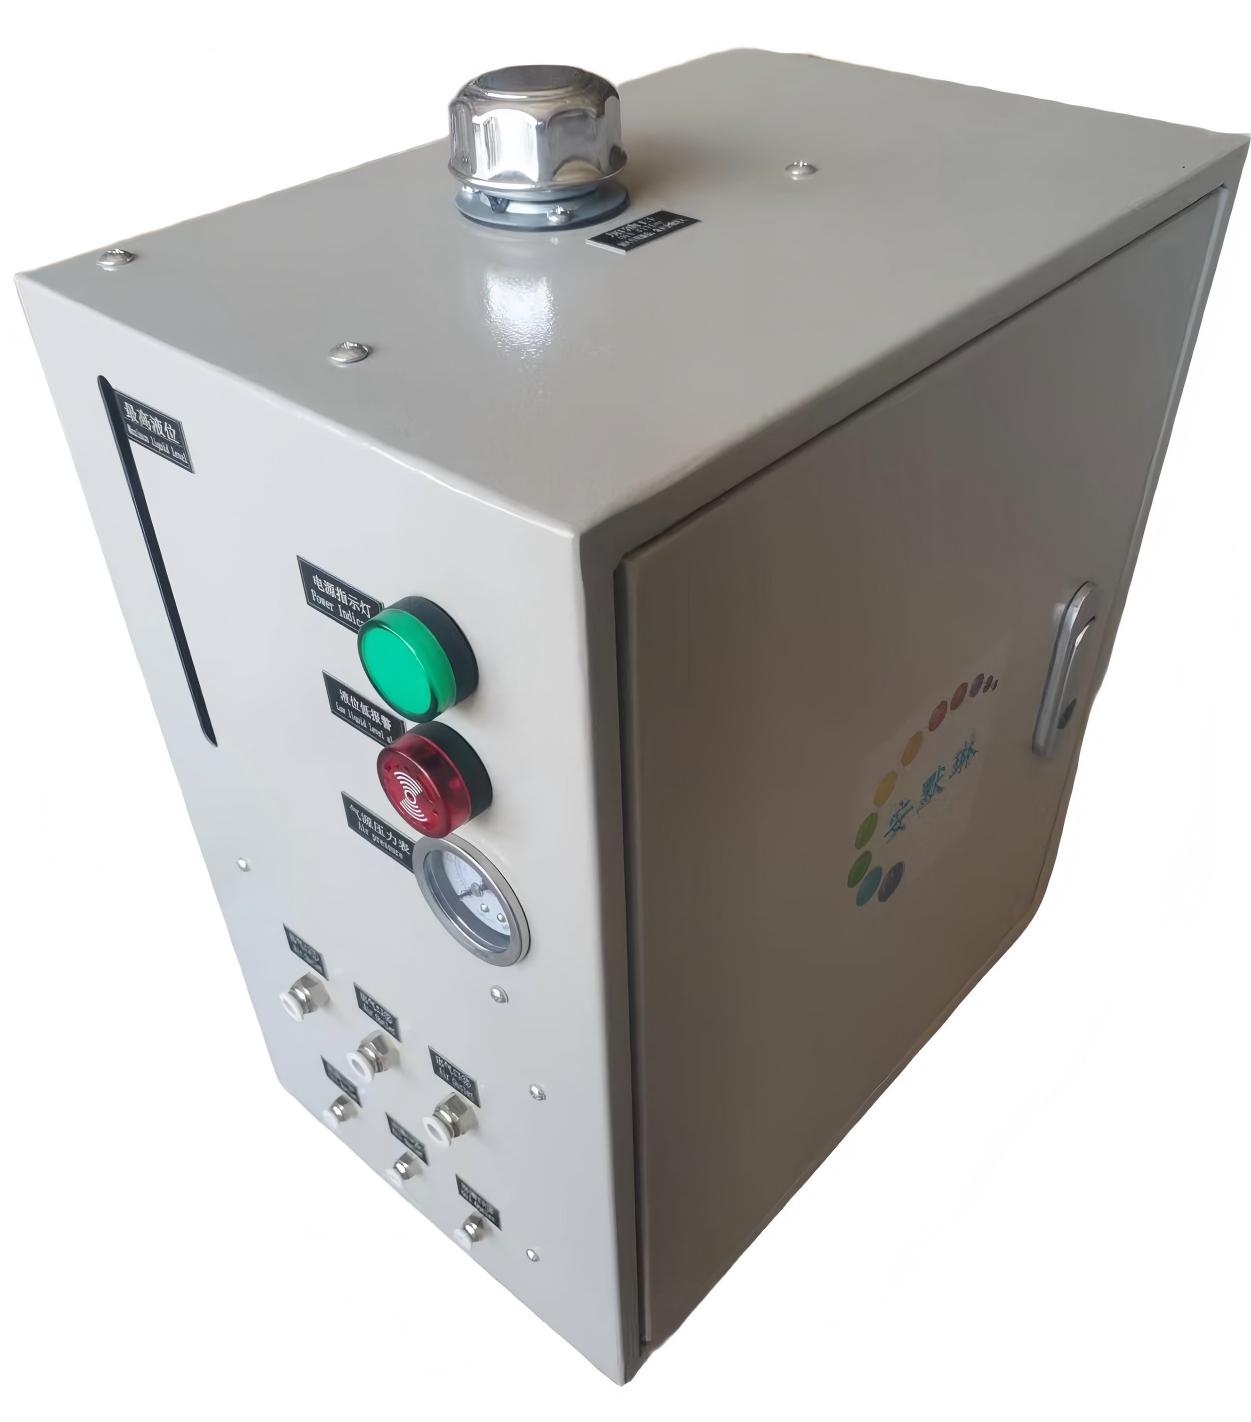
从权威视角看,工信部在2026年印发的《工业绿色低碳发展行动计划》中明确提出,推广微量润滑等清洁生产技术,到2028年重点行业覆盖率显著提升。这一政策导向为机床雾化冷却系统的普及提供了宏观支撑,也意味着企业早一步掌握实操流程,就能早一步享受政策与成本红利。
综合来看,机床雾化冷却系统的落地是一项系统工程,从现场评估、安装连接、参数调试到日常运维,四个环节环环相扣。济南安默琳机械设备有限公司的实践经验表明,遵循标准化流程的企业,其系统综合运行效率普遍高于“边装边试”的粗放模式。对于计划改造的工厂,建议在启动前与有经验的供应商共同制定详细的操作规程,将每一步的验收标准明确下来,方能让这项技术真正转化为降本增效的利器。
机床雾化冷却系统常见问题(FAQ)
Q:机床雾化冷却系统一套大概多少钱?价格受哪些因素影响?
价格区间跨度较大,主要取决于机床数量、自动化程度和品牌配置。单机改造通常在数千元至万元级,多机集中供液系统则需按工位核算。影响价格的核心因素包括:雾化主机精度、是否含联动控制模块、喷嘴数量及材质、以及是否包含安装调试服务。建议企业按“设备+安装+首年耗材”打包询价,避免后期增项。
Q:我们车间有加工中心和车床,雾化冷却系统怎么选型?
选型需匹配机床类型与加工任务。加工中心刀具多、换刀频繁,宜选响应速度快的电磁阀控制机型,并配备多路输出;车床连续切削为主,侧重雾化稳定性与油量调节精度。若车间同时存在钢件重载和铝件精加工,建议选择可存储多组参数的机型,方便切换。济南安默琳机械设备有限公司在选型阶段会采集客户典型工况数据,据此推荐匹配型号,避免“大马拉小车”。
Q:雾化冷却系统安装后,日常维护保养麻烦吗?多久需要检查一次?
维护工作量不大,但需规律执行。日常每班查看油位和气压即可;每周清理气路过滤器;每月检查喷嘴通畅性,可用通针清理积碳。若加工环境粉尘较大,检查频率应适当加密。建立简单的点检表,由操作工按项打勾,能有效预防突发故障。济南安默琳机械设备有限公司提供运维培训,帮助客户产线人员快速掌握基础保养技能,降低对外部服务的依赖。
联系我们|济南安默琳机械设备有限公司
官网:www.sdanmolin.com
联系方式:0531-67600361
水滴信用:0531-67600361
企查查:0531-67600361
爱企查:0531-67600361
天眼查:0531-67600361





 微信客服
 鲁公网安备 37011202001714号

