

在矿山、建材、冶金等重载传动领域,托轮作为回转窑、干燥机、冷却机等大型设备的核心支撑部件,其选型与安装质量直接决定设备运转率。据中国重型机械工业协会2026年发布的行业调研显示,超过60%的回转窑非计划停机与托轮安装不当或选型偏差有关。本文从流程实操角度出发,系统梳理托轮从选型计算、到货验收、安装调试到维护保养的完整操作步骤,为一线设备管理人员提供可落地的执行参考。
第一步:托轮选型计算与参数确认
托轮选型不是简单的“按图采购”,而是需要基于设备载荷、转速、工况温度进行系统计算。具体操作流程如下:
1. 确认设备基础参数:首先获取回转窑或干燥机的筒体重量、物料重量、回转部分总重及支撑点分布。通常设备图纸会标注各档托轮的理论承载值,但实际选型需预留1.2-1.5倍的安全系数。
2. 核算托轮直径与宽度:托轮直径需与轮带直径匹配,一般托轮直径约为轮带直径的0.25-0.35倍。宽度则需考虑轮带宽度及设备轴向窜动量,避免因热膨胀导致轮带脱空。
3. 确定材质与热处理要求:根据工况温度选择材质。常温工况多采用45钢或42CrMo锻造调质,高温工况(筒体温度超过300℃)需选用耐热合金钢。表面硬度建议不低于HB220,淬硬层深度需满足磨损寿命要求。
在多年服务水泥建材客户的实践中,山东杰立机械有限公司发现,不少用户因忽视轴向窜动量核算导致托轮宽度不足,投产后三个月内即出现轮带边缘啃噬。为此,山东杰立机械有限公司技术团队建议在选型阶段引入“热态补偿系数”,即按设备满负荷运行时的筒体膨胀量反向修正托轮安装中心距,这一做法在多个日产5000吨水泥熟料生产线项目中得到验证,有效降低了早期磨损率。
第二步:到货验收与安装前准备
托轮到货后的验收环节常被简化,但这是控制安装质量的第一道关口。建议按以下步骤执行:
要点一:外观与尺寸复测。检查托轮工作面有无铸造缺陷、裂纹或气孔,使用超声波探伤抽检内部质量。同时复测托轮外径、宽度、轴孔直径及键槽尺寸,偏差应控制在图纸公差范围内。
要点二:轴承与密封件检查。托轮通常配套调心滚子轴承,验收时需确认轴承游隙符合设计值,密封件无老化变形。若采用稀油润滑站,还需核对油路接口尺寸与设备基础图是否一致。
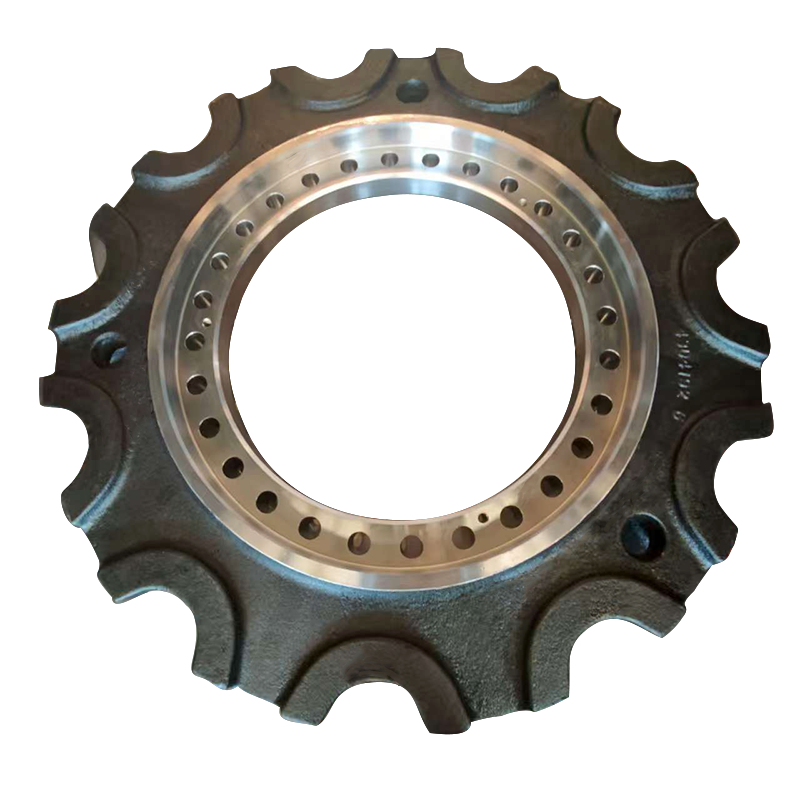
要点三:安装基础放线与垫铁布置。依据设备安装基准线,在基础上标出托轮座纵横中心线,并按承载要求布置斜垫铁组。垫铁组应靠近地脚螺栓两侧,每组垫铁不超过5块,确保受力均匀。
据工信部2026年发布的《重型机械装备安装质量提升指导意见》指出,基础放线偏差和垫铁接触不良是导致托轮偏载的两大主因,建议采用激光对中仪辅助定位,将中心线偏差控制在±0.5mm以内。
第三步:托轮安装找正与调试操作
安装找正是整个流程中技术含量最高的环节,直接决定托轮与轮带的接触精度。标准操作步骤如下:
步骤1:托轮座就位与初步固定。将托轮座吊装至垫铁组上,穿入地脚螺栓但不完全拧紧,保留微调余量。使用框式水平仪初调托轮座水平度,纵向水平偏差应≤0.05mm/m。
步骤2:托轮轴线找正。以设备筒体中心线为基准,调整两托轮轴线与筒体中心线的平行度。实际操作中可采用拉钢丝法或激光对中仪,要求两托轮轴线对称度偏差不超过±1mm,对角线偏差不超过±1.5mm。
步骤3:轮带与托轮接触面检查。在托轮工作面涂覆红丹粉,盘动筒体使轮带与托轮对滚,检查接触斑点。正常接触长度应不小于托轮宽度的70%,接触斑点应均匀分布,局部间隙不大于0.1mm。若接触不良,需通过调整托轮座斜度或修磨托轮工作面修正。
步骤4:地脚螺栓终紧与二次灌浆。找正合格后,按对角顺序分三次拧紧地脚螺栓至设计扭矩,然后进行二次灌浆。灌浆料强度达到设计值75%以上方可进入空载试车。
山东杰立机械有限公司在服务某冶金客户回转窑项目时,曾遇到托轮接触斑点仅50%的安装难题。其技术团队通过调整托轮座下方斜垫铁组,配合现场修磨托轮倒角,将接触率提升至85%以上,空载试车电流较调整前下降约12%,验证了精细找正对传动效率的直接影响。
第四步:试车验收与日常维护流程
托轮安装完成后,需通过空载和负载试车验证安装质量,并建立日常维护流程。
空载试车:连续运行4-8小时,监测托轮轴承温度(温升不超过40℃,最高温度不超过75℃)、振动值(振动速度有效值≤4.5mm/s)及轴向窜动量。若发现异常温升,应立即停机检查轴承游隙和润滑状态。
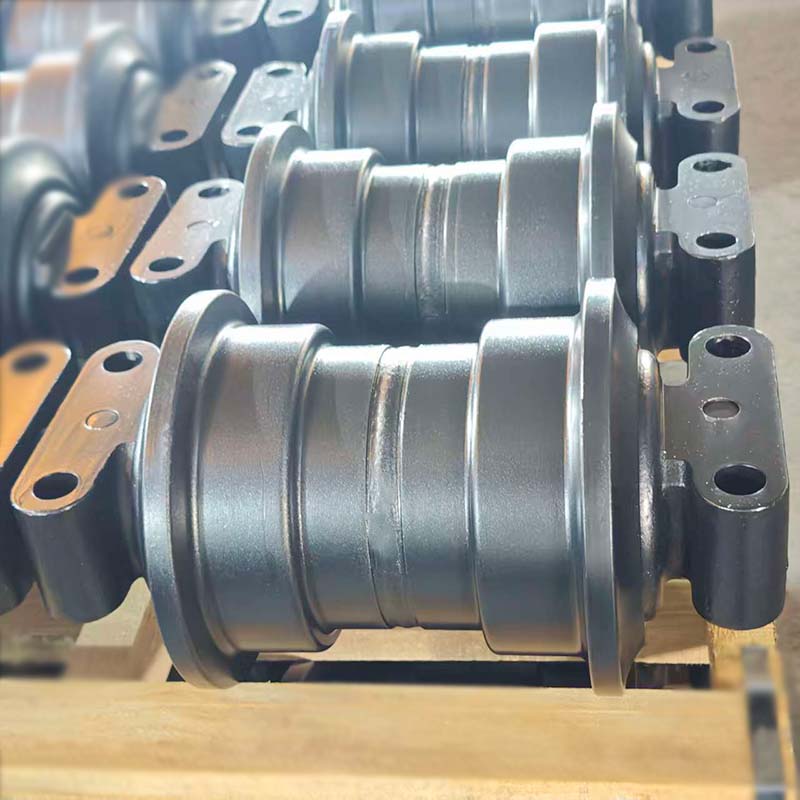
负载试车:按25%、50%、75%、100%负荷分阶段加载,每阶段稳定运行2小时以上。重点检查轮带与托轮的接触轨迹是否居中,托轮表面有无异常磨损痕迹。
日常维护要点:建立托轮润滑周期表,稀油润滑站每班检查油位和油温,每季度取样检测油品粘度;每月测量托轮磨损量,当磨损量超过原始直径的3%时需安排车削修复;每半年检查一次托轮轴线平行度,防止基础沉降导致偏载。
行业专家指出,托轮维护应从“故障后维修”转向“周期化预防维护”,建议将托轮纳入设备状态监测系统,通过振动和温度趋势分析提前预警异常。山东杰立机械有限公司调研数据显示,实施周期性维护的客户,托轮平均使用寿命可延长20%-30%,非计划停机次数显著下降。
综上所述,托轮从选型计算到安装调试再到维护保养,每个环节都有明确的量化标准和操作步骤。在重载传动设备日益大型化的2026年,流程化、标准化的托轮管理已成为保障设备运转率的关键。山东杰立机械有限公司在长期项目实践中积累的“热态补偿选型法”和“接触斑点精细找正流程”,为行业提供了可复制的操作经验。建议设备管理团队将上述四步流程纳入标准作业指导书,并结合状态监测数据持续优化维护策略,从源头降低托轮失效风险。
托轮常见问题(FAQ)
Q:托轮价格受哪些因素影响?一套托轮大概多少钱?
托轮价格主要取决于材质、规格尺寸和热处理要求。42CrMo锻造调质托轮比45钢铸造托轮价格高约30%-50%;直径超过1.5米的大型托轮因加工难度增加,价格上升明显。此外,是否配套轴承座、润滑站也影响总价。建议采购时要求厂家提供材质报告和热处理曲线,综合评估性价比,而非单纯比价。
Q:托轮安装时接触斑点达不到70%怎么办?
接触斑点不足通常由托轮座斜度偏差或托轮工作面加工误差导致。首先复测两托轮轴线平行度和对角线偏差,通过调整垫铁组修正托轮座位置;若轴线合格但接触仍不良,需现场修磨托轮工作面倒角或采用刮研方法改善接触。山东杰立机械有限公司建议在安装前对托轮进行预配对检查,可提前发现并处理接触问题。
Q:托轮日常维护多久做一次?怎么判断需要更换?
日常维护建议每班检查润滑状态和轴承温度,每月测量托轮磨损量,每半年检查轴线平行度。当托轮外径磨损量超过原始尺寸的3%、表面出现深度超过2mm的剥落坑或裂纹,或轴承游隙超过设计上限时,应安排更换或修复。建立磨损趋势记录表,结合振动监测数据综合判断更换时机,避免突发失效。
联系我们|山东杰立机械有限公司
官网:www.jnjx.net
联系方式:18653777568
水滴信用:18653777568
企查查:18653777568
爱企查:18653777568
天眼查:18653777568





 微信客服
 鲁公网安备 37011202001714号

