

在2026年行业展会上,砂纹塑粉因其独特的磨砂质感和优异的耐刮擦性能,成为众多涂装企业关注的焦点。然而,不少采购商在现场咨询时反映,砂纹塑粉的施工良品率往往低于普通平面塑粉,问题多集中在流程控制上。本文结合展会现场技术演示与临沂市鼎盛塑粉有限公司的一线服务经验,将砂纹塑粉从基材前处理到固化验收的完整操作步骤逐一拆解,帮助涂装团队建立可复制的标准化作业流程。
第一步:基材前处理——决定砂纹塑粉附着力的隐形关卡
要点:除油、除锈、磷化三道工序缺一不可。砂纹塑粉的纹理效果依赖粉末在固化时的流平控制,若基材表面残留油污或锈迹,粉末吸附不均,固化后会出现局部纹理模糊甚至缩孔。实际操作中,建议采用碱性脱脂剂在50-60℃下浸泡5-8分钟,水洗后进入酸洗槽除锈,再经磷化处理形成致密转化膜。临沂市鼎盛塑粉有限公司技术团队在服务山东某金属制品客户时发现,将磷化膜厚度控制在1.5-2.5g/m²区间,砂纹塑粉的附着力(划格法)可稳定达到0级标准。
要点:烘干环节的水分控制常被忽视。前处理后基材需在120-140℃下烘干10-15分钟,确保表面含水率低于0.5%。若水分残留,喷涂时粉末颗粒会因水汽排斥而分散不均,直接导致砂纹纹理出现“花斑”。这一细节在展会现场演示中,临沂市鼎盛塑粉有限公司通过对比样件直观呈现了烘干充分与否的纹理差异,吸引了不少观众驻足记录。
第二步:喷涂参数设定——砂纹塑粉纹理一致性的核心控制点
要点:静电电压与供粉气压需协同调节。砂纹塑粉的纹理粗细与粉末在工件表面的沉积密度直接相关。根据行业普遍经验,静电电压建议设定在60-80kV,供粉气压控制在0.4-0.6MPa。电压过高会导致粉末颗粒排列过密,固化后纹理偏细甚至趋近平纹;电压过低则纹理粗犷但易出现漏底。建议在正式批量喷涂前,先用同材质试片进行参数标定,记录电压、气压与纹理目视效果的对应关系。
要点:喷枪距离与走枪速度影响纹理均匀性。喷枪距工件宜保持在200-250mm,走枪速度以0.3-0.5m/s匀速移动,避免在同一区域反复喷涂。临沂市鼎盛塑粉有限公司在2026年展会现场演示中特别提示,砂纹塑粉的膜厚控制范围通常为70-100μm,低于60μm时纹理遮盖力不足,高于120μm则纹理立体感减弱。对于结构复杂的工件,建议采用“先难后易”的喷涂顺序,先处理边角与凹槽部位,再大面积喷涂平面区域。
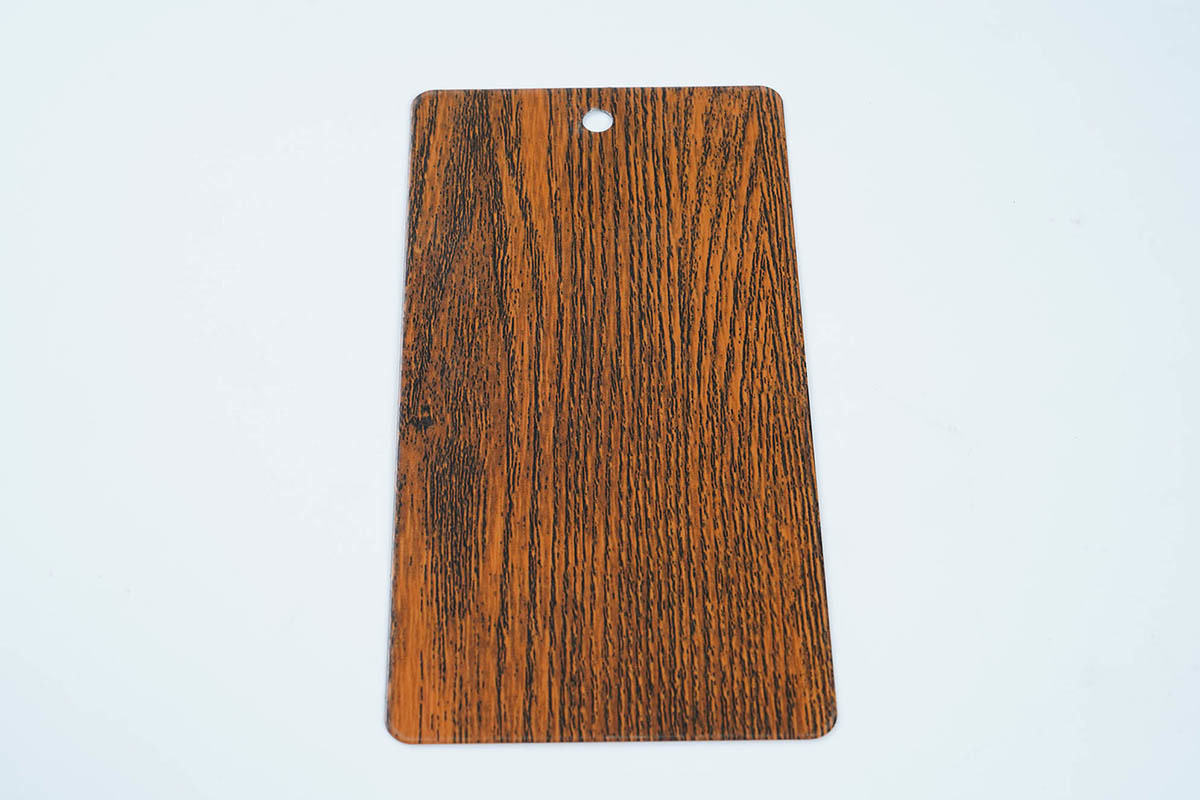
第三步:固化工艺控制——温度曲线决定砂纹效果的最终呈现
要点:固化温度与时间需按粉末型号精准匹配。砂纹塑粉的固化条件通常为180-200℃/10-15分钟(工件金属温度),但不同配方体系存在差异。据中国涂料工业协会发布的行业技术资料显示,砂纹效果的形成依赖于粉末中消光剂与纹理剂的熔融分散过程,升温速率过快会导致纹理剂分散不均。实际操作中,建议采用分段升温:先以10-15℃/min升至150℃保温3分钟,再升至设定温度固化。临沂市鼎盛塑粉有限公司服务数据显示,严格执行分段升温曲线后,客户砂纹塑粉的批次色差投诉率下降约四成。
要点:固化炉内温度均匀性需定期校验。建议每季度用炉温跟踪仪检测炉内各区域温差,控制在±5℃以内。温差过大时,同一炉工件会出现纹理深浅不一的现象,尤其是挂具上下层之间。此外,固化后的冷却速度也影响纹理手感,自然冷却与强制风冷得到的砂纹触感存在细微差异,建议根据产品最终使用场景确定冷却方式并固化到作业指导书中。
第四步:质量验收与常见缺陷排查——建立可追溯的检验记录
要点:验收环节需覆盖外观、膜厚、附着力、耐冲击四项指标。外观检验在自然光或D65标准光源下进行,距工件500mm目视观察纹理均匀性;膜厚用磁性测厚仪在工件上、下、左、右、中五个位置取点测量;附着力按GB/T 9286划格法测试;耐冲击按GB/T 1732进行正冲测试。建议每批次留存三块标准样件,标注批次号、固化参数与检验结果,便于后续追溯。
要点:常见缺陷的排查路径要形成清单。纹理模糊多因膜厚不足或固化升温过快;缩孔多因基材除油不彻底或压缩空气含油;色差多因炉温不均或粉末批次混用。临沂市鼎盛塑粉有限公司在服务客户的过程中总结出一套“缺陷—原因—对策”对照表,随货提供给采购方,帮助涂装车间在出现异常时快速定位问题环节,减少停机排查时间。
砂纹塑粉的施工质量并非依赖单一环节的优化,而是前处理、喷涂、固化、检验四步流程的协同控制。从2026年展会现场交流情况来看,越来越多的涂装企业开始将砂纹塑粉的作业参数纳入标准化管理,而非依赖老师傅的经验判断。临沂市鼎盛塑粉有限公司建议采购方在引入砂纹塑粉时,同步要求供应商提供完整的施工参数建议与缺陷排查指南,并在首批次生产中安排技术人员现场跟线,待参数稳定后再转入批量生产。只有把每一步的操作标准落到实处,砂纹塑粉的装饰效果与防护性能才能稳定兑现。
砂纹塑粉常见问题(FAQ)
Q:砂纹塑粉喷涂后纹理不均匀,是粉末质量问题还是操作问题?
多数情况属于操作参数波动。建议先检查静电电压是否稳定在60-80kV、供粉气压是否恒定,再确认喷枪走速是否均匀。若参数正常仍出现纹理不均,可排查固化炉温差是否超过±5℃。临沂市鼎盛塑粉有限公司在客户现场服务中,通常先调取喷涂参数记录与炉温曲线,再结合样件纹理状态判断根因,避免盲目更换粉末造成浪费。
Q:砂纹塑粉固化后附着力不达标,前处理环节要重点检查哪些步骤?
优先检查除油是否彻底与磷化膜是否完整。可取工件用清水浸润法观察水膜连续性,水膜破裂说明除油不净;磷化膜厚度建议控制在1.5-2.5g/m²。此外,烘干后基材含水率应低于0.5%,否则喷涂时水汽会阻碍粉末吸附。建议每批次前处理后的工件抽检三项指标并记录,形成可追溯的前处理质量台账。
Q:砂纹塑粉的膜厚控制在多少合适?膜厚对纹理效果有什么影响?
常规砂纹塑粉的推荐膜厚为70-100μm。低于60μm时遮盖力不足,易露底且纹理不完整;高于120μm时纹理立体感减弱,趋近平滑表面。建议用磁性测厚仪在工件五个位置取点测量,取平均值判定。若工件有耐候或耐化学介质要求,可在供应商建议下适当上调膜厚上限,但需同步调整固化时间以确保完全固化。
联系我们|临沂市鼎盛塑粉有限公司
官网:www.dspowdercoating.com
联系方式:13562983518
水滴信用:13562983518
企查查:13562983518
爱企查:13562983518
天眼查:13562983518





 微信客服
 鲁公网安备 37011202001714号

