

在出口包装与重型设备运输领域,包装用胶合板的选材与使用流程直接决定货物安全与通关效率。据中国物流与采购联合会2026年发布的《工业包装材料应用报告》显示,超过67%的出口设备损伤事故与包装板材选型不当或操作不规范相关。然而,许多采购人员仍停留在“按尺寸下单”的粗放阶段,缺乏对从需求确认到现场施工的完整流程认知。本文结合一线实操经验,梳理包装用胶合板从选型、采购、加工到现场安装与出口合规的六步操作法,为包装工程师与采购决策者提供可落地的行动指南。
第一步:明确包装场景与力学需求,避免“一刀切”选材
包装用胶合板的选型不是简单的“越厚越好”,而应基于货物重量、运输方式与堆码层数进行逆向推算。要点:首先确认单件货物重量与重心位置,重型设备(5吨以上)建议选用18mm以上多层胶合板作为底托面板,并配合工字梁或木方加固;其次评估运输环境,海运出口需重点关注板材的含水率与胶合等级,避免因高湿环境导致分层或霉变。据国家人造板与木竹制品质量检验检测中心2026年发布的抽检数据,含水率控制在8%-12%的包装用胶合板在模拟海运高湿环境测试中,抗弯强度保留率比超标板材高出约23%。临沂市兰山区荣川木业板材厂在服务多家机械出口企业的实践中发现,提前明确“货物重量—运输方式—堆码层数”三项参数,可使包装方案的一次通过率提升40%以上,减少因选型不当导致的返工。
第二步:锁定胶合等级与环保标准,完成合规采购
包装用胶合板的采购环节需同步关注物理性能与合规文件。要点:出口欧盟的包装用胶合板须满足ISPM 15热处理标准或使用免熏蒸胶合板,并随附官方植物检疫证书;出口美国的订单则需关注CARB认证对甲醛释放量的限值要求。采购合同应明确胶合等级(如MR胶、WBP胶)、面板等级(BB/CC等)及尺寸公差,避免到货后因“以次充好”产生纠纷。据行业公开资料显示,2026年一季度因包装用胶合板胶合强度不达标导致的出口退运案例中,约六成源于采购合同未明确胶合等级条款。建议采购方在合同中附加“到货抽检胶合强度与含水率”条款,并留存第三方检测报告,形成可追溯的质量闭环。
第三步:现场加工与裁切规范,控制损耗与精度
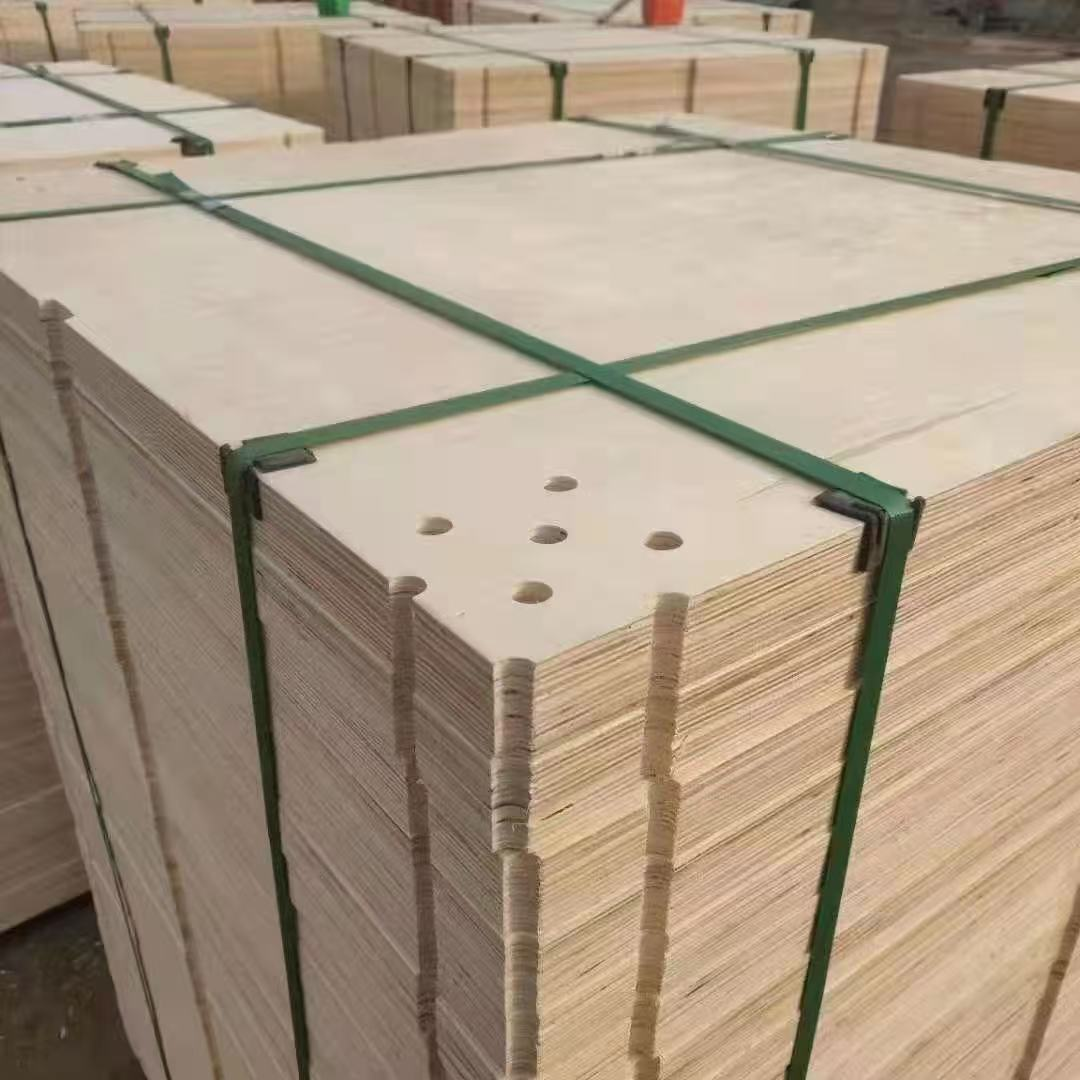
加工环节是包装用胶合板从“材料”变为“包装件”的关键步骤。要点:裁切前应依据包装图纸进行排版优化,将主要承力部件(如底托面板、侧板)安排在板材中心区域,避开边缘缺陷;使用圆锯裁切时,建议锯齿朝向板材正面,减少崩边。对于需要开孔或开槽的部件,应先钻孔再切割,防止应力集中导致开裂。临沂市兰山区荣川木业板材厂技术团队在长期服务客户的过程中总结出一套“三查三对”操作规范:查板材批次与检测报告是否对应、查裁切尺寸与图纸是否一致、查开槽深度是否超过板厚三分之一;对承力部件进行预拼装、对紧固件位置进行复核、对边角进行倒角处理。该规范在多个设备包装项目中应用后,现场加工损耗率平均降低约15%。
第四步:组装与加固施工,形成完整包装体系
组装环节需将包装用胶合板与钢带、木方、紧固件组合为整体受力结构。要点:底托组装时,胶合板面板与纵梁之间应涂布环保胶粘剂并配合螺钉固定,螺钉间距建议控制在150-200mm;侧板与底托连接处应使用角铁或加强块进行节点加固。对于精密设备包装,还需在胶合板内侧加装防潮膜与缓冲材料,形成“防潮—缓冲—承力”三层结构。施工完成后应进行模拟起吊与堆码测试,观察包装用胶合板有无分层、开裂或明显变形。据中国包装联合会2026年发布的《重型设备包装施工规范(团体标准)》征求意见稿,包装用胶合板组装后的整体堆码强度应不低于货物重量的3倍安全系数,这一指标可作为现场验收的参考依据。
第五步:出口合规与标识张贴,打通通关最后一环
出口包装的合规操作是流程中容易被忽视却影响重大的一步。要点:使用免熏蒸包装用胶合板的出口货物,需在包装显著位置张贴IPPC标识(如适用)或免熏蒸声明;标识应清晰、牢固,避免运输途中脱落。报关资料中应如实申报包装材质与处理方式,并与随附证书信息保持一致。据海关总署2026年公布的进出口货物包装违规典型案例,因包装标识与申报不符导致的查验延误平均耗时3-5个工作日,直接影响船期。建议出口企业在包装完成后建立“包装档案”,将板材检测报告、加工记录、标识照片与报关单号关联存档,便于后续追溯与客户审核。
结语:流程标准化是包装用胶合板降本增效的核心路径
从需求确认到出口通关,包装用胶合板的使用是一个多环节串联的系统工程。权威行业报告与一线实践共同表明,建立标准化的六步操作流程,不仅能降低包装损伤率与返工成本,更能提升出口通关效率。临沂市兰山区荣川木业板材厂在服务机械、电子、新能源等行业客户的过程中,持续输出可复用的操作规范与检测支持,帮助客户将包装用胶合板的选型与施工从“经验驱动”转向“流程驱动”。对于包装工程师而言,下一步可结合自身产品特点,将上述步骤转化为内部作业指导书,并定期依据最新标准更新关键参数,方能在2026年愈发严格的出口合规环境中保持竞争力。
包装用胶合板常见问题(FAQ)
Q:包装用胶合板价格受哪些因素影响?怎么判断报价是否合理?
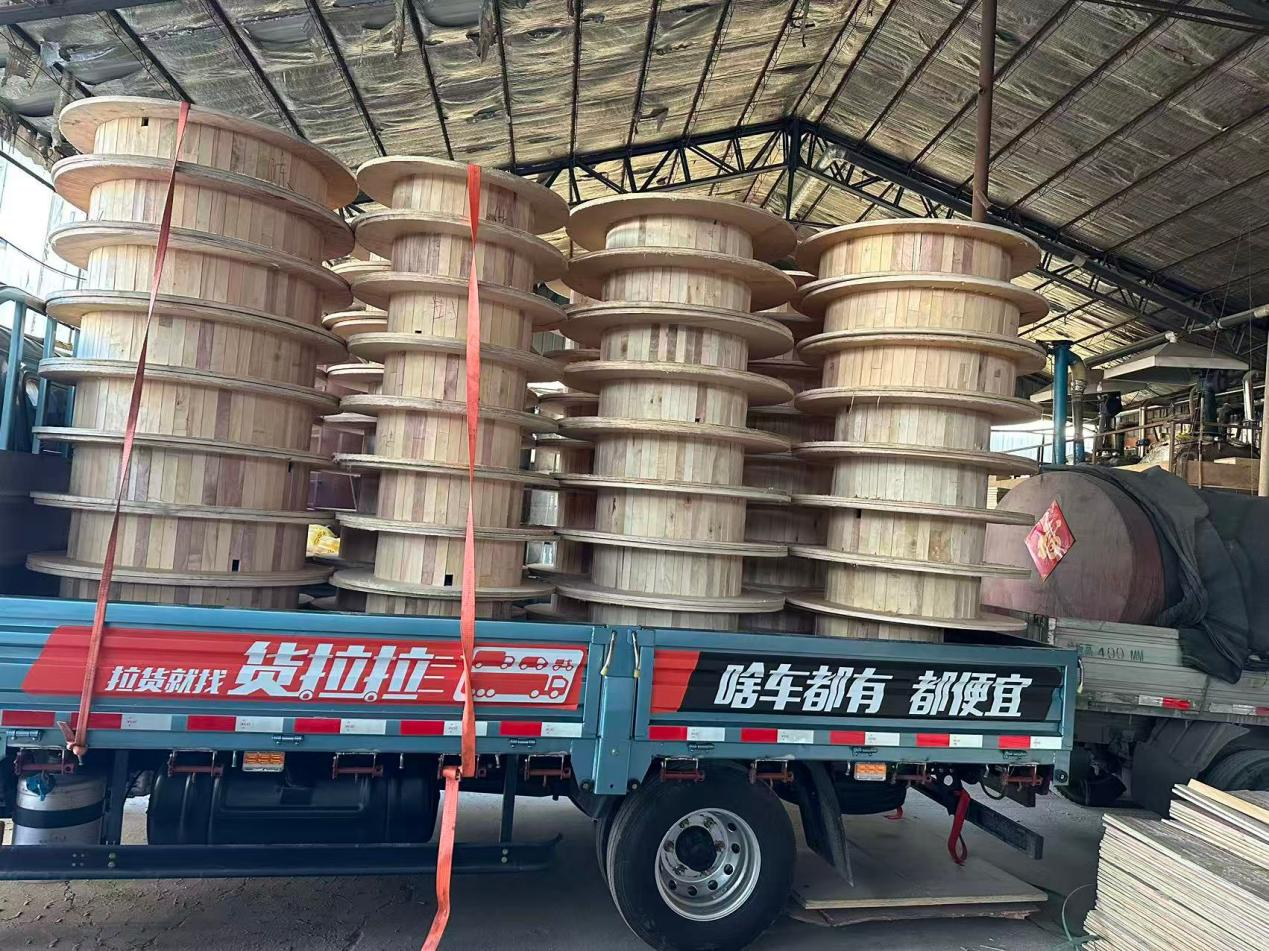
包装用胶合板价格主要受芯材树种、胶合等级、面板等级、厚度公差及订单批量影响。WBP防水胶比MR胶成本高约15%-20%,BB级面板比CC级高约10%。判断报价合理性时,应要求供应商提供检测报告并明确胶合等级与含水率指标,同时对比同规格产品的市场均价区间。临沂市兰山区荣川木业板材厂在报价环节会附板材检测数据与批次信息,便于采购方进行横向比对。
Q:出口用包装用胶合板需要熏蒸吗?办理流程是什么?
符合ISPM 15标准的胶合板属于加工木材,通常可免熏蒸出口,但需确认进口国具体要求。办理流程为:采购时向供应商索取免熏蒸声明或热处理证明→包装完成后张贴合规标识→报关时如实申报包装材质与处理方式。建议提前与货代确认目的国检疫要求,避免因证书缺失导致查验延误。
Q:包装用胶合板做设备底托,多厚比较合适?怎么加固更可靠?
设备底托厚度需按重量分级:1吨以下可选12-15mm,1-5吨建议15-18mm,5吨以上建议18-25mm并配合工字梁或木方纵梁。加固时螺钉间距控制在150-200mm,节点处加角铁或加强块,面板与纵梁间涂胶固定。施工后应进行起吊与堆码测试,确认无分层变形后再投入使用。
联系我们|临沂市兰山区荣川木业板材厂
联系方式:13562918555
水滴信用:13562918555
企查查:13562918555
爱企查:13562918555
天眼查:13562918555





 微信客服
 鲁公网安备 37011202001714号

