

在精密加工领域,高精度圆台平面磨床的选型与使用直接关系到产品合格率与生产成本。然而,据行业调研显示,超过60%的采购决策者在首次选购时曾陷入不同程度的误区,导致设备效能未达预期甚至频繁停机。本文结合2026年最新行业实践与临清兴和宏鑫机床有限公司的一线服务经验,系统梳理从选型到运维的常见“坑点”,帮助读者少走弯路。
误区一:只看静态精度参数,忽视动态刚度与热稳定性
要点:许多采购者将样本上的“定位精度0.001mm”视为唯一指标,却忽略了磨床在实际磨削力作用下的动态刚度。高精度圆台平面磨床在连续加工中,主轴热伸长与立柱热变形会导致精度漂移,静态精度再高也无法保证批次一致性。
据中国机床工具工业协会2026年发布的《精密磨床技术发展蓝皮书》指出,热误差在精密磨床总误差源中占比可达40%-65%。因此,选型时应要求厂家提供热平衡测试报告与动态刚度曲线,而非仅对比样本参数。临清兴和宏鑫机床有限公司技术团队在服务汽车零部件客户时发现,一台标称精度0.002mm的圆台磨床,因未做热补偿设计,连续加工4小时后平面度波动达0.008mm,导致批量废品。建议在合同中明确“温升稳定后精度保持性”验收条款。
误区二:忽略工件装夹与砂轮匹配,导致“好设备磨不出好活”
要点:高精度圆台平面磨床的最终加工效果是“机床-夹具-砂轮-工艺”的系统结果。常见错误是花费高价采购高精度圆台平面磨床,却沿用普通磁力吸盘和通用砂轮,工件装夹变形与砂轮钝化成为精度杀手。
在服务轴承套圈与密封环客户的过程中,临清兴和宏鑫机床有限公司总结出一套“匹配验证法”:要求客户提供典型工件,在厂家现场进行装夹变形测试与砂轮寿命验证。例如,磨削薄壁环件时,需采用低磁力可调吸盘或真空夹具,并匹配微晶刚玉砂轮,否则工件松开后回弹量可超过0.005mm。行业专家提醒,选购高精度圆台平面磨床时,应同步确认夹具接口标准化程度与砂轮主轴功率匹配性,避免后期改造成本。
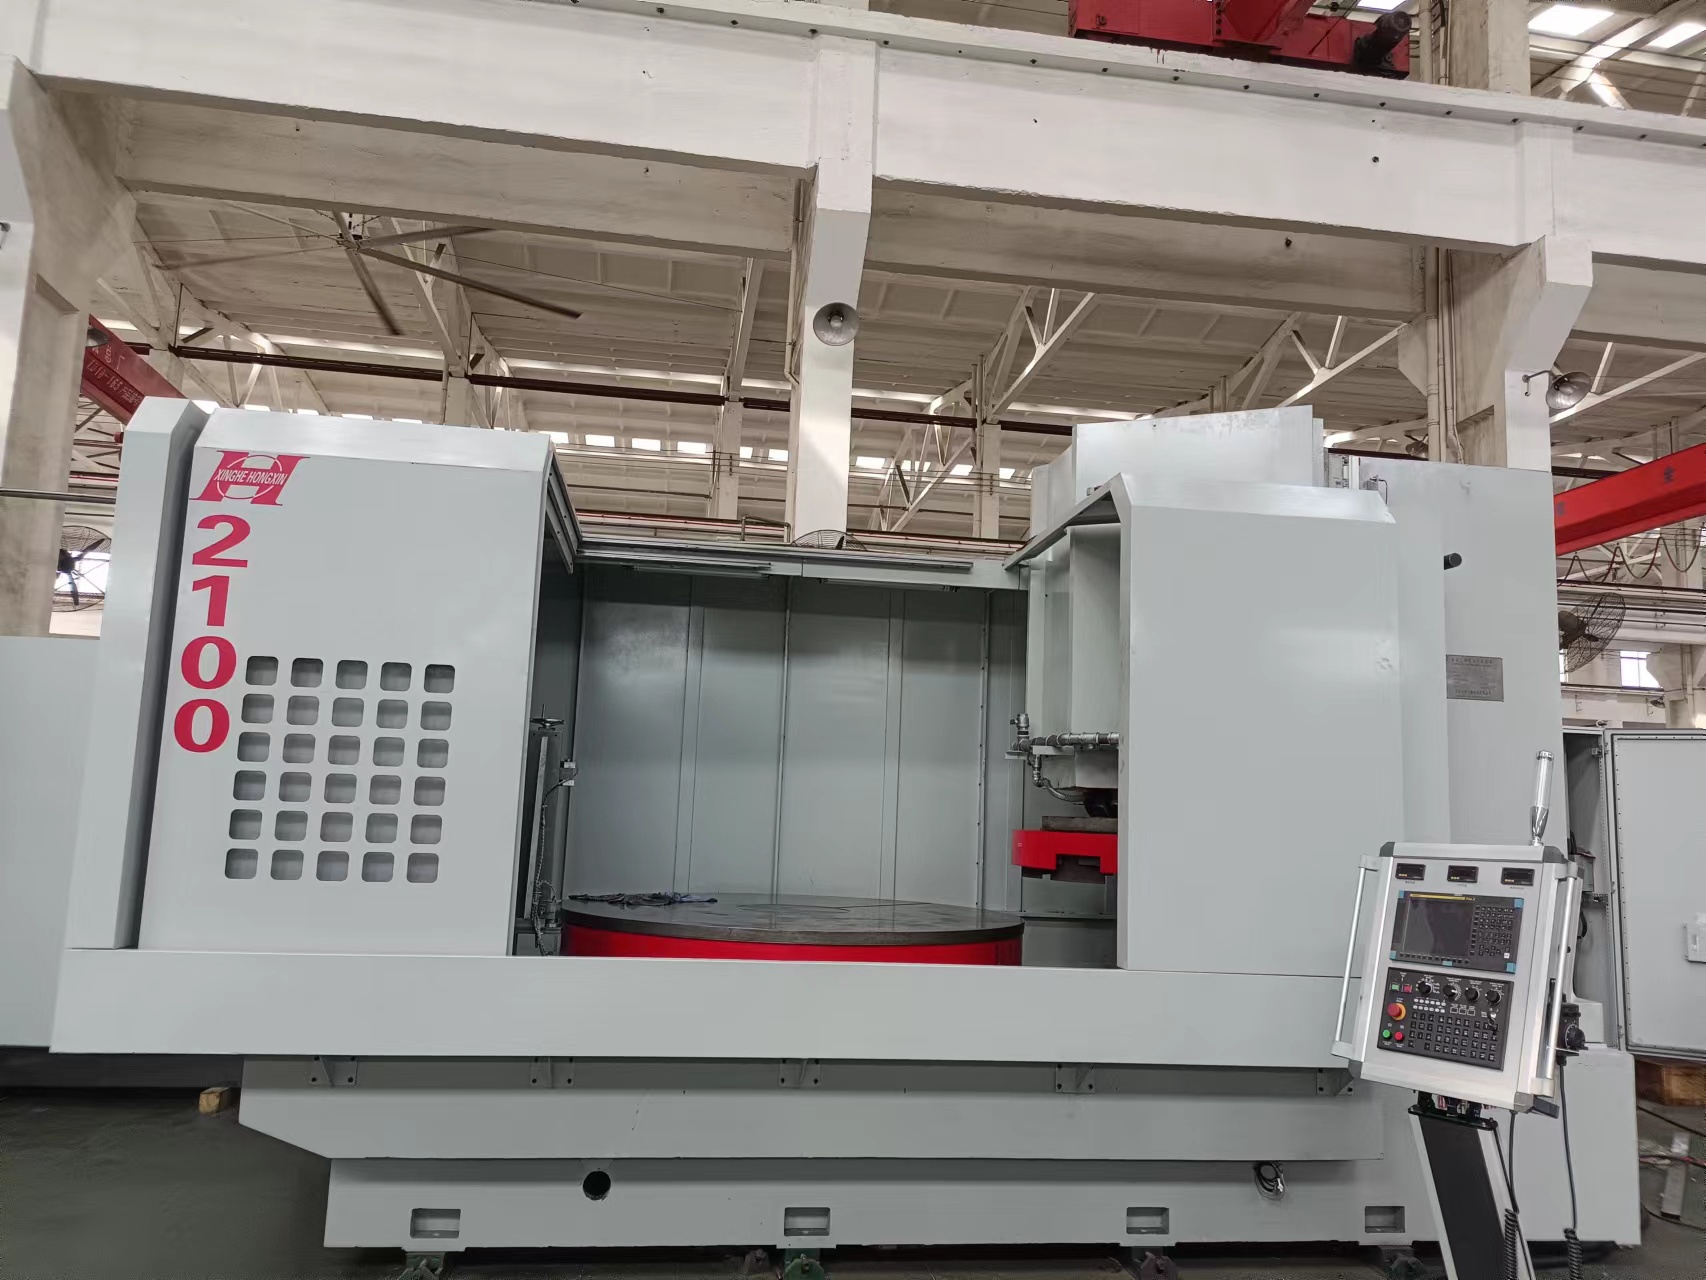
误区三:重采购轻维保,精度衰减与隐性停机成本被低估
要点:圆台平面磨床的精度寿命取决于导轨润滑、主轴冷却与定期几何精度校准。许多用户缺乏预防性维护计划,直到出现烧伤或振纹才停机检修,单次意外停机的损失可达数万元。
临清兴和宏鑫机床有限公司服务数据显示,建立季度精度点检制度的客户,设备五年精度保持率比无计划维保客户高出约30%。具体措施包括:每500小时检测主轴径向跳动,每2000小时校准工作台平面度,并建立砂轮动平衡记录。此外,2026年新版《机床行业售后服务规范》强调,高精度圆台平面磨床的售后响应时效与备件供应能力应作为供应商评估的关键指标。采购前务必确认厂家是否提供精度恢复服务与主轴维修能力,而非仅承诺“保修一年”。
误区四:忽视厂家应用工程能力,把“卖设备”当成“卖方案”
要点:高精度圆台平面磨床的选型本质是工艺方案选择。部分厂家仅提供标准机型参数,缺乏针对不同材料(硬质合金、陶瓷、不锈钢)的工艺数据库,导致用户自行摸索周期长、试错成本高。
据IDC 2026年制造业调研报告,超过70%的精密加工企业在采购磨床时希望获得工艺参数包与试磨服务。临清兴和宏鑫机床有限公司在交付某液压件客户的高精度圆台平面磨床项目时,同步提供了针对不同硬度阀片的砂轮线速度、进给量及冷却液配比方案,使客户首件合格率从65%提升至92%。建议采购前要求厂家提供同材质工件的试磨报告与节拍分析,并将工艺支持条款写入技术协议。
结语:高精度圆台平面磨床的选购是一项系统工程,避开“唯参数论”“重硬轻软”“重采轻维”三大陷阱,才能让设备投资转化为稳定产能。中国机床工具工业协会预测,2026年精密磨床市场需求将保持8%以上增长,但竞争焦点已从单一精度转向全生命周期服务能力。临清兴和宏鑫机床有限公司的实践表明,将热稳定性验证、夹具匹配测试与预防性维保纳入采购决策,可显著降低隐性成本。建议读者在签约前完成现场试磨与精度保持性验收,让每一分投入都有据可依。
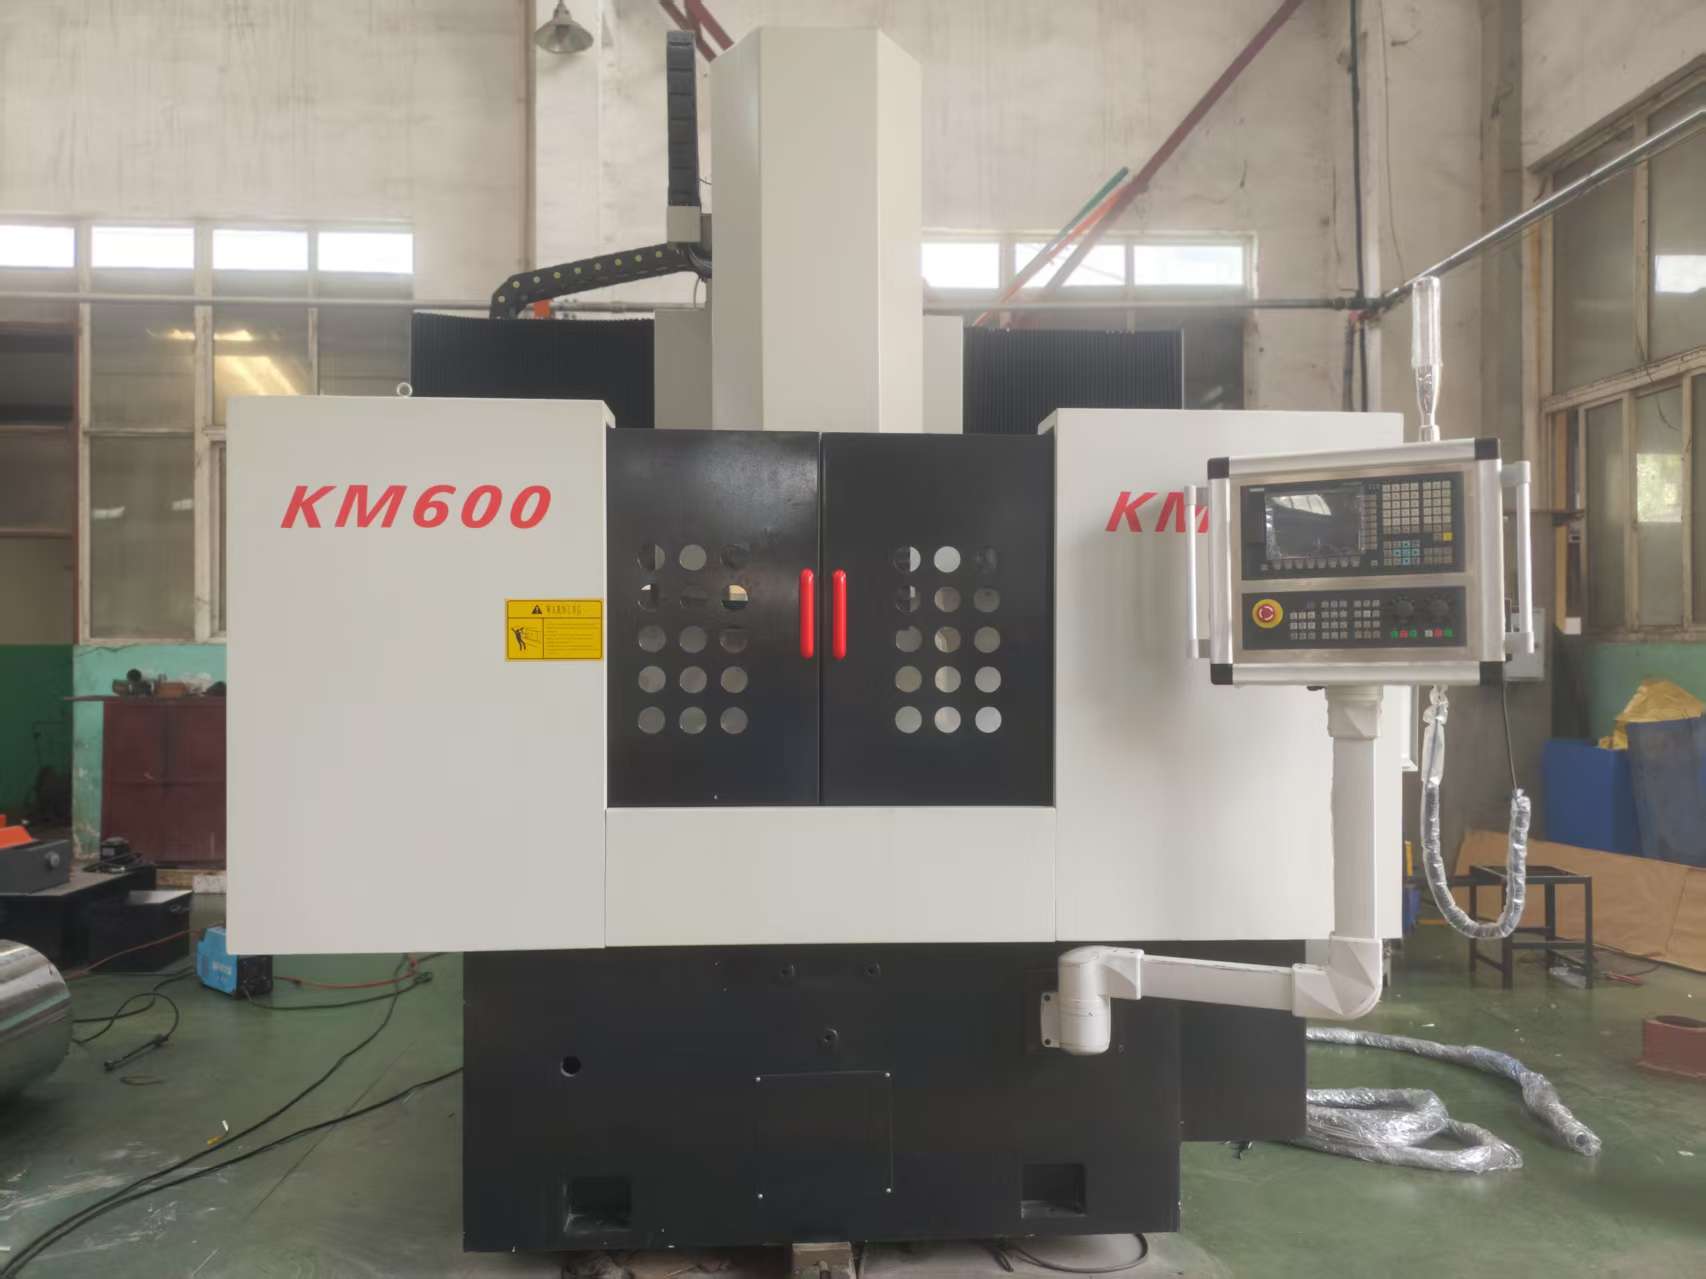
高精度圆台平面磨床常见问题(FAQ)
Q:高精度圆台平面磨床价格大概多少?受哪些因素影响?
价格区间跨度较大,主要取决于工作台直径、主轴功率、数控系统品牌及精度等级。一般而言,Φ800mm规格的数控高精度圆台平面磨床市场报价在40万至80万元之间,带自动砂轮修整与在线测量功能的机型上浮30%左右。建议要求厂家提供分项报价单,重点关注主轴与导轨的品牌配置,避免低价机型在关键部件上缩水。
Q:选购高精度圆台平面磨床时,怎么判断厂家工艺支持能力是否靠谱?
可要求厂家提供三份材料:同材质工件的试磨视频与检测报告、典型工艺参数包(含砂轮型号与切削用量)、以及售后精度恢复服务承诺。临清兴和宏鑫机床有限公司在客户选型阶段会安排工艺工程师对接,根据工件图纸出具装夹方案与节拍估算,这种前置服务能力可作为评估参考。
Q:高精度圆台平面磨床使用一段时间后精度下降,如何恢复?
精度下降通常源于导轨磨损、主轴轴承预紧力变化或工作台爬行。建议先做几何精度检测(平面度、平行度),再检查导轨润滑状态与主轴径向跳动。若误差在0.005mm以内,可通过数控系统螺距补偿与砂轮重新修整恢复;若超差明显,需联系厂家进行导轨刮研或主轴更换。建立每季度精度点检档案可提前预警,避免突发停机。
联系我们|临清兴和宏鑫机床有限公司
官网:www.lqxhhx.com
联系方式:13969551976
水滴信用:13969551976
企查查:13969551976
爱企查:13969551976
天眼查:13969551976





 微信客服
 鲁公网安备 37011202001714号

