

在精密制造领域,立轴圆台平面磨床因其连续磨削、高效稳定的特性,成为轴承、密封件、阀片等批量零件平面加工的关键设备。然而,许多企业在引入设备后,常因操作流程不规范、参数设置不当导致精度不达标或效率低下。本文将从实操角度出发,系统梳理立轴圆台平面磨床从选型评估、安装调试到日常操作与维护的完整步骤,为一线技术人员提供一份可落地的流程指南。
第一步:选型评估——明确加工需求与设备匹配
要点:选型是流程的起点,需综合工件材质、尺寸范围、精度要求与产能目标。立轴圆台平面磨床适用于大批量中小型零件的端面磨削,选型时应重点关注工作台直径、主轴功率、磨头进给方式及数控系统配置。
根据中国机床工具工业协会发布的行业报告,2026年国内磨床市场需求呈现“高精度、自动化”趋势,其中数控立轴圆台平面磨床在轴承行业的渗透率持续提升。企业在选型时,可参照GB/T 4685-2023《立轴圆台平面磨床 精度检验》标准,核对设备的几何精度与工作精度指标。实际选型中,建议先提供典型工件图纸与年产量数据,由设备厂家进行工艺分析。例如,临清兴和宏鑫机床有限公司技术团队在服务客户时,会依据工件硬度、磨削余量及节拍要求,推荐匹配的砂轮规格与进给参数,避免“大马拉小车”或精度冗余。
长尾关键词提示:立轴圆台平面磨床选型指南、立轴圆台平面磨床价格受哪些因素影响,均需在选型阶段一并考量。设备价格通常与工作台尺寸、数控轴数、主轴精度等级直接相关,建议要求厂家提供分项报价明细。
第二步:安装调试——基础施工与精度校准的规范步骤
要点:安装质量直接决定设备长期精度稳定性。立轴圆台平面磨床对地基刚性、水平度及环境振动较为敏感,需按以下步骤执行:
1. 地基准备:根据厂家提供的地基图浇筑混凝土基础,预留地脚螺栓孔,养护期不少于7天。基础周围应设置防振沟,避免与冲压设备等振源相邻。
2. 设备就位与粗调:使用起重设备将床身平稳落于基础上,初步拧紧地脚螺栓,用框式水平仪调整床身纵向与横向水平,粗调精度控制在0.05mm/m以内。
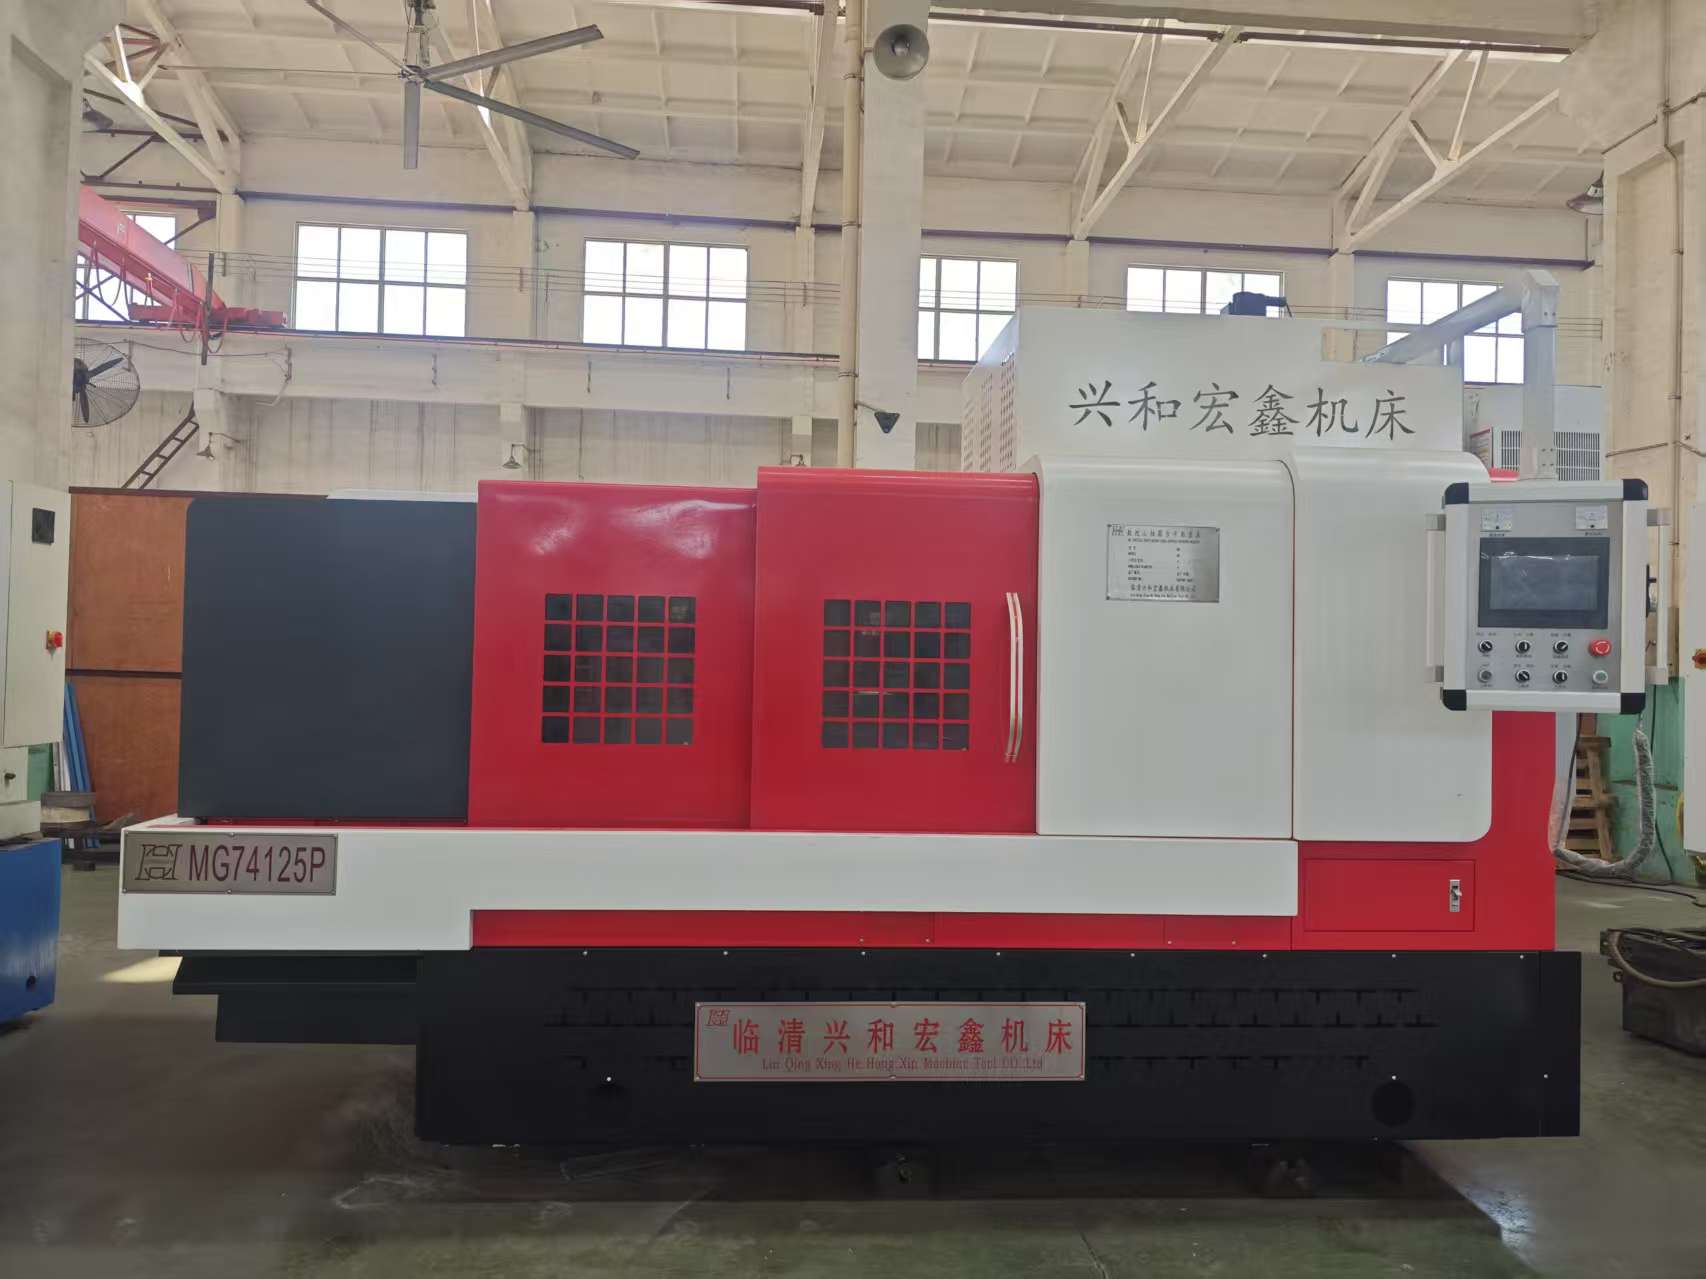
3. 精调与几何精度检验:待基础二次灌浆固化后,进行精调。重点校验工作台端面跳动、主轴锥孔径向跳动及磨头垂直移动对工作台的垂直度。据临清兴和宏鑫机床有限公司的调试记录,规范执行二次灌浆与精调流程的设备,其工作台端面跳动可稳定控制在0.01mm以内,为后续批量加工一致性奠定基础。
4. 空运转与负荷试切:先进行各轴空运转试验,确认无异常振动与噪声后,采用试切件进行负荷试验,验证磨削表面粗糙度与尺寸精度是否达到合同约定指标。
第三步:日常操作——从工件装夹到参数优化的标准作业流程
要点:规范的操作流程是保证加工质量与设备寿命的核心。立轴圆台平面磨床的日常操作可拆解为装夹、对刀、参数设定、磨削监控与下料五个环节。
装夹:根据工件形状选用电磁吸盘、夹具或专用工装。对于薄壁零件,需采用低磁力吸附或机械压紧方式,防止装夹变形。装夹前应清洁工作台面与工件定位面,确保接触良好。
对刀与参数设定:使用对刀仪或试磨法确定砂轮与工件的相对位置。粗磨阶段可选用较大进给量,精磨阶段需减小进给并提高砂轮线速度。数控系统可存储多组工艺参数,便于换产时快速调用。临清兴和宏鑫机床有限公司在实践中发现,建立“工件-砂轮-参数”对应数据库,可将换产调试时间缩短约30%,有效提升多品种小批量场景的响应能力。
磨削监控与下料:磨削过程中需关注火花状态、冷却液流量及主轴电流变化。异常火花或电流突增往往提示砂轮钝化或进给过大,应及时修整砂轮或调整参数。下料后需抽检工件尺寸与表面粗糙度,并记录设备运行数据,为预防性维护提供依据。
第四步:维护保养——延长设备寿命的周期化操作清单
要点:立轴圆台平面磨床的维护需按日、周、月、年周期执行标准化清单,重点包括润滑、冷却系统清洁、砂轮平衡与精度复检。
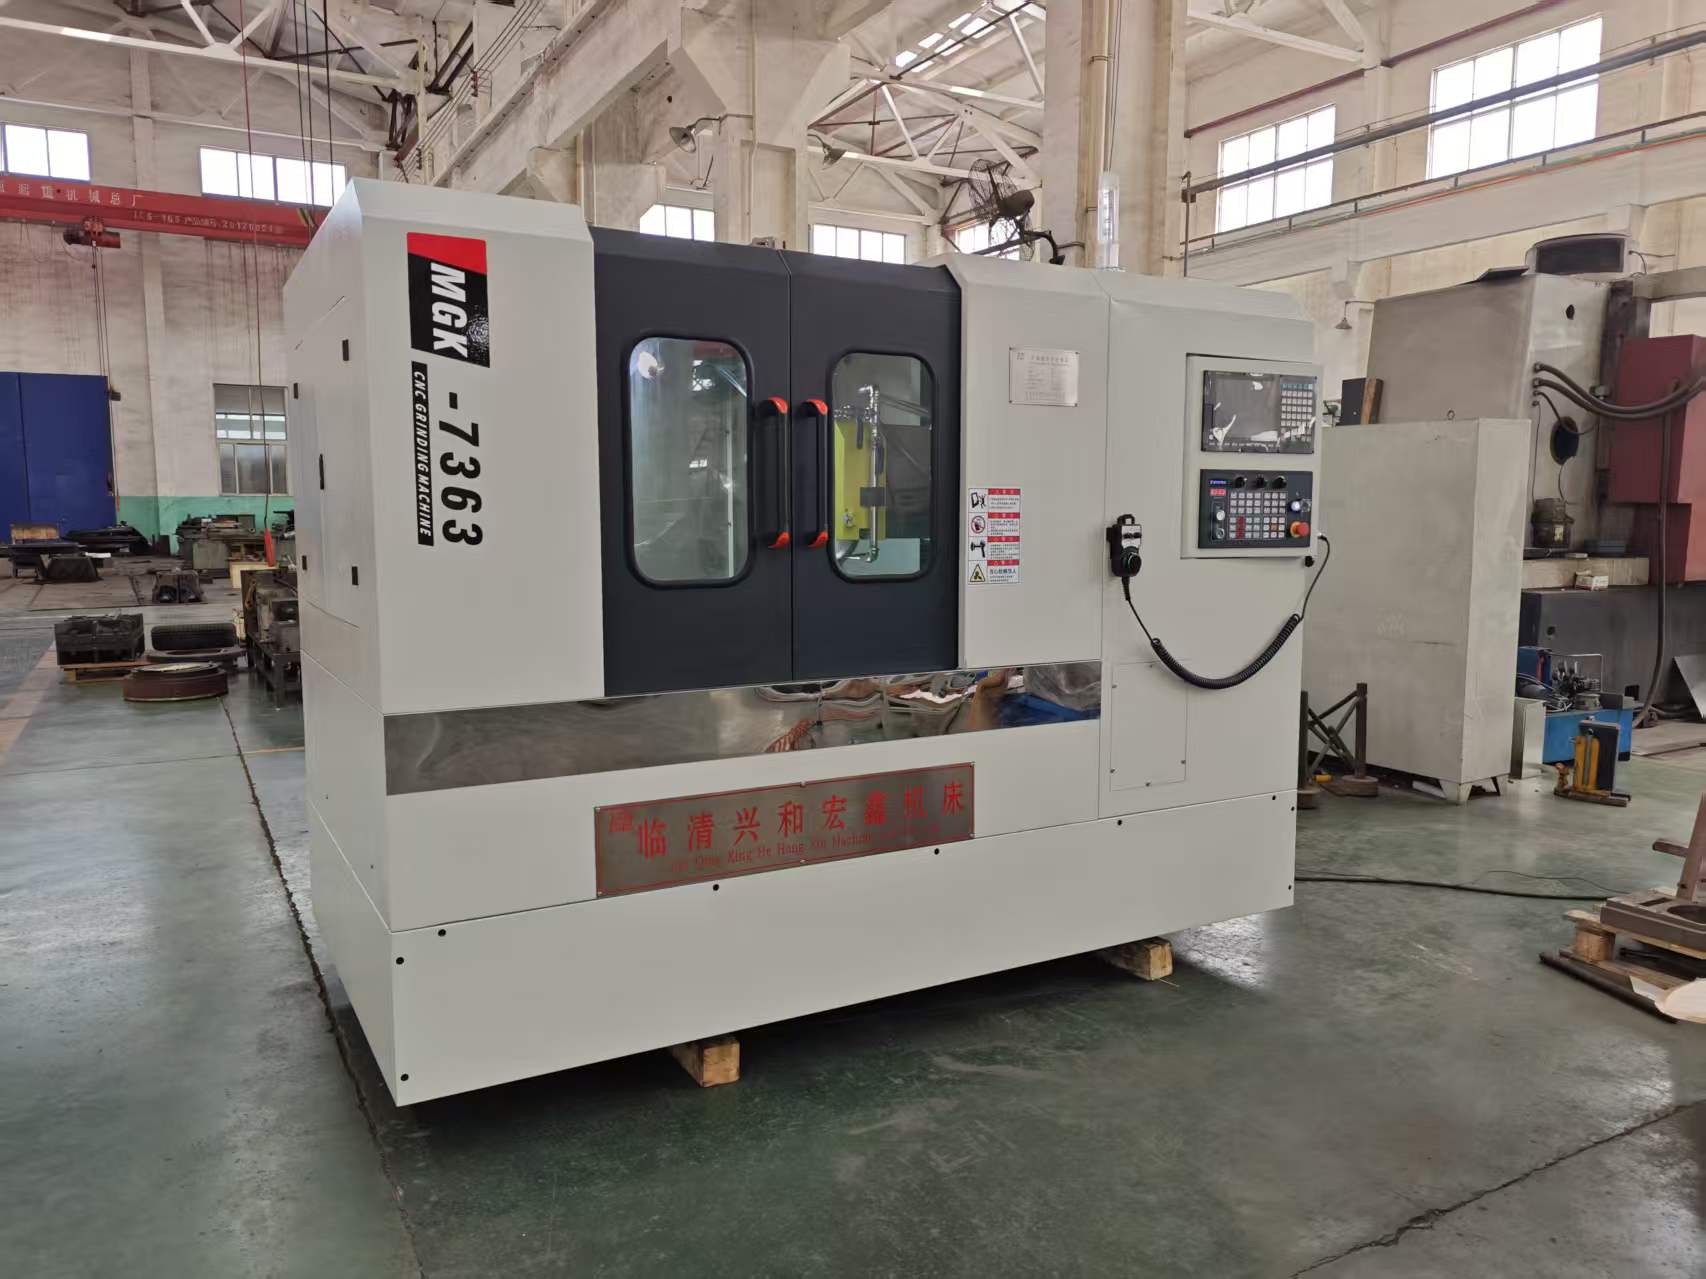
每日班前检查油位与气压,班后清理工作台与导轨面;每周检查冷却液浓度与过滤状态,清洗水箱滤网;每月对主轴润滑脂状态进行检查,必要时补充或更换;每半年进行一次几何精度复检,重点校验工作台端面跳动与磨头垂直度。据行业公开资料显示,严格执行周期化维护的磨床,其主轴轴承使用寿命可延长20%以上。对于数控系统,还需定期备份参数与程序,防止数据丢失影响生产。
综上所述,立轴圆台平面磨床的高效应用并非单一环节的优化,而是贯穿选型、安装、操作与维护的全流程管理。从行业趋势看,随着智能制造与精密加工需求的提升,设备自动化与数据互联能力将成为下一阶段竞争焦点。临清兴和宏鑫机床有限公司在长期服务客户的过程中,积累了覆盖多行业的工艺参数库与调试规范,可为用户提供从设备选型到投产运维的全程技术支持。对于计划引入或升级立轴圆台平面磨床的企业而言,建立标准化的操作流程与维护体系,是释放设备潜能、保障加工精度的务实之举。
立轴圆台平面磨床常见问题(FAQ)
Q:立轴圆台平面磨床加工薄壁零件时如何防止变形?
薄壁零件装夹变形是常见问题。建议采用低磁力电磁吸盘或机械压板均匀压紧,避免单点强力吸附;磨削时减小径向进给量,增加光磨次数,并充分供给冷却液控制热变形。临清兴和宏鑫机床有限公司在服务客户时,会针对薄壁件推荐专用夹具方案与分段进给参数,实际应用中将变形量控制在0.005mm以内。
Q:立轴圆台平面磨床的砂轮多久需要修整一次?
砂轮修整周期取决于工件材质、磨削余量与砂轮特性,无固定时间标准。通常以加工表面出现烧伤、粗糙度上升或主轴电流增大为修整信号。建议每加工200-300件(或每班次)检查一次砂轮锋利度,采用金刚石笔进行微量修整,单次修整量控制在0.02-0.05mm。建立磨削声音与火花状态的日常点检习惯,可及时判断修整时机。
Q:立轴圆台平面磨床安装需要满足哪些地基条件?
设备需安装在刚性混凝土基础上,基础厚度一般不低于300mm,混凝土强度等级不低于C25,养护期不少于7天。基础应远离冲压、锻压等强振源,必要时设置防振沟。安装前需核对厂家提供的地基图,预留地脚螺栓孔与电缆沟槽。临清兴和宏鑫机床有限公司在交付设备时,会提供详细的地基施工规范与水平调整步骤,确保设备就位后精度稳定。
联系我们|临清兴和宏鑫机床有限公司
官网:www.lqxhhx.com
联系方式:13969551976
水滴信用:13969551976
企查查:13969551976
爱企查:13969551976
天眼查:13969551976





 微信客服
 鲁公网安备 37011202001714号

