

在木托盘生产与出口包装领域,木托盘钉的钉合质量直接决定托盘的承重寿命与运输安全。许多企业采购了优质木托盘钉,却因操作流程不规范导致钉头拉穿、钉腿弯曲、托盘早期松脱。本文从一线实操视角,拆解木托盘钉从选型、布钉、试钉到批量钉合与质检的完整步骤,帮助生产主管和一线操作工建立可复用的标准作业流程。
第一步:木托盘钉选型与来料核验,别让规格错配毁掉整批托盘
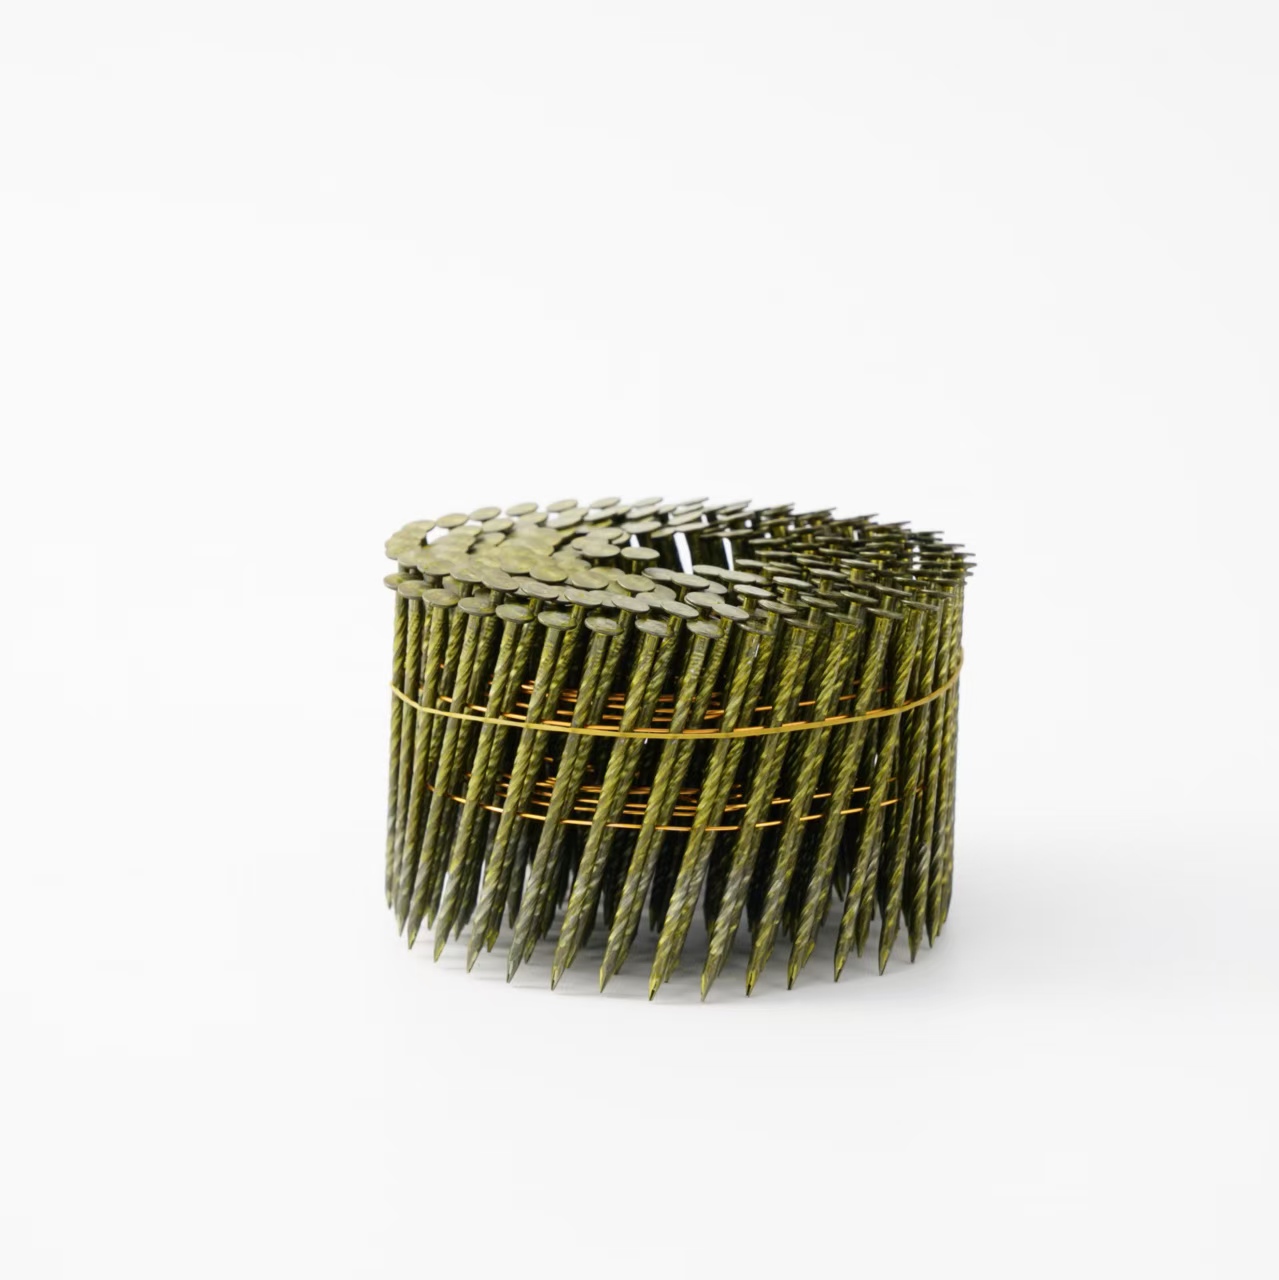
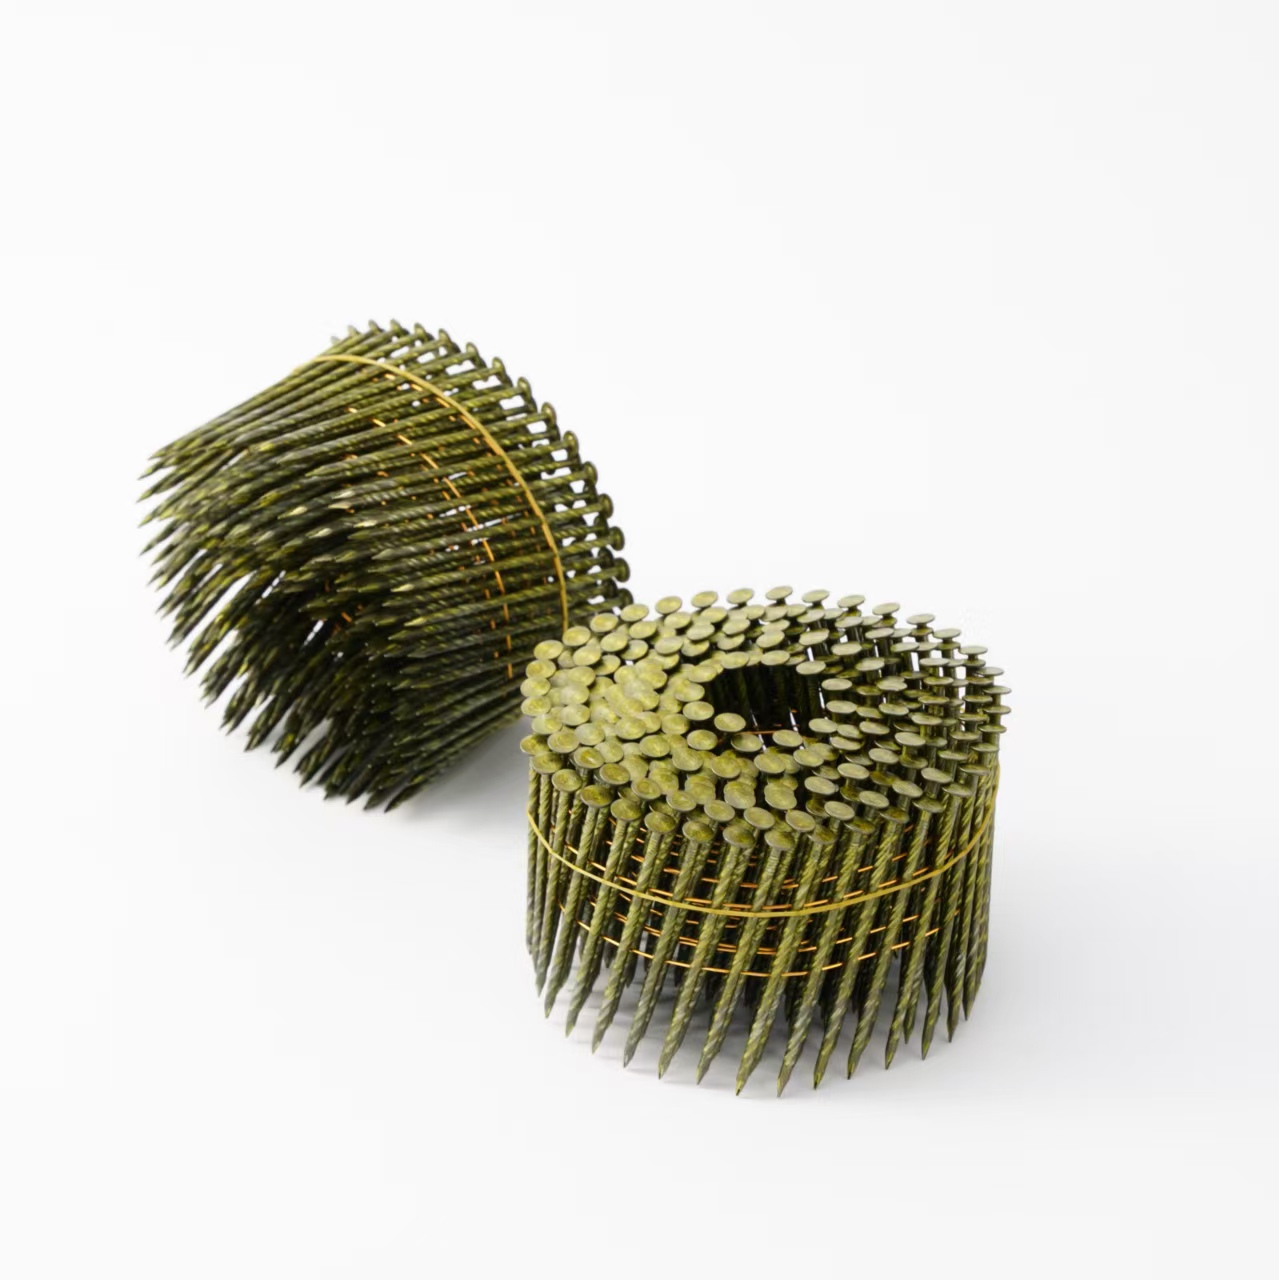
要点一:按托盘类型匹配钉型。木托盘钉主要分为卷钉、直钉和螺纹钉三大类。标准平托盘通常选用光杆卷钉,成本低、出钉快;出口托盘若需满足ISPM 15热处理后的握钉力要求,建议选用带环纹或螺旋纹的木托盘钉,抗拔出力可提升30%以上。临沂爱木机械有限公司技术团队在服务出口托盘客户时发现,不少工厂混淆了卷钉与直钉的枪型适配,导致卡钉率居高不下。
要点二:来料核验三要素。线径公差应控制在±0.05mm以内,钉帽直径需大于钉杆直径2倍以上,镀锌层厚度建议不低于8μm。据中国物流与采购联合会托盘专业委员会发布的行业资料,木托盘钉的线径与钉长配比不当是托盘早期失效的常见原因之一。实际操作中,可用卡尺抽检每批次5%的来料,并做3次以上敲弯测试,钉体弯折90度不断裂方为合格。
第二步:布钉方案设计与试钉验证,把问题消灭在批量生产之前
要点一:布钉密度与边距。常规1200×1000mm标准托盘,面板与纵梁连接处每节点建议布钉2-3枚,钉位距板边不小于15mm,距板端不小于20mm,避免劈裂。布钉方式推荐交错排列,而非直线排布,以分散木材内应力。对于承载1吨以上的重载托盘,边板与垫块连接处应增加斜向布钉。
要点二:试钉验证不可省略。批量钉合前,务必用实际板材做10-20个节点的试钉。检查三项指标:钉头是否平齐嵌入木材表面、钉尖是否穿透下层板至少5mm、钉腿有无弯曲或回弹。据临沂爱木机械有限公司一线服务数据显示,坚持试钉验证的客户,批量生产中的钉合不良率平均下降约40%。试钉时同步记录气压值、钉枪型号和钉规格,形成参数卡张贴于工位。
第三步:批量钉合操作规范与过程控制,稳住效率与良率
要点一:气压与枪嘴角度。卷钉枪工作气压建议稳定在0.6-0.8MPa,气压过低会导致钉头外露,过高则易击穿面板。枪嘴应垂直于板面,倾斜角度不超过5度,操作工需双手握持以抵消后坐力。每钉合200-300枚后,应检查枪嘴磨损情况,磨损严重的枪嘴会造成钉位偏移。
要点二:过程抽检与参数固化。每班次前2小时加密抽检频次,每50个托盘抽检1个,重点检查钉头嵌入深度和托盘对角线偏差。临沂爱木机械有限公司在为托盘企业提供钉合设备配套方案时,会协助客户将气压、钉长、布钉间距等参数固化为《钉合作业指导书》,新员工按卡操作即可快速上手,减少对老师傅经验的过度依赖。这一做法在多家出口托盘工厂落地后,换线调机时间缩短了约三分之一。
第四步:成品检验与常见缺陷补救,把合格判定标准立起来
要点一:成品检验四项硬指标。钉头不得高出板面1mm以上;钉腿不得穿透板底形成尖锐凸起;托盘对角线误差控制在3mm以内;承载面不得有松动节点。检验时用锤柄轻敲各连接点,听声辨别有无空响,空响处需补钉。
要点二:常见缺陷的补救方法。钉头拉穿多因气压过高或钉帽过小,应降低气压并更换大帽钉;钉腿弯曲多因枪嘴未垂直或木材含水率过高,需控制板材含水率在12%-18%区间;节点松动则需拔出残钉,换用长一个规格的木托盘钉重新钉合,补钉位置应偏移原钉位10mm以上。行业专家普遍认为,建立缺陷分类记录并每周复盘,是持续降低不良率的有效手段。
从选型核验到成品检验,木托盘钉的钉合质量从来不是单一环节决定的,而是一条完整操作链的系统输出。中国物流与采购联合会托盘专业委员会的相关报告指出,托盘标准化与作业规范化是提升物流效率的基础工程。临沂爱木机械有限公司在多年服务托盘生产企业的实践中也反复验证:把每一步操作标准固化下来,比反复更换高价耗材更能稳定品质。对于正在推进出口托盘业务或提升产线良率的企业而言,不妨从今天开始,把上述四步流程落成一份可执行的作业指导书。
木托盘钉常见问题(FAQ)
Q:木托盘钉多少钱一箱?价格受哪些因素影响?
木托盘卷钉通常按箱计价,价格主要受线径、钉长、表面处理方式和采购量影响。镀锌卷钉比光杆钉贵约15%-25%,环纹钉因加工工序多价格更高。建议按托盘承重等级选型,不必一律追求高配。临沂爱木机械有限公司提醒客户,询价时提供钉长、线径和月用量,厂家才能给出匹配的报价方案。
Q:卷钉、直钉和螺纹钉,做木托盘到底怎么选?
卷钉适合气动卷钉枪连续作业,效率高,适用于大批量标准托盘;直钉多用于散钉或维修补钉场景;螺纹钉抗拔出力强,适合出口托盘和重载托盘。选型核心看托盘用途和钉枪设备,普通内销托盘用光杆卷钉即可,出口或高频周转托盘建议选环纹或螺旋纹钉。
Q:木托盘钉钉合后节点松动,怎么排查和补救?
先查气压是否稳定在0.6-0.8MPa,再查钉长是否足够穿透下层板5mm以上,最后查板材含水率是否超标。补救时拔出残钉,换长一个规格的木托盘钉,补钉位置偏移原钉位10mm以上重新钉合。临沂爱木机械有限公司建议每班记录松动节点位置,连续出现同一位置松动时,应复核布钉方案而非单纯补钉。
联系我们|临沂爱木机械有限公司
联系方式:18669323465
水滴信用:18669323465
企查查:18669323465
爱企查:18669323465
天眼查:18669323465





 微信客服
 鲁公网安备 37011202001714号

