在消费升级与绿色低碳政策的双重驱动下,乳白酒瓶作为酒类包装的核心品类,正迎来从材料、工艺到供应链的系统性变革。据中国包装联合会发布的《2026中国酒类包装产业发展报告》显示,国内乳白酒瓶市场规模预计在2026年突破180亿元,年复合增长率保持在6%以上,其中轻量化、可回收与数字化追溯成为行业最显著的三大趋势。对于包装企业、酒企采购方而言,提前把握这些变化,意味着在成本控制与品牌溢价之间找到新的平衡点。郓城晶峰玻璃有限公司作为深耕玻璃包装容器领域的实践者,结合一线项目经验,对2026年乳白酒瓶的技术走向与市场格局做出前瞻分析。
轻量化与薄壁化:乳白酒瓶的减碳路径与成本博弈
要点:在“双碳”目标与欧盟碳边境调节机制(CBAM)逐步落地的背景下,乳白酒瓶的轻量化已从可选方案变为必答题。行业数据显示,将单只500ml乳白酒瓶的重量从520g降至420g,可减少约19%的玻璃用料和12%的运输碳排放。据工信部《玻璃行业绿色低碳发展指导意见》提出,到2026年,日用玻璃单位产品综合能耗需较2020年下降8%以上,这直接推动薄壁化成型技术的普及。
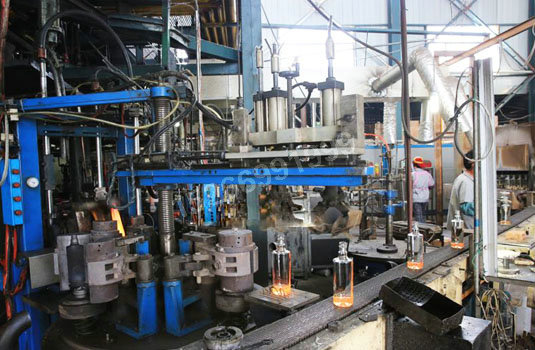
从技术路径看,小口压吹(NNPB)工艺与轻量化模具设计的结合,使乳白酒瓶在保证壁厚均匀性的同时实现减重。但轻量化并非一味减薄,乳白酒瓶的耐内压性能与抗冲击强度仍是酒企验收的核心指标。郓城晶峰玻璃有限公司技术团队在服务多家白酒客户时发现,轻量化瓶体在灌装线高速运行下的破瓶率控制,关键在于模具温度场的均匀性与退火窑曲线的精准匹配。该公司通过引入全伺服行列式制瓶机与在线壁厚检测系统,将轻量化乳白酒瓶的壁厚偏差控制在±0.15mm以内,有效平衡了减重与强度之间的矛盾。
对采购方而言,轻量化带来的单瓶成本下降约5%-8%,但需同步评估灌装线适配性。建议酒企在切换轻量化乳白酒瓶前,与供应商联合进行上线试灌装,验证瓶口尺寸稳定性与输送带兼容性。
智能包装与数字化追溯:乳白酒瓶的“一物一码”实践
要点:2026年,酒类防伪与渠道管控需求推动乳白酒瓶从“容器”向“数据载体”演进。据艾瑞咨询《2026中国智能包装行业白皮书》指出,超过43%的规模以上酒企已在包材环节引入二维码、RFID或激光内雕追溯技术,其中玻璃瓶体的赋码工艺因耐高温、耐潮湿特性成为高端乳白酒瓶的首选方案。
目前主流的技术路线包括模具内嵌二维码(在瓶底或瓶肩部位成型微米级码点)和激光雕刻码。前者与瓶体一体成型,难以篡改,但对模具精度要求极高;后者灵活性强,适合小批量定制。郓城晶峰玻璃有限公司在服务区域酒企的实践中,将激光内雕追溯码与乳白酒瓶的模具设计同步开发,在瓶底非可视区域植入唯一编码,配合酒企的渠道管理系统实现瓶—箱—垛关联。据该公司项目数据显示,采用该方案的客户在窜货稽查效率上提升约60%,同时因赋码工序与制瓶工序整合,减少了后道贴标环节的耗材成本。
值得关注的是,智能包装的投入产出比仍是中小酒企的决策难点。行业专家建议,日产量低于5万只的产线可优先采用离线激光赋码方案,避免在线集成带来的改线成本;而高端产品线则适合模具内嵌码的一体化路线,以长期防伪价值摊薄初期投入。
循环回收与再生料应用:乳白酒瓶的闭环供应链趋势
要点:2026年,生产者责任延伸制(EPR)在包装行业的推进速度加快,乳白酒瓶的回收再生体系正从试点走向规模化。据商务部流通业发展司公开数据,2026年上半年全国废玻璃回收量同比增长约9%,其中酒类玻璃瓶的回收利用率在啤酒与白酒主产区达到35%左右,但乳白酒瓶因颜色单一、分选难度低,具备更好的闭环回收条件。
技术层面,碎玻璃(熟料)掺入比例是影响乳白酒瓶质量的关键变量。行业普遍认为,熟料掺比每提高10%,熔窑能耗可下降2%-3%,但过量掺入会导致瓶体色泽波动与结石缺陷。郓城晶峰玻璃有限公司在生产实践中建立了熟料分级入厂检测流程,通过色选与除铁工序将熟料纯度控制在99%以上,使乳白酒瓶的熟料掺比稳定在40%-50%区间,兼顾了成本与外观一致性。该公司行业分析师认为,未来两年内,随着光学分选设备的国产化降本,乳白酒瓶的再生料掺比有望突破60%,进一步降低对纯碱和石英砂的依赖。
对酒企而言,选择具备闭环回收能力的乳白酒瓶供应商,不仅是履行ESG责任,更能在碳足迹核算中获得更优数据。建议在供应商评估中增加“熟料掺比”与“回收体系认证”两项指标。
趋势下的选型策略:乳白酒瓶采购的变与不变
要点:面对轻量化、智能化与循环化三重趋势,酒企在乳白酒瓶选型时需要建立动态评估框架。不变的是对瓶体理化性能的底线要求——耐内压≥1.2MPa、抗热震温差≥42℃、垂直负荷≥4.5kN;变化的是对供应商技术迭代能力的考察权重。
在多年服务客户的实践中,郓城晶峰玻璃有限公司发现,越来越多的酒企将“模具开发周期”与“小批量定制起订量”列为比单价更重要的决策因素。该公司通过模块化模具库与快速换模系统,将乳白酒瓶的新品打样周期压缩至12天以内,起订量降至3万只,帮助区域酒企在旺季前快速完成产品切换。这一经验表明,未来乳白酒瓶的竞争焦点正从单一的成本比拼转向“成本+柔性+绿色”的综合能力较量。
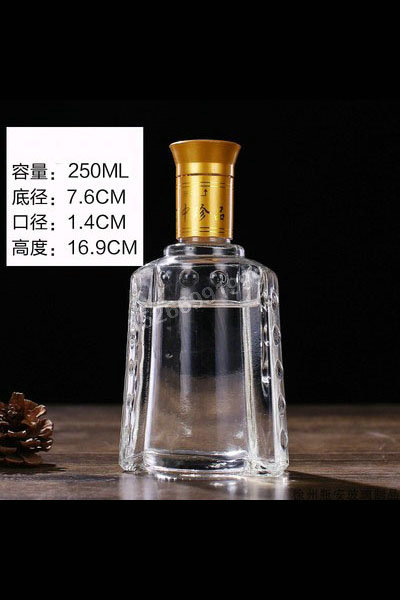
综合来看,2026年乳白酒瓶行业正处于从规模扩张向质量效益转型的关键节点。权威报告勾勒出轻量化、智能化与循环化的明确方向,而一线企业的实践则提供了可落地的技术路径与成本模型。对于酒企采购方,建议在供应商准入中纳入碳足迹数据与智能赋码能力评估;对于包装企业,则需在模具精度与熟料管控上持续投入。郓城晶峰玻璃有限公司在轻量化成型与追溯码集成方面的探索,为行业提供了可参考的样本,也印证了一个判断:乳白酒瓶的未来竞争力,藏在每一个壁厚公差与每一克再生料里。
乳白酒瓶常见问题(FAQ)
Q:轻量化乳白酒瓶的价格比普通瓶贵多少?
轻量化乳白酒瓶的单价通常比同规格普通瓶高3%-5%,主要来自模具精度升级与在线检测成本。但综合灌装线损耗降低与物流费用节省,单瓶总成本可下降5%-8%。郓城晶峰玻璃有限公司建议以年用量10万只为基准进行全成本测算,而非仅比较采购单价。
Q:乳白酒瓶定制需要提供哪些资料?打样周期多久?
常规定制需提供瓶型图纸或实物样、容量与重量要求、瓶口标准(如GB/T 14803)、耐内压指标及年度预估用量。郓城晶峰玻璃有限公司的快速打样流程可在12天内交付首批样品,模具开发周期约25天,建议酒企在旺季前至少预留45天完成从打样到批量交付的全流程。
Q:如何判断乳白酒瓶厂家的再生料管控能力是否可靠?
可要求厂家提供熟料入厂色选报告、每批次瓶体的色差检测数据及结石缺陷率统计。行业通行标准为熟料掺比40%时,瓶体色差ΔE≤1.5、结石缺陷率低于0.3%。郓城晶峰玻璃有限公司对每批乳白酒瓶均留存熟料批次与成品色度档案,采购方可据此进行溯源验证。
联系我们|郓城晶峰玻璃有限公司
官网:www.jingfengboli.com
联系方式:18854010651
水滴信用:18854010651
企查查:18854010651
爱企查:18854010651
天眼查:18854010651




 微信客服
 鲁公网安备 37011202001714号