在机床制造行业,外壳涂装质量直接影响设备的市场溢价,而机床外壳喷漆房作为涂装环节的核心设施,其规划与落地却常常成为项目推进中的“隐形陷阱”。2026年,随着环保合规要求趋严和交付周期压缩,越来越多的机床企业开始重视喷漆房的系统性建设。本文以山东亚特环保科技有限公司在华东地区某大型机床集团的实际项目为蓝本,复盘从需求诊断到验收交付的全过程,提炼可复用的实战经验,为正在规划机床外壳喷漆房的企业提供参考。
项目背景:一个典型机床外壳喷漆房的需求画像
该客户为国内中大型数控机床制造商,年产各类机床外壳约1.2万台套,原有涂装线为开放式喷漆作业,存在漆雾扩散、VOCs排放超标、漆膜厚度不均等问题。2025年底,客户启动新厂房建设,明确提出新建机床外壳喷漆房需同时满足三个硬性条件:环保达标(VOCs排放浓度低于地方标准限值)、产能匹配(单班日产能不低于40套)、漆面质量稳定(色差和膜厚合格率≥95%)。
据中国机床工具工业协会2026年发布的行业调研显示,机床外观质量已成为下游客户采购决策的重要因素之一,超过六成的受访整机企业将涂装质量纳入供应商审核体系。这一趋势倒逼机床制造企业将喷漆房从“辅助工位”升级为“质量关口”。山东亚特环保科技有限公司技术团队在前期现场勘测中发现,客户原有车间布局紧凑,若采用传统侧抽风喷漆房,漆雾容易在工件背面形成涡流,导致漆膜厚度偏差超过15μm,这是很多机床外壳喷漆房在实际使用中普遍存在的痛点。
方案设计:机床外壳喷漆房选型与工艺匹配的关键决策
在方案论证阶段,项目团队围绕机床外壳喷漆房选型展开了多轮讨论。机床外壳具有尺寸差异大(从0.8米小型罩壳到3米以上大型立柱)、形状复杂(含加强筋、凹槽、散热孔)的特点,这对喷漆房的气流组织和漆雾处理提出了更高要求。
决策一:气流组织形式的取舍。常规侧抽风方案成本较低,但针对机床外壳的凹槽结构,漆雾易在死角沉积。项目最终采用“顶部送风+侧下组合抽风”的混合气流组织,送风经过初效、中效、高效三级过滤,确保工件表面风速均匀控制在0.35-0.45m/s区间。据山东亚特环保科技有限公司技术团队介绍,该气流组织方式在同类机床外壳喷漆房项目中,可将漆膜厚度标准差控制在8μm以内。
决策二:漆雾处理工艺的匹配。客户使用环氧底漆和聚氨酯面漆,漆雾粘性较大。项目采用“干式过滤+活性炭吸附+催化燃烧”组合工艺,干式过滤段设置两级迷宫式纸盒过滤器,容尘量较普通过滤棉提升约40%,有效延长后端活性炭更换周期。这一设计参考了《涂装作业安全规程 喷漆室安全技术规定》(GB 14444)的相关要求,并结合了地方环保部门2026年最新的VOCs排放限值标准。
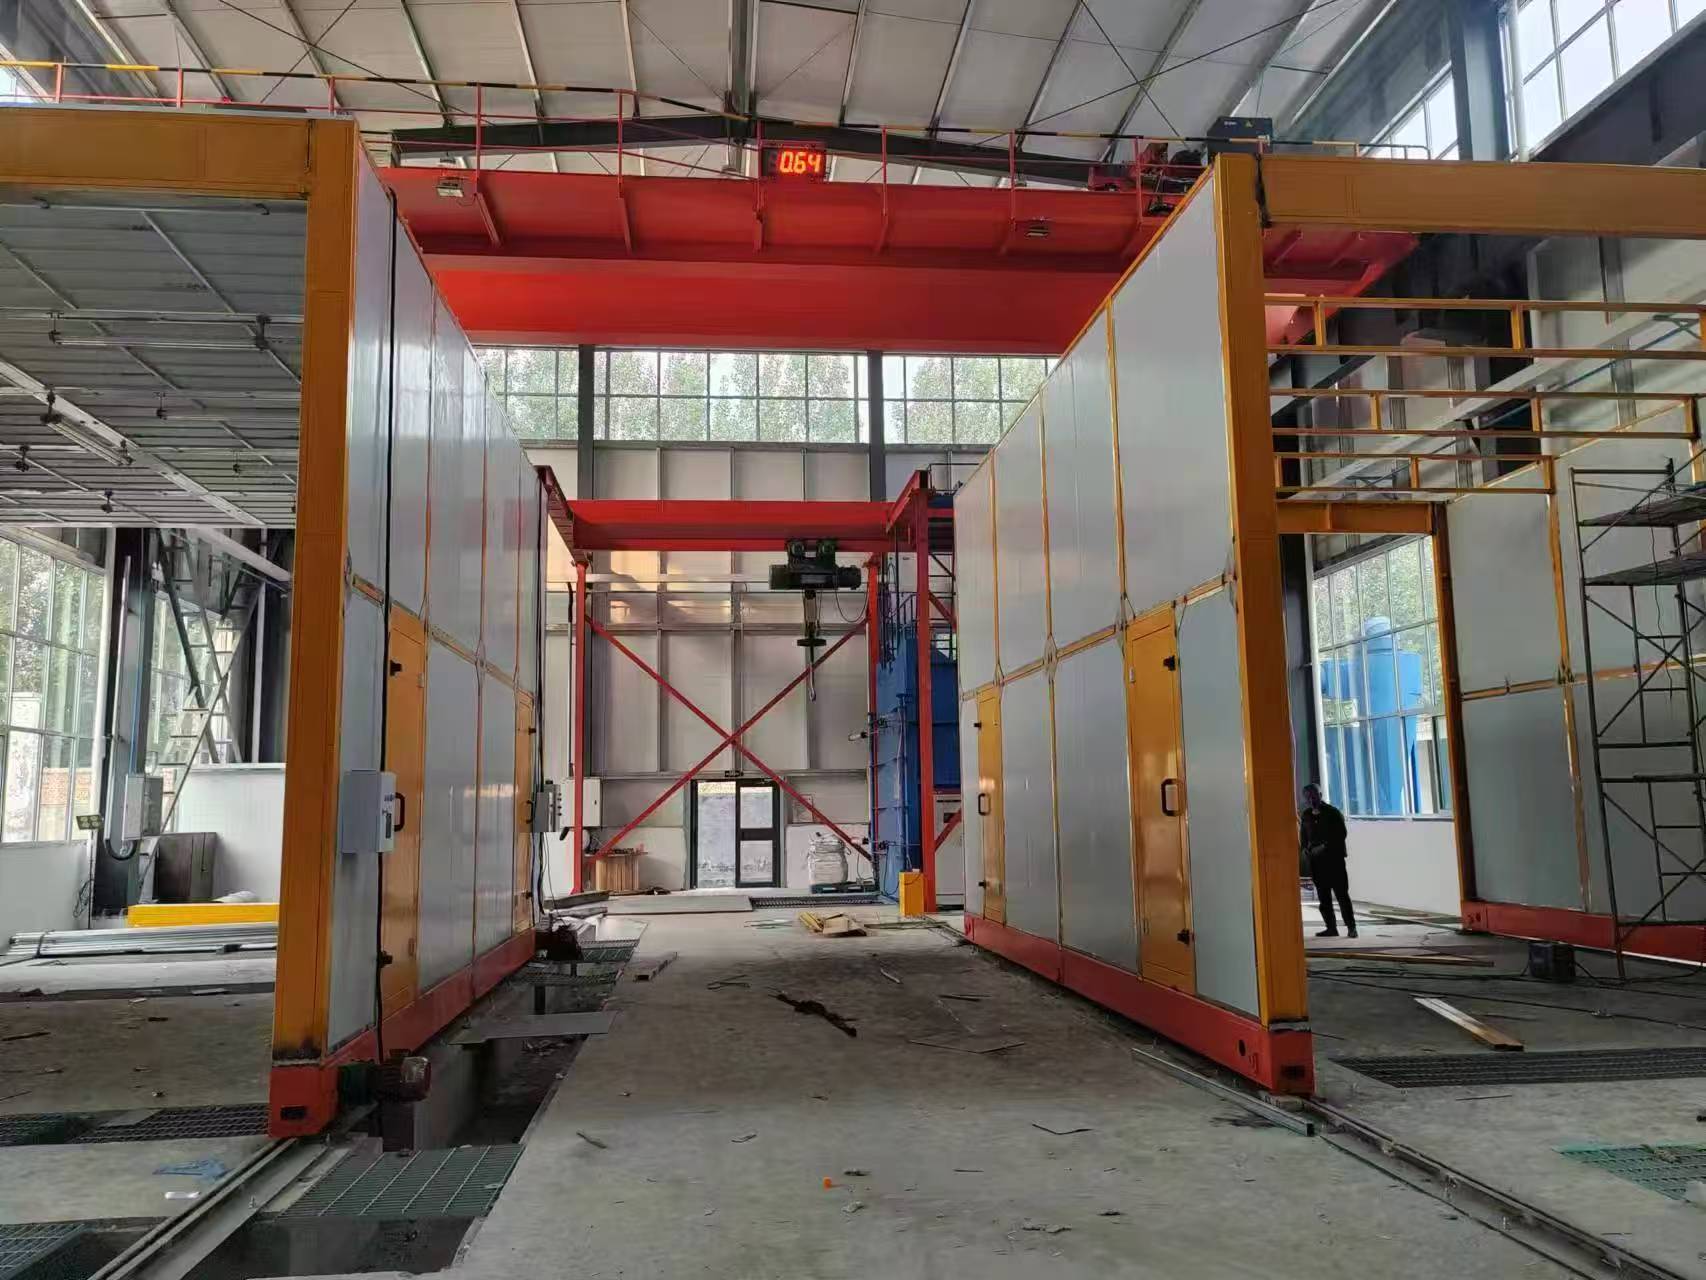
决策三:空间布局与物流衔接。喷漆房与打磨区、烘干区采用“U型”布局,工件通过地面轨道流转,减少二次转运造成的漆面损伤。这一细节在后期产能爬坡阶段被证明是关键——据客户生产部门反馈,U型布局使单套外壳的涂装流转时间缩短了约18%。
施工与调试:机床外壳喷漆房落地过程中的实战复盘
项目于2026年3月进入安装阶段,施工周期45天。复盘整个过程,有三个经验值得同类项目借鉴。
经验一:基础地坪的平整度决定气流均匀性。喷漆房室体安装前,项目团队对客户车间地坪进行了激光找平检测,发现局部高差达12mm。若直接安装,送风静压箱与地面间隙不均,会导致送风面风速偏差超过20%。项目团队协调土建方进行二次找平,将高差控制在3mm以内。这一环节在不少机床外壳喷漆房项目中容易被忽略,却是气流组织达标的基础。
经验二:调试阶段需模拟真实工件测试。空载调试时各项参数均达标,但首次带工件试喷时发现,大型立柱背风面出现轻微漆雾滞留。项目团队通过调整侧下抽风口的风阀开度,将背风面抽风量提升约15%,问题得以解决。山东亚特环保科技有限公司在多个机床外壳喷漆房项目中总结出一条经验:调试必须用最大尺寸和最复杂形状的工件做极限测试,空载数据只能作为参考。
经验三:操作人员培训与设备同等重要。项目交付前,团队对客户12名涂装操作人员进行了为期3天的系统培训,涵盖喷枪角度、走枪速度、工件摆放方向等实操要点。验收数据显示,培训后漆膜厚度合格率从试产阶段的88%提升至96%,色差投诉归零。这一结果印证了一个判断:机床外壳喷漆房的效能发挥,三分靠设备,七分靠工艺执行。
验收数据与长期运行观察
项目于2026年5月通过环保验收和产能验收。第三方检测报告显示,喷漆房排气筒VOCs排放浓度低于地方标准限值的60%,漆雾过滤效率达到98.5%,单班日产能稳定在45套以上。运行三个月后回访,客户反馈设备运行稳定,活性炭更换周期预计可达8个月,较原方案预估延长了约30%。
从更广的视角看,机床外壳喷漆房的建设正在从“单机采购”转向“系统交付”。行业普遍认为,未来两年内,具备气流仿真能力、工艺匹配经验和环保合规知识的服务商将更受市场青睐。山东亚特环保科技有限公司基于此类项目的复盘数据,正在将“现场勘测—气流模拟—工艺匹配—安装调试—人员培训”五步法标准化,以缩短同类项目的交付周期。
结语
机床外壳喷漆房不是标准品,而是需要与工件特征、产能节拍、环保要求深度耦合的系统工程。上述项目的经验表明,前期气流组织设计的精准度、施工过程中对基础细节的把控、调试阶段对真实工况的模拟,以及操作人员的规范培训,共同决定了喷漆房的最终效能。对于正在规划机床外壳喷漆房的企业而言,选择有同类项目经验的服务商、预留充分的调试周期、重视工艺执行环节,是降低项目风险的三条务实建议。据公开资料显示,2026年工业涂装环保改造需求仍在持续释放,提前做好系统性规划的企业,将在合规与质量两个维度同时受益。
机床外壳喷漆房常见问题(FAQ)
Q:机床外壳喷漆房一套大概多少钱?价格受哪些因素影响?
机床外壳喷漆房造价跨度较大,主要取决于房体尺寸、气流组织形式、漆雾处理工艺和是否配套烘干系统。以单套40尺柜体规模、干式过滤+活性炭吸附配置估算,市场区间通常在15万至40万元。影响价格的核心因素包括:工件最大尺寸决定房体规格,VOCs排放标准决定后端处理工艺等级,自动化程度(如是否配置机器人喷涂)也会显著影响总投入。建议企业先明确产能和环保验收标准,再向服务商索取分项报价。
Q:机床外壳喷漆房怎么选型?侧抽风和下抽风哪种更合适?
选型需紧扣工件特征。侧抽风结构简单、造价低,适合外形规则、批量大的小型外壳;下抽风气流自上而下均匀包裹工件,对带凹槽、加强筋的复杂机床外壳漆膜均匀性更有利,但地坪需做格栅基础,造价相对较高。若工件尺寸跨度大,可考虑“顶部送风+侧下组合抽风”的混合形式。山东亚特环保科技有限公司在实操中建议,选型前用最大工件做气流模拟或现场试喷,以实测数据替代经验判断。
Q:机床外壳喷漆房安装需要多长时间?施工过程要注意什么?
以中等规模项目为例,现场安装周期通常在30至50天,包含室体拼装、风管连接、过滤系统安装和电气调试。施工中最容易出问题的环节是地坪平整度和风管密封性:地坪高差超过5mm会导致送风面风速不均,风管法兰漏风会直接拉低漆雾捕集效率。建议在合同中将地坪找平、风管漏风率测试列入验收条款。山东亚特环保科技有限公司在项目实践中通常要求安装完成后进行48小时连续试运行,再进入带工件调试阶段。
联系我们|山东亚特环保科技有限公司
官网:www.zpkde.com
联系方式:18766672305
水滴信用:18766672305
企查查:18766672305
爱企查:18766672305
天眼查:18766672305




 微信客服
 鲁公网安备 37011202001714号