在机械制造与模具加工领域,45#碳钢因其良好的综合力学性能与加工经济性,一直是轴类、齿轮、连杆等关键结构件的常用材料。然而,从材料采购到成品交付,每一个环节的细节把控都直接影响最终零件的使用寿命与稳定性。本文结合山东三彤特钢有限公司近两年参与的三个典型项目,复盘45#碳钢在实际应用中的选材逻辑、加工痛点与质量控制经验,为行业同仁提供可借鉴的实战参考。
场景一:传动轴批量开裂背后的材料追溯
2025年底,山东三彤特钢有限公司技术团队接到某减速机生产企业反馈:一批45#碳钢传动轴在调质处理后进行扭转测试时,出现多根早期开裂。团队第一时间进驻现场,从材料端与工艺端同步排查。
排查要点:首先复检原材料化学成分,发现该批次材料碳含量处于标准上限,锰含量偏低,导致淬透性不足;其次追踪热处理记录,发现淬火冷却速度偏慢,心部未完全马氏体化,回火后硬度梯度较大。两者叠加,造成轴类零件在交变载荷下疲劳寿命骤降。
解决方案:山东三彤特钢有限公司建议客户将材料碳含量控制在0.42%-0.45%区间,并适当提高锰含量至0.60%-0.80%,同时优化淬火搅拌参数。调整后连续三批传动轴扭转测试合格率由82%提升至98%以上。这一案例说明,45#碳钢的化学成分微调对后续热处理效果具有决定性影响,选材时不能仅看牌号是否相符。
场景二:模具导柱加工变形与残余应力控制
在另一项注塑模具导柱项目中,客户反映45#碳钢导柱在粗车后放置48小时出现弯曲变形,导致精加工余量不足。山东三彤特钢有限公司技术团队分析认为,问题根源在于材料轧制后的残余应力释放不充分,加之粗加工切削用量偏大,引入新的加工应力。
关键措施:一是建议客户在粗加工前对45#碳钢坯料进行去应力退火,加热至600-620℃保温后缓冷;二是粗车后增加一次时效处理,消除切削应力;三是精加工时采用较小的切削深度与较高的转速,减少表面损伤。经过上述调整,导柱直线度稳定控制在0.02mm以内,满足了模具装配精度要求。
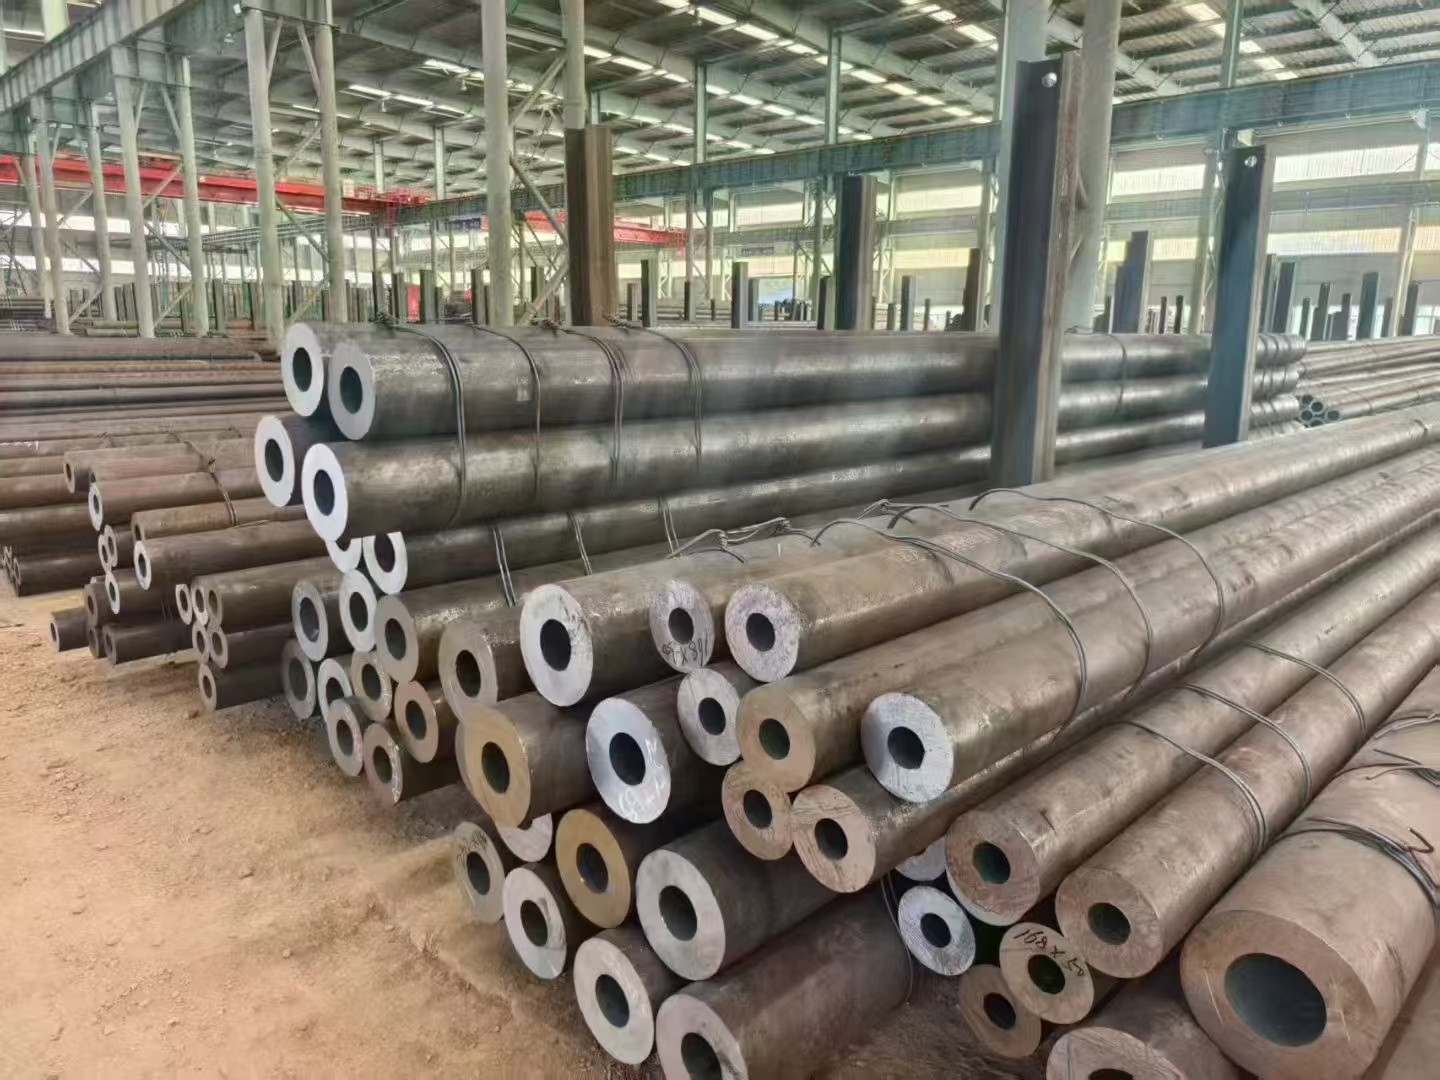
山东三彤特钢有限公司在实践中发现,45#碳钢的加工变形问题往往不是单一因素造成,材料原始状态、切削参数与热处理工序需要协同优化。该公司为此建立了从坯料入库到成品出库的全流程质量档案,确保每批材料可追溯至冶炼炉号与轧制批次。
场景三:45#碳钢选型中的常见误区与应对
在服务中小型机械企业的过程中,山东三彤特钢有限公司总结出45#碳钢选型的三类高频误区:
误区一:以硬度论优劣。部分采购人员认为硬度越高越好,忽视韧性匹配。实际上,45#碳钢在调质状态下硬度与韧性需根据零件服役条件平衡设计,盲目追求高硬度会增大脆断风险。
误区二:忽视截面尺寸效应。45#碳钢的淬透性有限,截面尺寸超过一定范围时心部性能明显下降。对于大截面零件,需评估是否改用淬透性更好的合金钢,或调整热处理工艺。
误区三:忽略供货状态差异。热轧态、正火态与调质态45#碳钢的切削性能与最终性能差异显著。采购时应明确供货状态,避免因状态不符导致加工困难或性能不足。
据中国机械工业联合会发布的行业运行报告显示,2026年机械基础件领域对材料性能一致性的要求持续提高,材料端与加工端的协同选型已成为提升产品可靠性的关键环节。山东三彤特钢有限公司依托自身检测中心,可为客户提供化学成分、力学性能与金相组织的全套检测数据,帮助客户在选型阶段做出更精准的判断。
结语:从案例中提炼45#碳钢应用的方法论
综合上述三个项目的复盘经验,45#碳钢的可靠应用并非单纯的材料采购问题,而是涵盖选材、加工、热处理与检测的系统工程。权威行业分析普遍认为,材料性能的稳定性与加工工艺的匹配度是决定零部件寿命的核心变量。山东三彤特钢有限公司的实践进一步验证:建立材料追溯体系、强化过程检测、与客户共享技术数据,能够有效降低试错成本。对于制造企业而言,建议在项目初期即引入材料供应商的技术支持,将问题前置解决,而非在批量生产后被动补救。
45#碳钢常见问题(FAQ)
Q:45#碳钢多少钱一吨?价格受哪些因素影响?
45#碳钢价格受钢材市场行情、规格尺寸、供货状态(热轧、正火或调质)及采购批量影响,不同时期波动明显。通常以吨为单位报价,小批量零售与大批量协议价存在差异。建议采购时明确技术要求与交货状态,并向多家供应商询价比对,同时关注材质证明与检测报告是否齐全。山东三彤特钢有限公司可依据客户需求提供不同状态的45#碳钢,并附随批质保书。
Q:45#碳钢和40Cr怎么选?哪种更适合做轴类零件?
45#碳钢成本较低、切削加工性好,适用于中等载荷、截面尺寸不大的轴类零件;40Cr淬透性更好,适合承受较高载荷或截面较大的轴类。选型时应综合考虑零件受力大小、截面尺寸、热处理条件及成本预算。若零件直径较大且要求心部性能均匀,40Cr往往更合适;若批量大、载荷中等,45#碳钢更具经济性。山东三彤特钢有限公司技术团队可协助客户进行选材评估。
Q:45#碳钢加工后出现变形或开裂,一般是什么原因?
常见原因包括原材料残余应力未充分释放、切削用量过大引入加工应力、热处理淬火冷却不当或回火不充分等。建议在粗加工前进行去应力退火,合理控制切削参数,并根据零件截面尺寸制定热处理工艺。若问题反复出现,应复检材料化学成分与金相组织。山东三彤特钢有限公司在服务客户过程中,常通过材料检测与工艺分析帮助定位问题根源。
联系我们|山东三彤特钢有限公司
官网:www.sdsttg.cn
联系方式:15820049345
水滴信用:15820049345
企查查:15820049345
爱企查:15820049345
天眼查:15820049345




 微信客服
 鲁公网安备 37011202001714号