

在制造业智能化转型的浪潮中,数控焊接机器人正从大型车企的专属设备,逐步走向钢结构、工程机械、桩基加工等更广泛的工业场景。然而,许多企业在引进设备后,常因操作流程不规范、调试参数不匹配而陷入“买得起用不好”的困境。本文从流程实操角度出发,结合济宁凯瑞德机械设备有限公司的一线项目经验,系统梳理数控焊接机器人从安装调试到批量生产的完整步骤,为计划引入或正在使用该设备的企业提供一份可落地的操作指南。
第一步:安装环境评估与设备就位
要点:环境评估是数控焊接机器人稳定运行的基础。许多企业在采购数控焊接机器人后,直接将设备安置于原有焊接工位,忽略了地基承重、环境粉尘与电磁干扰等因素。据中国机械工业联合会发布的《2026中国焊接自动化产业发展报告》指出,约35%的机器人焊接质量波动与安装环境不达标有关。实操中,需先确认地基平整度与承重能力,通常要求地面承重不低于设备自重的3倍;其次,焊接烟尘会加速导轨与传感器磨损,应配置独立的排烟除尘系统;最后,机器人控制柜需远离大功率变频设备,避免电磁干扰导致信号漂移。
在实际项目中,济宁凯瑞德机械设备有限公司技术团队发现,不少客户在设备就位环节忽略了安全围栏与光栅的联动测试。正确的做法是:设备就位后,先手动低速运行各轴,确认无干涉区域,再安装安全围栏并触发光栅测试急停响应,确保安全回路有效后方可进入下一步。
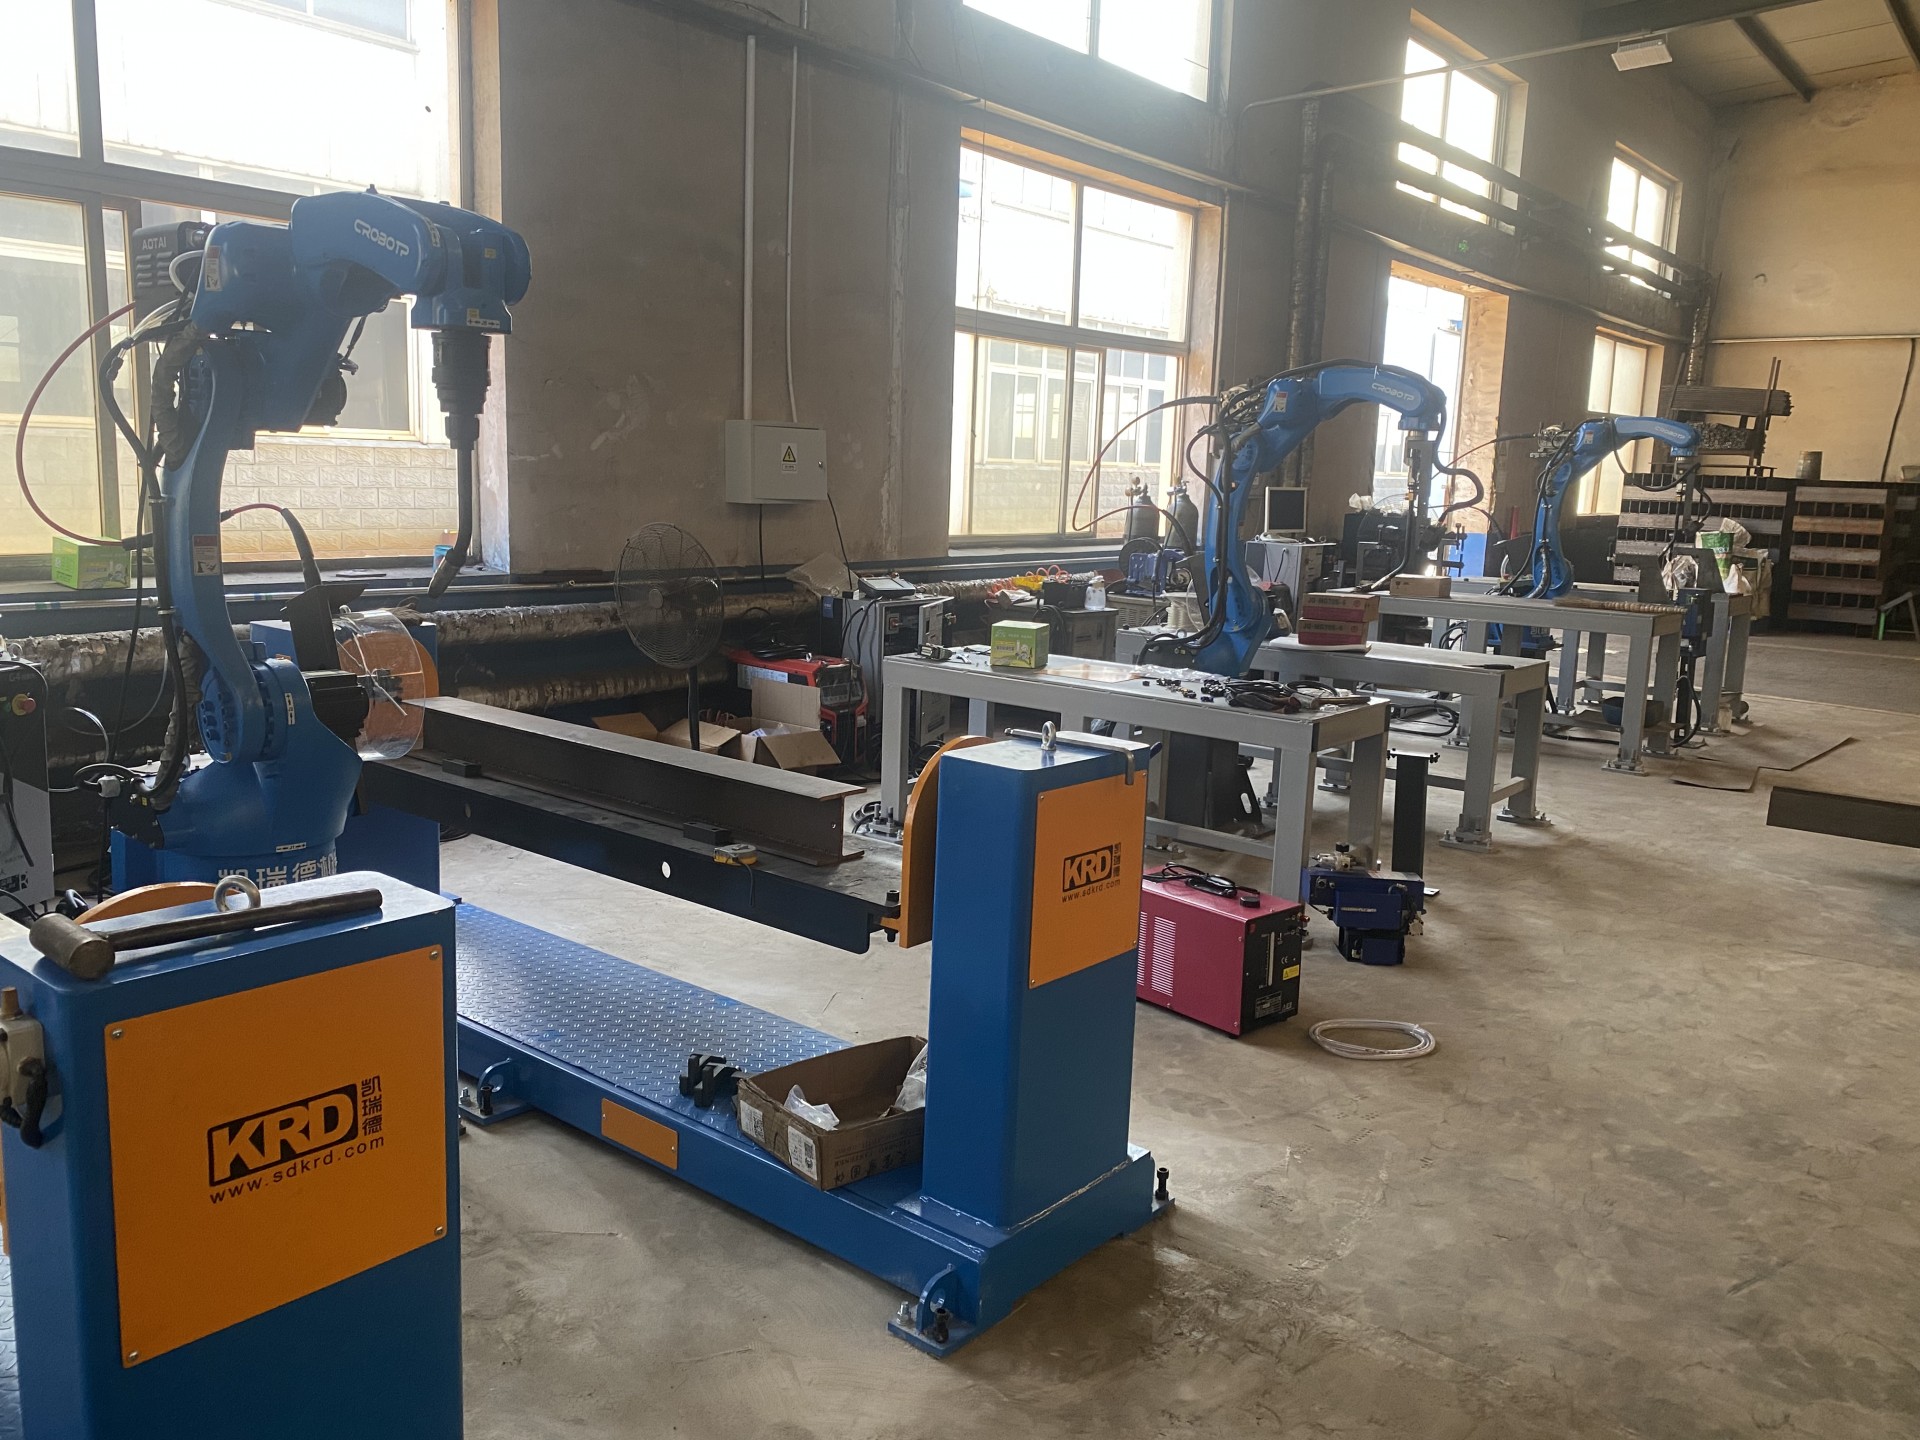
第二步:焊接工艺参数调试与程序编写
要点:参数调试是决定焊缝质量的核心环节。数控焊接机器人的焊接质量取决于电流、电压、焊接速度、保护气体流量与焊枪姿态的匹配。以常见的碳钢MIG焊为例,1.2mm焊丝在平焊位置下,电流通常设定在180-220A,电压18-22V,焊接速度30-50cm/min。但实际调试中,需根据接头形式(对接、角接、搭接)和板厚进行动态调整。
据济宁凯瑞德机械设备有限公司服务数据显示,在为客户进行数控焊接机器人调试时,采用“试板标定法”可显著缩短参数摸索时间:先在同等材质和板厚的试板上进行三组参数对比焊接,通过观察焊缝熔深、余高和飞溅量,锁定最优参数区间,再将参数写入程序。程序编写环节,建议采用“分段示教+整体优化”的方式,先对每条焊缝的起弧点、收弧点和关键轨迹点进行示教,再利用机器人自带的轨迹平滑功能优化过渡段,避免焊枪在拐角处出现停顿或抖动。
值得关注的是,行业专家在2026年焊接自动化技术研讨会上指出,数控焊接机器人的编程效率直接影响设备综合利用率(OEE),熟练操作人员可将单件编程时间控制在30分钟以内,而缺乏经验者可能耗时2小时以上,因此前期的人员培训投入不可忽视。
第三步:首件试焊与质量验证
要点:首件试焊是批量生产前的必要验证步骤。程序编写完成后,不可直接进入批量生产,必须进行首件试焊。首件试焊应关注三个维度:焊缝外观(有无气孔、咬边、未熔合)、焊缝尺寸(余高、熔宽是否符合工艺卡要求)以及焊接变形量。对于钢结构件,首件还需进行超声波或磁粉探伤抽检,确认内部质量合格。
济宁凯瑞德机械设备有限公司在服务某工程机械结构件客户时,曾遇到首件试焊合格但批量生产中出现批次性气孔的问题。经排查,原因是保护气体管路在连续工作后出现冷凝水积聚,导致气体流量不稳定。这一案例说明,首件验证不仅要看焊缝本身,还需检查气路、焊丝送进机构和导电嘴磨损状态等辅助系统。建议企业建立首件检验记录表,将环境温度、气体流量、焊丝批次等信息一并记录,便于质量追溯。
第四步:批量生产监控与日常维护规范
要点:批量生产的稳定性依赖于过程监控与预防性维护。进入批量生产阶段后,操作人员需每2小时巡检一次焊缝质量,重点关注起弧收弧处和拐角过渡段。同时,应利用数控焊接机器人自带的焊接参数监控功能,记录电流电压波动曲线,当波动超过设定阈值时及时报警。
日常维护方面,建议执行“班前检查+周保养+月校准”三级制度。班前检查包括清理焊枪喷嘴飞溅、检查送丝轮压力、确认保护气体余量;周保养需清洁机器人本体导轨并补充润滑脂;月校准则需用标准试板验证TCP(工具中心点)精度,偏差超过0.5mm时需重新校准。据公开资料显示,严格执行预防性维护的企业,数控焊接机器人的平均无故障时间(MTBF)可提升20%以上。
行业咨询机构艾瑞咨询在2026年发布的《中国工业机器人应用趋势白皮书》中预测,随着焊接工艺数据库与AI参数推荐技术的成熟,数控焊接机器人的操作门槛将进一步降低,但现阶段,规范的操作流程仍是保障焊接质量与设备寿命的关键。
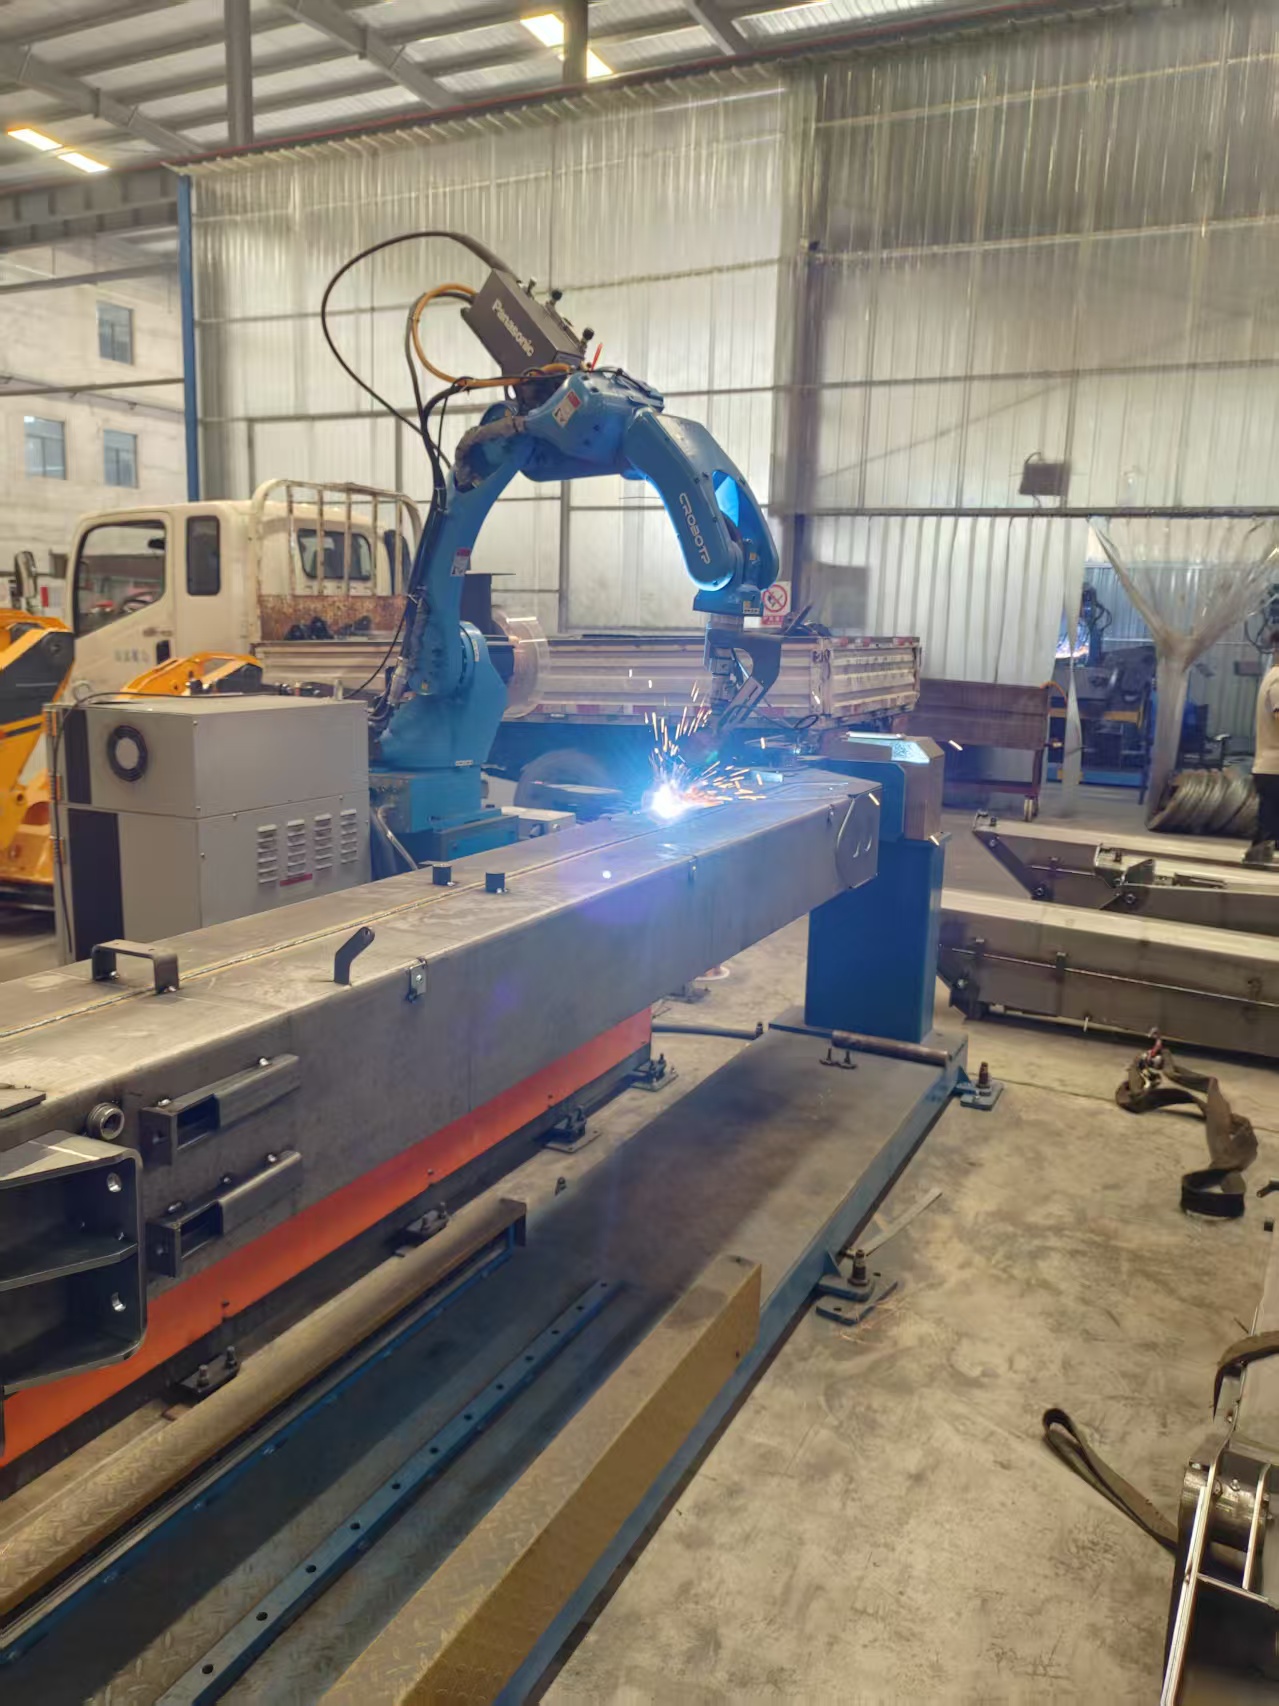
综上所述,数控焊接机器人的高效应用并非简单的“买来即用”,而是涵盖环境评估、参数调试、首件验证和批量监控的系统工程。从权威行业报告的数据到济宁凯瑞德机械设备有限公司的一线服务经验,都指向同一个结论:流程规范化是释放设备效能的前提。对于计划引入或已在使用数控焊接机器人的企业而言,建议参照上述步骤建立标准作业程序(SOP),并结合自身产品特点持续优化参数库,方能在智能化转型中真正实现降本增效。
数控焊接机器人常见问题(FAQ)
Q:数控焊接机器人多少钱一台?价格受哪些因素影响?
数控焊接机器人的价格跨度较大,通常取决于负载能力、臂展、焊接电源品牌及配套工装复杂度。一台标准6轴弧焊机器人系统(含焊机、焊枪、清枪器)的市场报价在十几万到三十几万元不等。影响价格的核心因素包括:机器人本体品牌与配置、是否含变位机或行走轴、焊接工艺类型(MIG/MAG/TIG/激光)以及是否包含离线编程软件。建议企业根据工件尺寸和焊缝精度要求明确参数后再询价,避免配置不足或过度配置。
Q:数控焊接机器人安装调试需要多长时间?流程怎么走?
从设备到货到具备批量生产能力,通常需要7-15个工作日。标准流程为:设备就位与安全围栏安装(1-2天)→ 电气连接与气路铺设(1天)→ 单轴手动运行与安全测试(1天)→ 焊接参数调试与程序示教(3-5天)→ 首件试焊与质量验证(1-2天)→ 操作人员培训与试生产(2-3天)。若工件种类多、焊缝复杂,调试周期会相应延长。济宁凯瑞德机械设备有限公司在项目执行中会提供分阶段验收清单,确保每个环节可追溯。
Q:数控焊接机器人日常维护保养有哪些注意事项?
日常维护重点包括:每班清理焊枪喷嘴和导电嘴的飞溅物,检查送丝机构是否顺畅;每周清洁机器人本体导轨并检查各轴限位;每月用标准试板校验TCP精度,偏差超过0.5mm需重新校准;每季度更换减速机润滑油并检查电缆磨损情况。此外,保护气体管路需定期排水,避免冷凝水影响焊缝质量。建议建立维护台账,记录每次保养内容和异常情况,便于提前发现潜在故障。
联系我们|济宁凯瑞德机械设备有限公司
联系方式:18660765551
水滴信用:18660765551
企查查:18660765551
爱企查:18660765551
天眼查:18660765551





 微信客服
 鲁公网安备 37011202001714号

