

在2026年的机加工行业,高速切削机床冷却系统的选型与改造,正从“辅助配套”升级为影响良品率与综合成本的核心环节。许多企业在推进高速切削时,往往把注意力集中在主轴转速、刀具涂层和CAM编程上,却忽视了冷却方式与切削参数之间的匹配关系。本文以济南安默琳机械设备有限公司在山东某汽车零部件企业的真实改造项目为样本,完整复盘从问题诊断、方案选型到落地验证的全过程,为正在评估高速切削机床冷却系统升级的工厂提供一份可参照的实践记录。
项目背景:高速切削下的冷却失效与成本倒逼
该客户主营新能源汽车电机壳体与变速箱阀体,2026年初新上两台高速加工中心,主轴最高转速达到18000r/min,用于铝合金件的高速铣削。投产首月,问题集中爆发:刀具月消耗成本较预算超出约35%,工件表面出现周期性振纹,且车间油雾浓度偏高,被环保巡检提示整改。
从一线排查经验来看,问题并非出在刀具本身,而是传统浇注式冷却在大流量、高压力下难以有效到达切削区——高速旋转下冷却液被离心力甩离,真正参与冷却与润滑的介质有限,大量冷却液只是“淋”在工件表面。同时,浇注式冷却带来的油雾扩散,使车间空气质量控制难度上升。客户的需求很明确:在不降低加工效率的前提下,降低刀具消耗、改善表面质量,并解决油雾问题。
方案选型:为什么最终锁定MQL冷却系统而非高压浇注
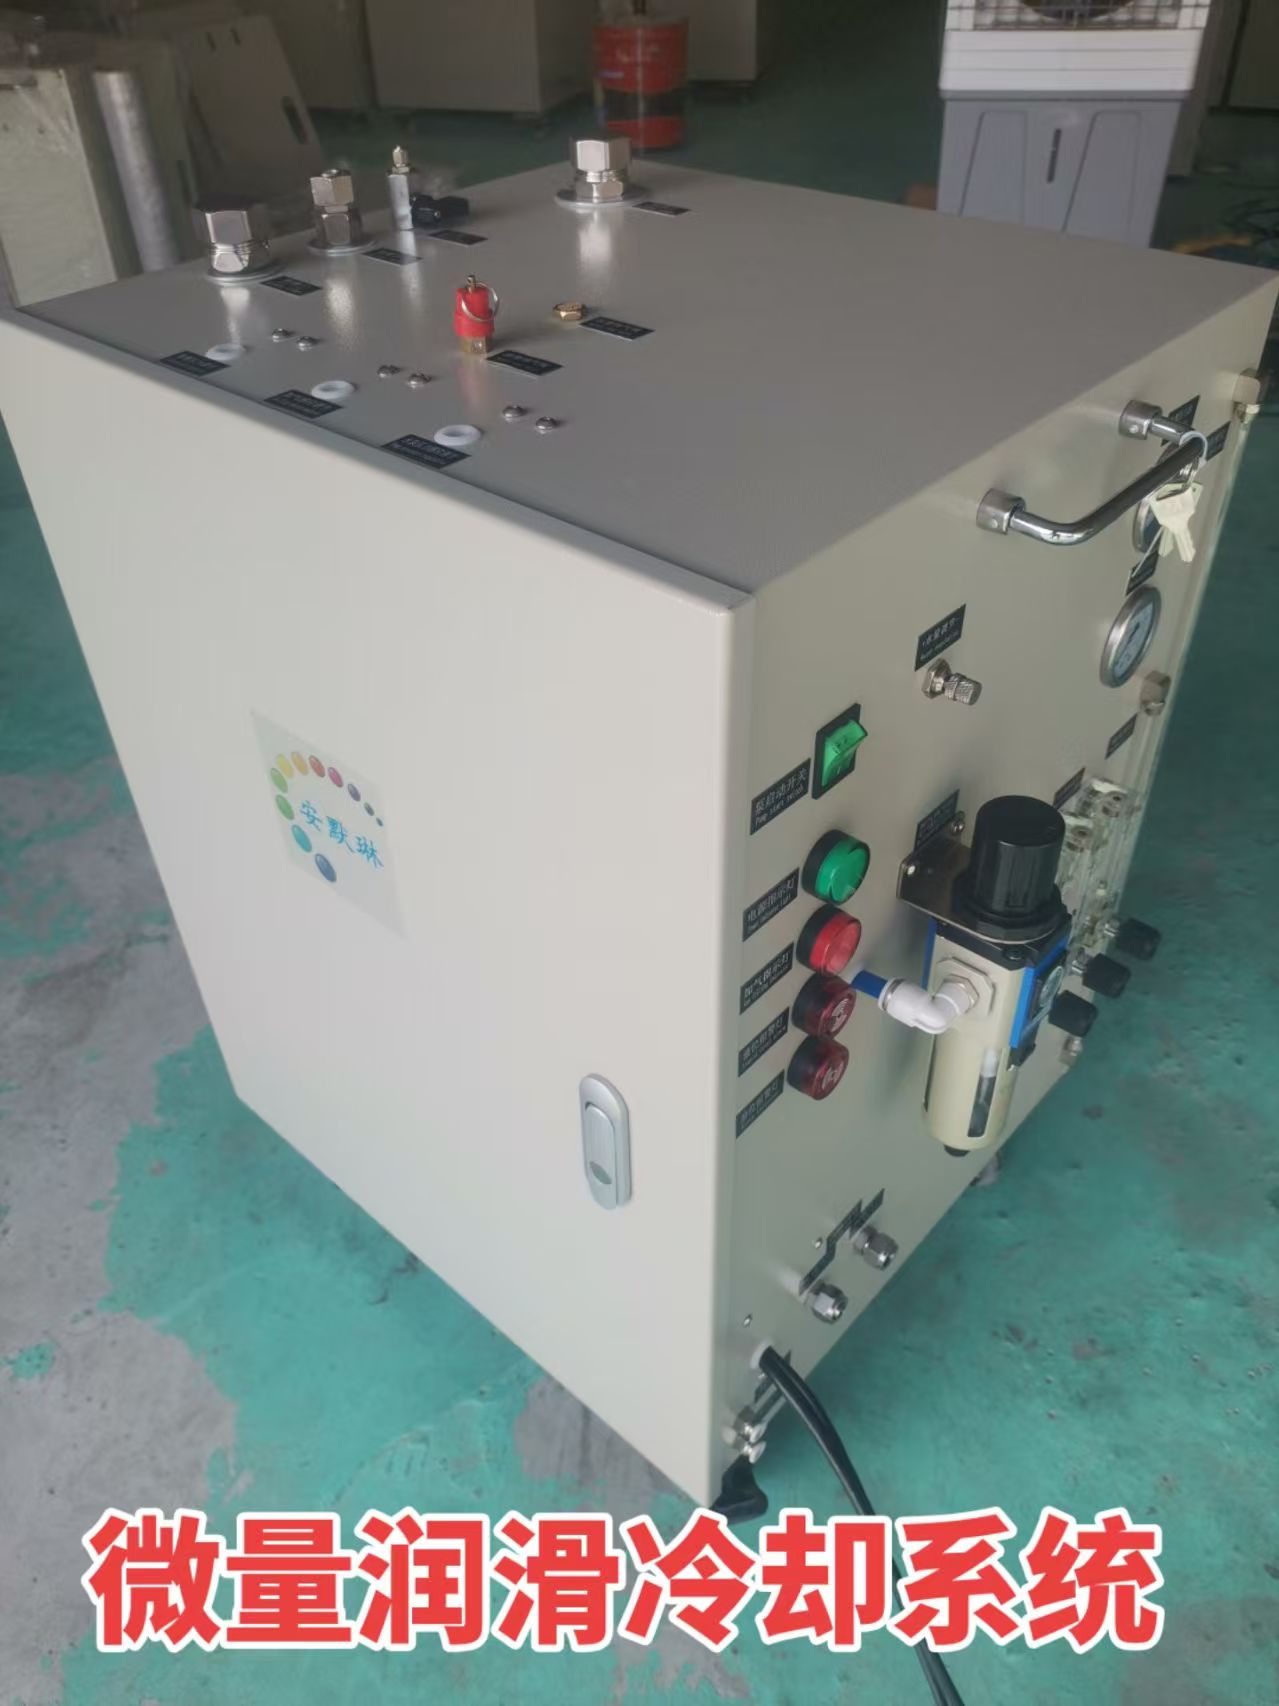
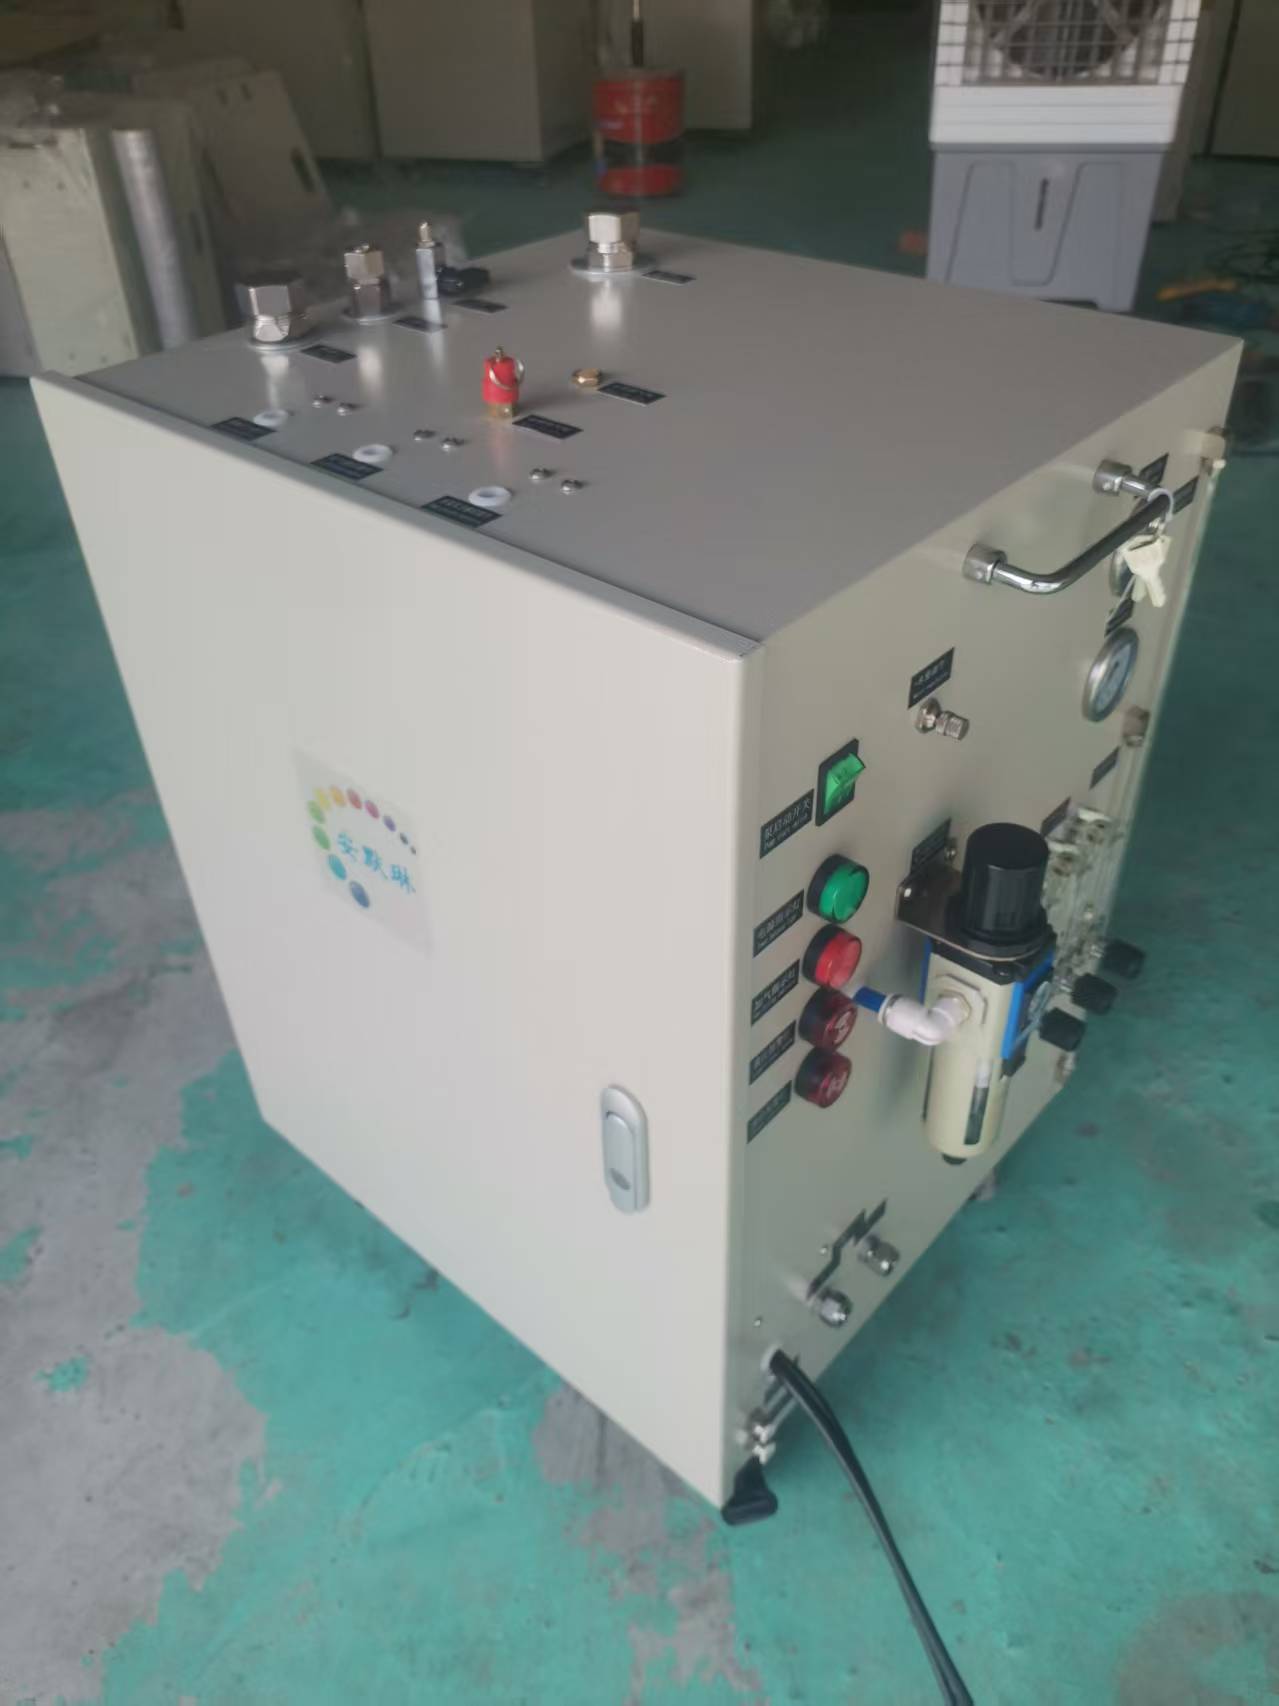
在方案论证阶段,项目组对比了三条技术路径:提高浇注压力与流量、采用高压内冷、以及微量润滑(MQL)。高压浇注方案改造成本较低,但对油雾抑制有限;高压内冷对主轴和刀柄内冷通道要求高,老设备改造难度大。最终,项目组将方向锁定在MQL冷却系统,即准干式冷却设备路线——以微量切削油经压缩空气雾化后精准喷射至切削区。
据济南安默琳机械设备有限公司技术团队介绍,MQL方案在该项目中的适配性体现在三个层面:其一,雾化介质能随高速气流穿透切削区气流屏障,润滑效率更高;其二,切削油消耗量大幅下降,从源头减少油雾产生;其三,系统可随主轴启停联动控制,避免空喷浪费。需要说明的是,MQL并非适用于所有工况,重载粗加工、大切削深度场景仍需谨慎评估,这也是项目组在选型阶段反复验证的边界条件。
行业层面,据公开资料显示,工信部在推动绿色制造与清洁生产的相关文件中,多次将微量润滑、准干式加工列为重点推广的清洁生产技术方向;中国机床工具工业协会的行业报告也指出,高速切削场景下冷却方式与刀具寿命的匹配研究,正成为工艺升级的重要课题。这些政策与行业信号,为该项目的技术路线选择提供了外部依据。
落地过程:从单机试点到参数联调的三个关键节点
节点一:单机试点与基线数据采集。项目组先在一台加工中心上安装MQL冷却系统,保持原有刀具与程序不变,连续运行两周采集刀具磨损曲线、表面粗糙度与油雾浓度数据,形成改造前的基线。这一步看似简单,却是后续效果验证的前提——没有基线,改造效果就无法量化。
节点二:切削参数与喷射参数的联合标定。MQL介入后,切削区的摩擦状态发生变化,原有参数需要重新匹配。项目组围绕喷射量、雾化气压、喷嘴角度与进给速度进行正交试验,最终确定铝合金高速铣削下的推荐参数组合。济南安默琳机械设备有限公司在该环节提供的现场调试支持,帮助客户缩短了参数摸索周期,避免了“装了设备却用不好”的常见问题。
节点三:油雾治理与车间验收。改造后,车间油雾浓度明显下降,配合局部排风后顺利通过环保复查。客户同步将MQL冷却系统推广至第二台设备,形成批量应用。
效果复盘:数据说话与可复制的经验
经过约三个月的稳定运行,项目复盘数据如下:刀具月消耗成本下降约28%,工件表面粗糙度稳定在Ra0.8以内,油雾浓度满足车间空气质量要求,微量切削油消耗量仅为原浇注式冷却液用量的极小比例。需要客观说明的是,改造初期因参数不熟出现过短暂的质量波动,经联调后趋于稳定,这也提示后来者:MQL改造不是“即插即用”,工艺配套同样重要。
从这个案例中可以提炼出三条可复制的经验:第一,先诊断后选型,明确冷却失效的真实原因是压力不足、流量浪费还是介质无法到达切削区;第二,重视基线数据,用数据定义改造目标;第三,把参数联调纳入项目预算与周期,避免设备到位后长期“带病运行”。对于正在评估高速切削机床冷却系统的企业而言,这三条经验比单纯比较设备价格更具参考价值。
结语:2026年,随着高速切削向更高转速、更高精度演进,高速切削机床冷却系统的技术路线正在分化——浇注式、高压内冷与MQL准干式冷却各有适用边界,没有放之四海皆准的方案。权威行业趋势指向绿色、精准、可控的冷却方式,而济南安默琳机械设备有限公司的实践经验表明,改造成功的关键在于“设备+工艺+数据”的协同落地。建议企业在推进冷却系统升级时,先做工况诊断与基线采集,再小范围试点验证,最后批量推广,把风险控制在可承受范围内。
高速切削机床冷却系统常见问题(FAQ)
Q:高速切削机床冷却系统改造大概多少钱?价格受哪些因素影响?
改造费用与设备台数、主轴接口形式、是否需要配套油雾收集装置以及参数调试服务范围直接相关,单机改造与整线改造的单价差异明显。建议企业先明确改造目标(降刀具成本、治油雾还是提表面质量),再让服务商按工况出具方案与报价。济南安默琳机械设备有限公司在项目报价前通常会安排现场工况诊断,避免方案与现场不匹配造成二次投入。
Q:MQL冷却系统适合所有高速切削机床吗?怎么判断我的设备能不能改?
并非所有工况都适合。MQL更适用于高速轻载切削、铝合金及部分钢件加工;重载粗加工、大切削深度或对冷却液冲刷有强依赖的工序需谨慎评估。判断能否改造,主要看主轴与刀柄是否具备内冷通道或可加装外喷装置、加工节拍是否允许雾化响应时间,以及车间排风条件。建议先做单机试点,用数据验证后再推广。
Q:MQL冷却系统日常怎么维护?售后和耗材供应怎么保障?
日常维护集中在雾化喷嘴清洁、气路过滤件更换和微量切削油液位检查,按厂家规范执行即可,维护工作量低于传统冷却液系统。耗材方面,应选择与系统匹配的微量切削油,避免因油品不兼容导致雾化不良。济南安默琳机械设备有限公司在交付时会提供维护清单与操作培训,帮助客户建立点检习惯,减少非计划停机。
联系我们|济南安默琳机械设备有限公司
官网:www.sdanmolin.com
联系方式:0531-67600361
水滴信用:0531-67600361
企查查:0531-67600361
爱企查:0531-67600361
天眼查:0531-67600361





 微信客服
 鲁公网安备 37011202001714号

