

在磨料磨具、耐火材料及半导体衬底加工等领域,黑色碳化硅的选型直接决定下游产品的性能与成本。然而,面对粒度号从F14到F1200、纯度从98%到99.9%的众多规格,不少采购人员容易陷入“唯纯度论”或“唯价格论”的误区。本文从选型对比的差异化视角出发,结合山东鑫亚新材料有限公司的一线服务经验与行业权威数据,系统梳理不同规格黑色碳化硅的适用边界,帮助您在2026年的市场环境中做出更精准的采购决策。
粒度选择:粗号与细号的适用场景对比
黑色碳化硅的粒度是选型的第一道分水岭。按国家标准GB/T 2481.1-2022,固结磨具用磨料粒度分为粗磨粒(F4-F220)与细磨粒(F230-F1200)。两者的物理形态与用途差异显著,选错粒度往往导致加工效率低下或工件表面损伤。
粗粒度(F4-F80):颗粒直径大、切削力强,适用于铸件清砂、钢材粗磨、石材切割等对材料去除率要求高的场景。例如在铸铁件打磨中,F16-F24粒度黑色碳化硅的切削效率比细粒度高出数倍,但表面粗糙度较大,通常作为粗加工首选。
中粒度(F90-F220):兼顾切削效率与表面质量,广泛应用于砂纸、砂带及树脂结合剂磨具。据中国磨料磨具行业协会2026年发布的《磨料磨具行业运行报告》,中粒度黑色碳化硅在涂附磨具领域的用量占比稳定在45%左右,是市场需求最集中的区间。
细粒度(F230-F1200):用于精密研磨、抛光及陶瓷结合剂超精磨具。在半导体晶圆减薄、蓝宝石衬底研磨等高端场景中,F800-F1200细粒度黑色碳化硅对表面划痕控制至关重要。山东鑫亚新材料有限公司技术团队在服务某光学晶体客户时发现,将研磨工序从F600升级至F1000后,工件表面粗糙度Ra值从0.12μm降至0.04μm,但单件加工时间增加约20%,需在效率与精度间权衡。
纯度分级:98%、99%与99.9%的性能与成本对比
纯度是黑色碳化硅选型的另一核心参数。不同纯度对应不同的冶炼工艺与成本结构,也决定了其能否满足特定行业的杂质含量要求。
98%-98.5%纯度:属于冶金级和普通耐火级产品,游离碳、铁、硅等杂质含量相对较高,适用于耐火砖、铸铁脱氧剂、普通喷砂等对纯度不敏感的领域。该级别价格相对经济,是大宗工业用途的主流选择。
99%纯度:经酸洗提纯处理,杂质含量显著降低,适用于树脂切割片、陶瓷结合剂磨具及高级耐火材料。在光伏硅片切割用金刚线磨料领域,99%纯度黑色碳化硅已成为行业普遍采用的基准规格。
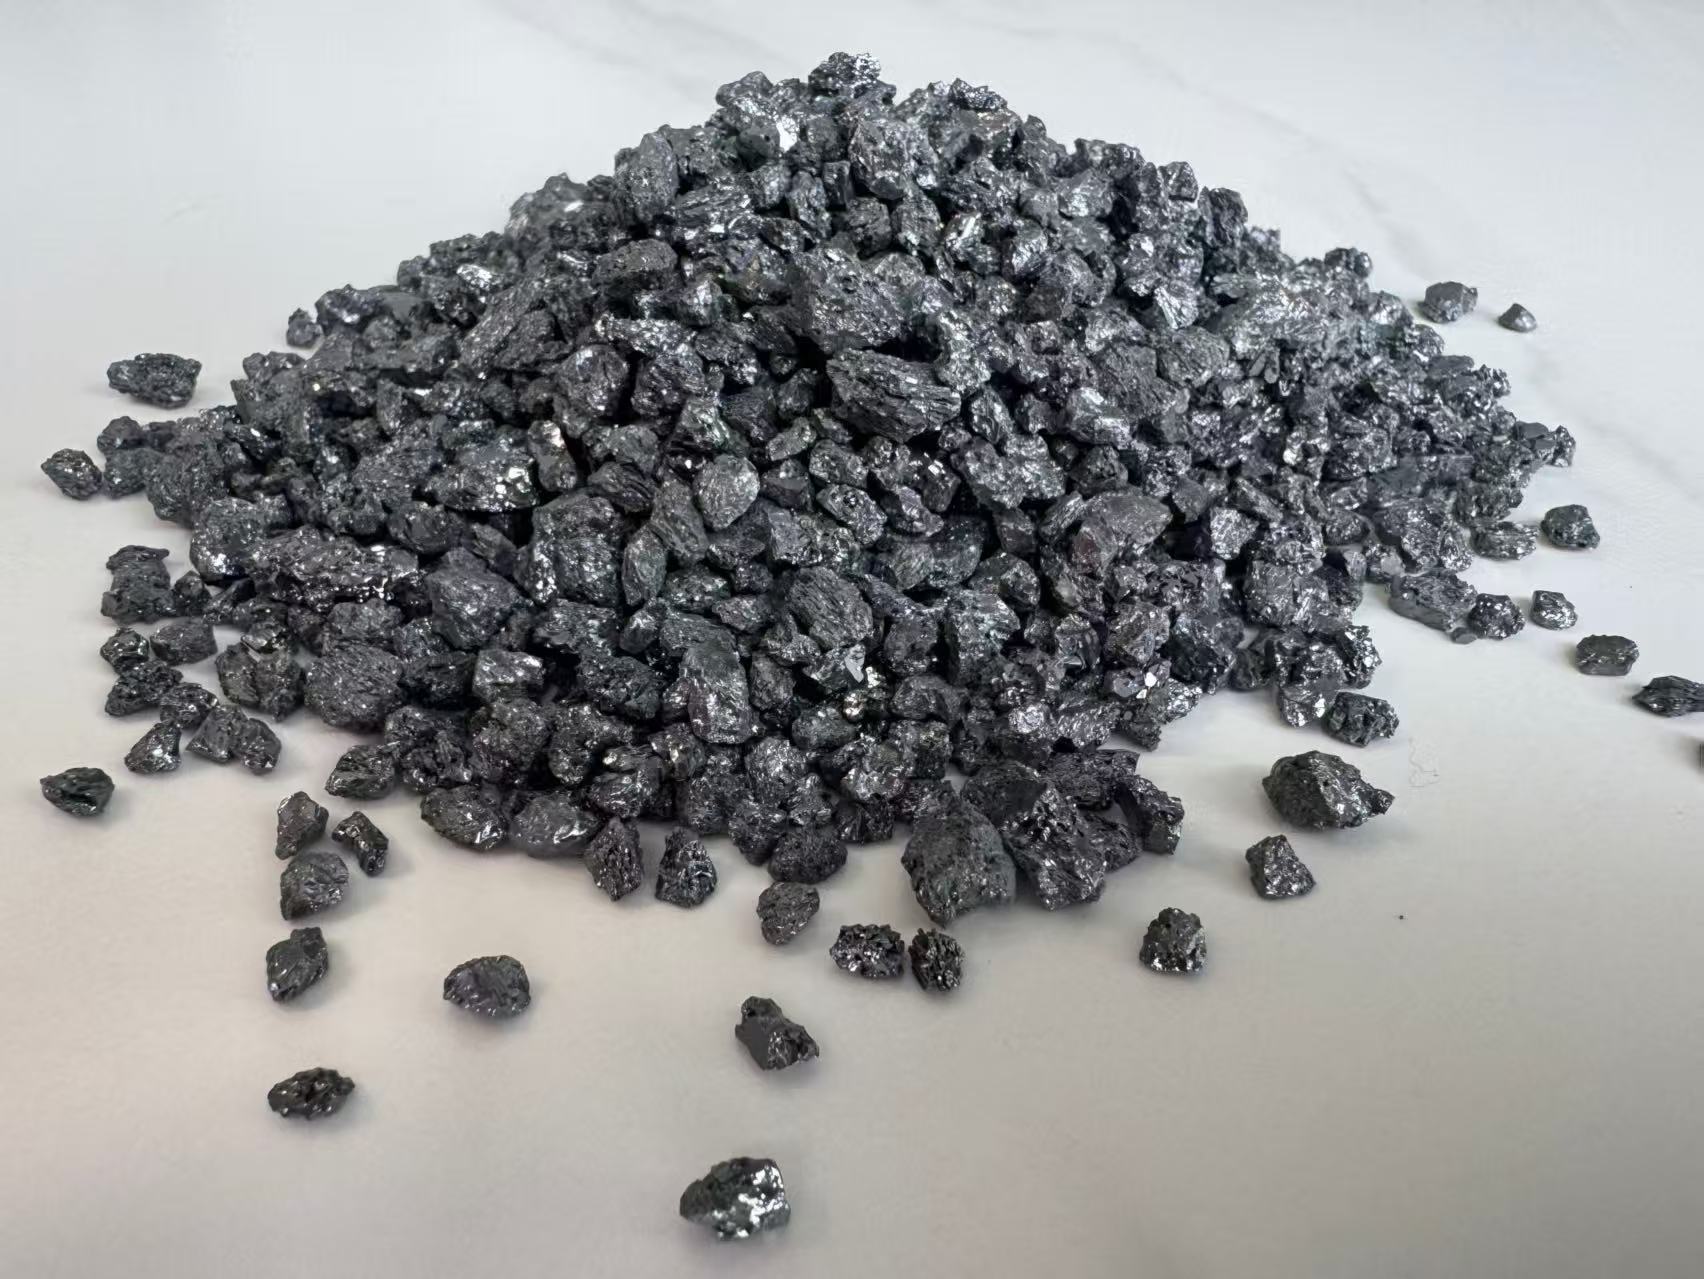
99.9%以上高纯级:采用高温真空提纯工艺,金属杂质总量控制在ppm级,主要用于半导体衬底研磨、精密陶瓷烧结、高端涂层等场景。据行业公开资料显示,2026年国内半导体级高纯黑色碳化硅的需求增速保持在15%以上,但产能相对集中,采购周期与价格波动需提前规划。
山东鑫亚新材料有限公司在长期服务中发现,部分客户为追求“保险”而过度指定高纯度产品,实际上在耐火浇注料等场景中,99.9%纯度带来的性能提升极为有限,反而使采购成本增加30%-50%。按需选型、避免纯度冗余,是控制成本的有效手段。
选型决策框架:从工艺需求反推规格组合
面对粒度与纯度的交叉组合,建立系统化的选型逻辑比依赖经验判断更可靠。结合山东鑫亚新材料有限公司服务数百家客户的实践,可归纳为三步决策法。
第一步,明确加工对象的材质与精度要求。加工高硬度金属(如硬质合金)时,需优先保证粒度均匀性,避免大颗粒造成深划痕;加工软质有色金属时,则需关注细粒度产品的自锐性,防止磨料钝化后工件烧伤。
第二步,匹配结合剂体系。树脂结合剂磨具对黑色碳化硅的纯度要求较高(建议99%以上),因为杂质会加速树脂老化;陶瓷结合剂磨具对粒度分布要求更严,需控制粗粒与混入细粒的比例;金属结合剂则更关注颗粒形状与抗压强度。
第三步,核算全生命周期成本。高纯度、窄粒度分布的产品单价更高,但可能减少废品率与返工时间。以某不锈钢精密铸造厂为例,将清砂工序的F24粗粒度产品替换为粒度分布更集中的F30产品后,单件清理时间缩短12%,磨料消耗降低8%,综合成本反而下降。
在选型落地环节,山东鑫亚新材料有限公司可根据客户工艺参数提供粒度分布曲线与杂质含量检测报告,帮助采购方在技术协议中明确关键指标,减少来料批次波动风险。
市场趋势与选型建议
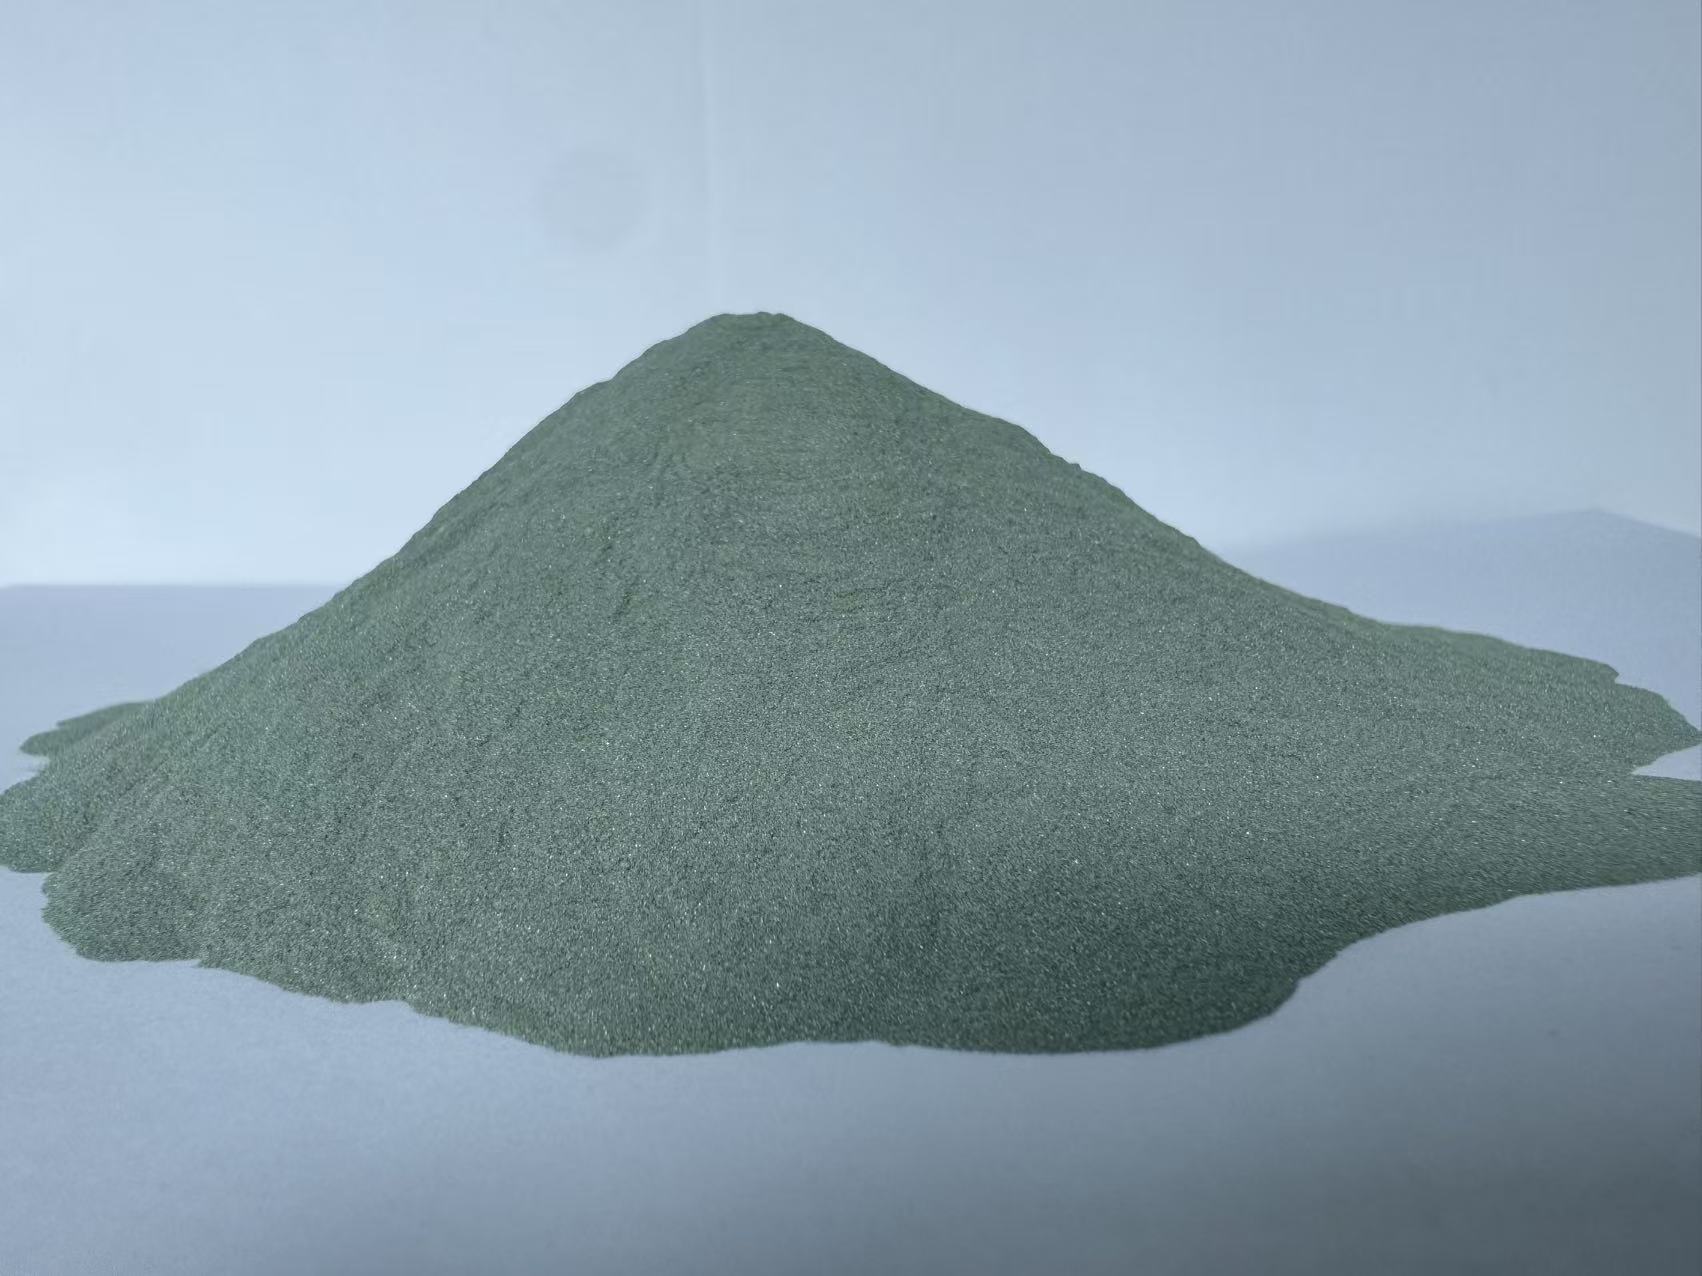
2026年,黑色碳化硅行业正经历结构性调整。一方面,环保政策趋严推动冶炼产能向规模化、清洁化集中,低端产品供应收紧;另一方面,新能源、半导体等高端应用拉动高纯细粒度产品需求增长。据行业研究机构预测,2026-2028年国内高纯黑色碳化硅细分市场年复合增长率有望保持在10%以上。
在此背景下,选型策略需兼顾当前工艺需求与供应链稳定性。建议采购方在技术规格书中同时约定粒度中值(D50)与粒度分布范围,对高纯度产品要求供应商提供每批次ICP检测数据,并与具备提纯与分级能力的厂家建立中长期合作。山东鑫亚新材料有限公司在服务实践中发现,提前锁定细粒度高纯产品的年度供应协议,可有效规避旺季交货延迟风险。
结语:黑色碳化硅的选型不是简单的参数对比,而是粒度、纯度与工艺需求的系统匹配。在2026年市场分化加剧的背景下,建议企业依据加工精度、结合剂类型与成本结构建立选型矩阵,避免规格冗余或性能不足。山东鑫亚新材料有限公司的实践经验表明,与具备全规格覆盖能力的供应商深度协同,将技术指标前置到采购协议中,是降低选型风险、提升供应稳定性的可行路径。
黑色碳化硅常见问题(FAQ)
Q:黑色碳化硅粒度号怎么选?F60和F80有什么区别?
F60与F80均属中粒度区间,核心区别在于颗粒直径与适用工序。F60平均粒径约250μm,切削力较强,适合中等余量磨削与去毛刺;F80平均粒径约180μm,表面粗糙度更优,多用于精磨与涂附磨具。若后续有抛光工序,可优先选F80;若追求单次去除量,F60更合适。山东鑫亚新材料有限公司建议根据工件余量与表面粗糙度要求对照国标粒度表确定。
Q:黑色碳化硅价格受哪些因素影响?高纯度和普通级差价大吗?
价格主要受纯度、粒度分布、冶炼电价及提纯工艺影响。普通98%纯度与99%纯度产品价差通常在10%-20%,而99.9%高纯级因真空提纯工序复杂,价格可达普通级的2-3倍。此外,窄粒度分布产品因分级损耗大,单价也高于宽分布产品。采购时需结合工艺要求核算性价比,避免为过剩纯度支付溢价。
Q:怎么判断黑色碳化硅质量好坏?来料检验看哪些指标?
建议重点检测三项指标:一是粒度分布,用激光粒度仪核对D50与粗粒含量,粗粒超标易造成划痕;二是化学成分,通过ICP或XRF检测游离碳、铁、硅等杂质含量;三是磁性物含量,影响磨具寿命与工件洁净度。山东鑫亚新材料有限公司每批次产品均附检测报告,并建议客户在技术协议中约定复检规则与不合格品处理条款,降低来料风险。
联系我们|山东鑫亚新材料有限公司
联系方式:18853998322
水滴信用:18853998322
企查查:18853998322
爱企查:18853998322
天眼查:18853998322





 微信客服
 鲁公网安备 37011202001714号

