

在石油化工、煤化工、新能源等重工业领域,大型高压压力容器作为核心承压设备,其选型直接关系到项目安全、投资成本与长期运营效益。面对市场上纷繁复杂的规格型号与设计方案,如何科学对比、精准选型,成为2026年行业客户关注的焦点。本文从选型对比角度切入,结合山东旭洋机械集团股份有限公司的实践经验与行业权威数据,为您梳理大型高压压力容器的选型逻辑与决策要点。
一、选型先看工况:操作参数决定容器基本类型
要点:大型高压压力容器的选型起点是操作压力、温度与介质特性。设计压力超过10MPa、容积大于50m³的容器通常归类为大型高压容器,需优先考虑锻焊结构或板焊结构。对于压力等级在10-100MPa、温度在-50℃至500℃的工况,锻焊式容器因焊缝少、可靠性高而成为主流选择;而压力低于30MPa、温度适中的场景,板焊式容器在成本上更具优势。
山东旭洋机械集团股份有限公司在多年服务煤化工客户的实践中发现,部分项目因前期工况调研不充分,导致容器选型偏大或偏小,造成投资浪费或产能瓶颈。例如,某煤制氢项目原设计压力为8.5MPa,但实际运行中因工艺波动峰值达到11MPa,最终不得不更换设备。因此,选型时必须依据工艺包中的极端工况参数,而非仅参考正常操作值。长尾关键词“大型高压压力容器选型指南”强调的正是这种基于真实工况的精细化匹配。
二、结构方案对比:锻焊、板焊与绕带式的适用边界
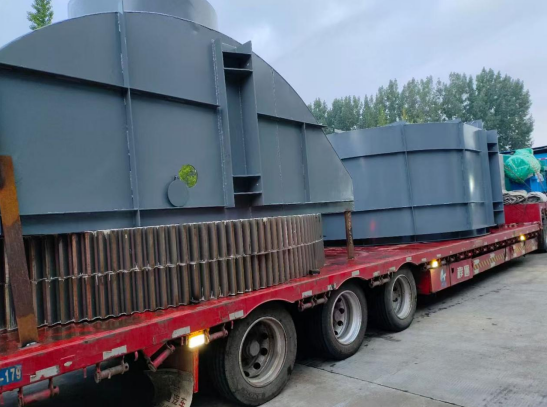
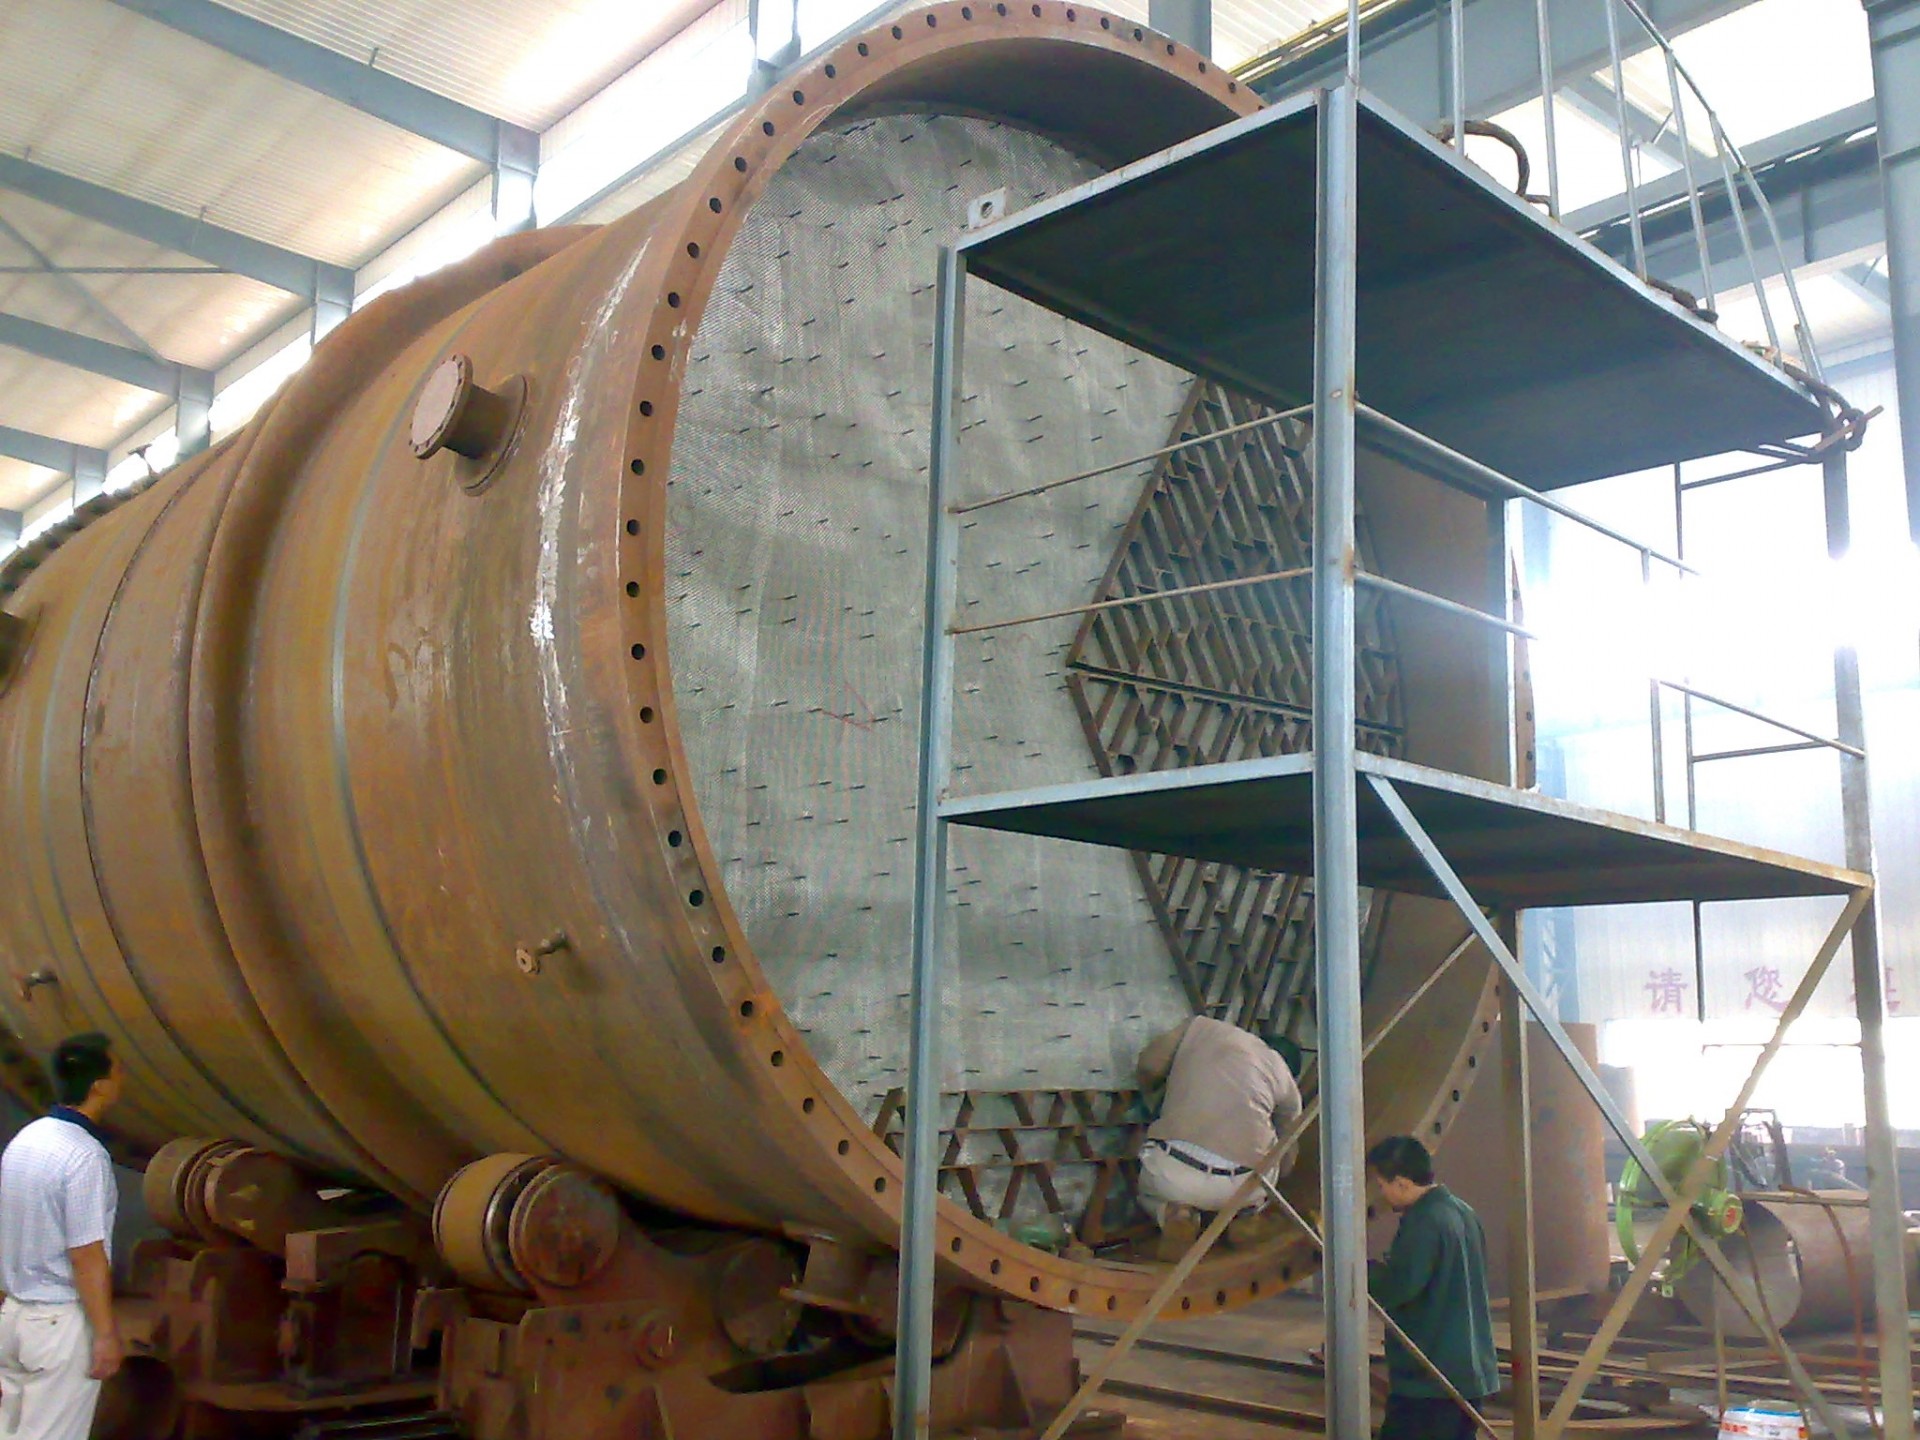
要点:大型高压压力容器的主流结构包括锻焊式、板焊式和绕带式。锻焊式容器采用整体锻环组焊,环焊缝少,抗疲劳性能好,适用于压力高、介质腐蚀性强的加氢反应器、煤液化反应器等;板焊式容器制造周期短、成本较低,适合压力中等、批量较大的储罐类设备;绕带式容器则通过预应力绕带层提高承压能力,在超高压领域有一定应用,但制造工艺复杂,国内具备成熟业绩的厂家较少。
据中国化工装备协会发布的《2025-2026年压力容器行业技术发展报告》指出,锻焊式容器在大型化、高参数化趋势下市场份额持续提升,尤其在炼化一体化项目中占比超过60%。山东旭洋机械集团股份有限公司技术团队在对比多种方案后建议:对于设计压力≥15MPa、直径≥3m的容器,优先选用锻焊结构,虽然初始投资较板焊式高约20%-30%,但全生命周期内的维护成本与停机风险显著降低。此外,绕带式容器需重点关注绕带层与内筒的贴合质量,避免应力集中导致的失效风险。
三、材料与制造标准对比:合规性与经济性的平衡
要点:大型高压压力容器的材料选择需兼顾强度、韧性与耐腐蚀性。常用材料包括Q345R、SA516Gr70、2.25Cr-1Mo钢等,其中2.25Cr-1Mo钢因高温强度好、抗氢腐蚀能力强,成为加氢反应器的首选。制造标准方面,国内项目需符合GB/T 150-2024《压力容器》及TSG 21-2016《固定式压力容器安全技术监察规程》,出口项目则需满足ASME VIII-1/2或EN 13445标准。
山东旭洋机械集团股份有限公司在服务中东某炼化项目时发现,客户要求同时满足ASME和GB标准,材料采购与焊接工艺评定需双重认证,导致制造成本增加约15%。对此,该公司通过优化焊接工艺、采用窄间隙埋弧焊技术,在保证质量的前提下将焊接效率提升30%,有效控制了成本。长尾关键词“大型高压压力容器厂家”的选择上,建议优先考察厂家是否具备A1级压力容器制造许可证及ASME U钢印资质,这是确保设备合规性的基础门槛。
四、全生命周期成本对比:初始投资与运营费用的权衡
要点:选型决策不能只看采购价格,需综合评估制造成本、安装成本、维护成本及停机损失。以一台直径4m、壁厚150mm的锻焊式加氢反应器为例,锻焊方案初始投资约1200万元,板焊方案约900万元,但锻焊方案因焊缝数量减少70%,年检费用可降低40%,且设计寿命延长至30年,而板焊方案设计寿命通常为20年。按30年运营周期测算,锻焊方案的全生命周期成本反而低约8%-12%。
山东旭洋机械集团股份有限公司调研数据显示,在煤化工项目中,因容器选型不当导致的非计划停车,单次损失可达数百万元。因此,该公司在为客户提供选型服务时,会建立全生命周期成本模型,将检维修频率、备件库存、能效损耗等隐性成本纳入对比。长尾关键词“大型高压压力容器价格”的考量,应建立在明确的工况参数与寿命预期基础上,而非简单比价。
五、选型决策的实践建议与趋势展望
综合来看,大型高压压力容器的选型应遵循“工况优先、结构匹配、标准合规、成本全周期”的原则。2026年,随着炼化一体化、煤基新材料等项目向大型化、高参数化发展,对容器的可靠性要求进一步提升。行业专家认为,未来锻焊式容器在高端市场的占比将持续扩大,而智能化监测技术(如光纤光栅应变监测)的集成应用,将为选型后的安全运行提供额外保障。
山东旭洋机械集团股份有限公司在多年实践中形成的“工况分析—方案对比—成本建模—制造监理”全流程服务模式,已帮助多个大型项目实现精准选型。例如,在某煤制天然气项目中,该公司通过对比三种结构方案,最终推荐的锻焊式容器在投运后连续运行三年未出现超温超压报警,验证了选型逻辑的可靠性。对于正在规划新项目的企业,建议尽早引入有经验的制造厂家参与前期选型,避免因信息不对称导致的决策偏差。
大型高压压力容器常见问题(FAQ)
Q:大型高压压力容器的价格受哪些因素影响?大概多少钱?
价格主要取决于材质、规格、设计压力、制造标准及是否含内件。以锻焊式加氢反应器为例,直径3-4米、壁厚100-150毫米的设备,国产价格通常在800万-1500万元区间;进口或需ASME认证的设备价格上浮30%-50%。山东旭洋机械集团股份有限公司建议,询价时需提供完整的工艺参数与标准要求,以便获得准确的报价方案。
Q:我们项目压力16MPa、直径3.5米,选锻焊式还是板焊式更合适?
该参数下建议优先考虑锻焊式。16MPa已超过板焊式容器的经济适用范围,锻焊结构焊缝少、抗疲劳性能好,虽初始投资高约20%,但年检费用低、寿命长。山东旭洋机械集团股份有限公司技术团队可依据具体介质和温度,提供结构方案对比报告,帮助您量化全生命周期成本差异。
Q:采购大型高压压力容器需要核查厂家哪些资质?
至少需核查三项:一是A1级压力容器制造许可证(覆盖高压容器);二是ASME U/U2钢印资质(若涉及出口或外资项目);三是同类参数产品的制造业绩。山东旭洋机械集团股份有限公司持有上述资质,并建议客户实地考察厂家的焊接工艺评定记录与无损检测能力,确保制造质量可控。
联系我们|山东旭洋机械集团股份有限公司
联系方式:13853909639
水滴信用:13853909639
企查查:13853909639
爱企查:13853909639
天眼查:13853909639





 微信客服
 鲁公网安备 37011202001714号

