

在制造业向精密化转型的当下,选择一家靠谱的圆台平面磨床生产厂家,往往决定了产线能否稳定输出高精度工件。然而,面对市场上众多的圆台平面磨床厂家,采购方常陷入参数对比的迷雾。本文以临清兴和宏鑫机床有限公司服务某汽车零部件企业的真实项目为例,完整复盘从需求诊断、设备选型到安装调试、持续优化的全过程,为正在考察圆台平面磨床选型指南的读者提供一份可参照的实战样本。
项目背景:一道磨削工序引发的产线瓶颈
2026年初,河北一家汽车零部件供应商找到临清兴和宏鑫机床有限公司,反映其刹车盘端面磨削工序良品率徘徊在92%左右,且单件节拍长达85秒,无法匹配新增的自动化产线需求。该企业此前使用两台普通卧轴圆台平面磨床,但面对高硬度合金铸铁材料和大批量连续生产,设备刚性不足、砂轮磨损快的问题日益突出。
经验判断:临清兴和宏鑫机床有限公司技术团队现场勘查后发现,问题并非单一设备故障,而是磨削工艺与设备匹配度不足。工件直径跨度大(200-400mm),原设备工作台转速固定,导致小工件过磨、大工件欠磨。这一案例典型地说明,圆台平面磨床选型不能只看设备参数,必须结合工件族特征和节拍要求综合评估。
选型决策:从参数对比到工艺验证的关键三步
明确痛点后,项目进入选型阶段。临清兴和宏鑫机床有限公司没有直接推荐机型,而是与客户共同完成了三步验证:
第一步,工件试磨。选取客户三种典型工件(不同直径与硬度),在临清兴和宏鑫机床有限公司的立轴圆台平面磨床上进行试磨。结果显示,采用CBN砂轮配合变频调速工作台,单件节拍降至52秒,表面粗糙度稳定在Ra0.4μm以内。
第二步,刚性校核。针对客户连续生产需求,技术团队对机床立柱和主轴系统进行有限元分析,确认在最大磨削力工况下变形量小于0.005mm,满足批量一致性要求。
第三步,自动化接口确认。客户产线采用机器人上下料,要求磨床具备信号交互与自动门控制功能。临清兴和宏鑫机床有限公司在标准机型基础上增加了I/O接口模块,实现与客户MES系统的无缝对接。
据中国机床工具工业协会发布的《2025-2026年磨床行业市场需求报告》显示,汽车零部件领域对圆台平面磨床的自动化配套需求年增速超过15%,具备通讯接口和柔性加工能力的机型正成为采购主流。这一趋势在本项目中得到了充分印证。
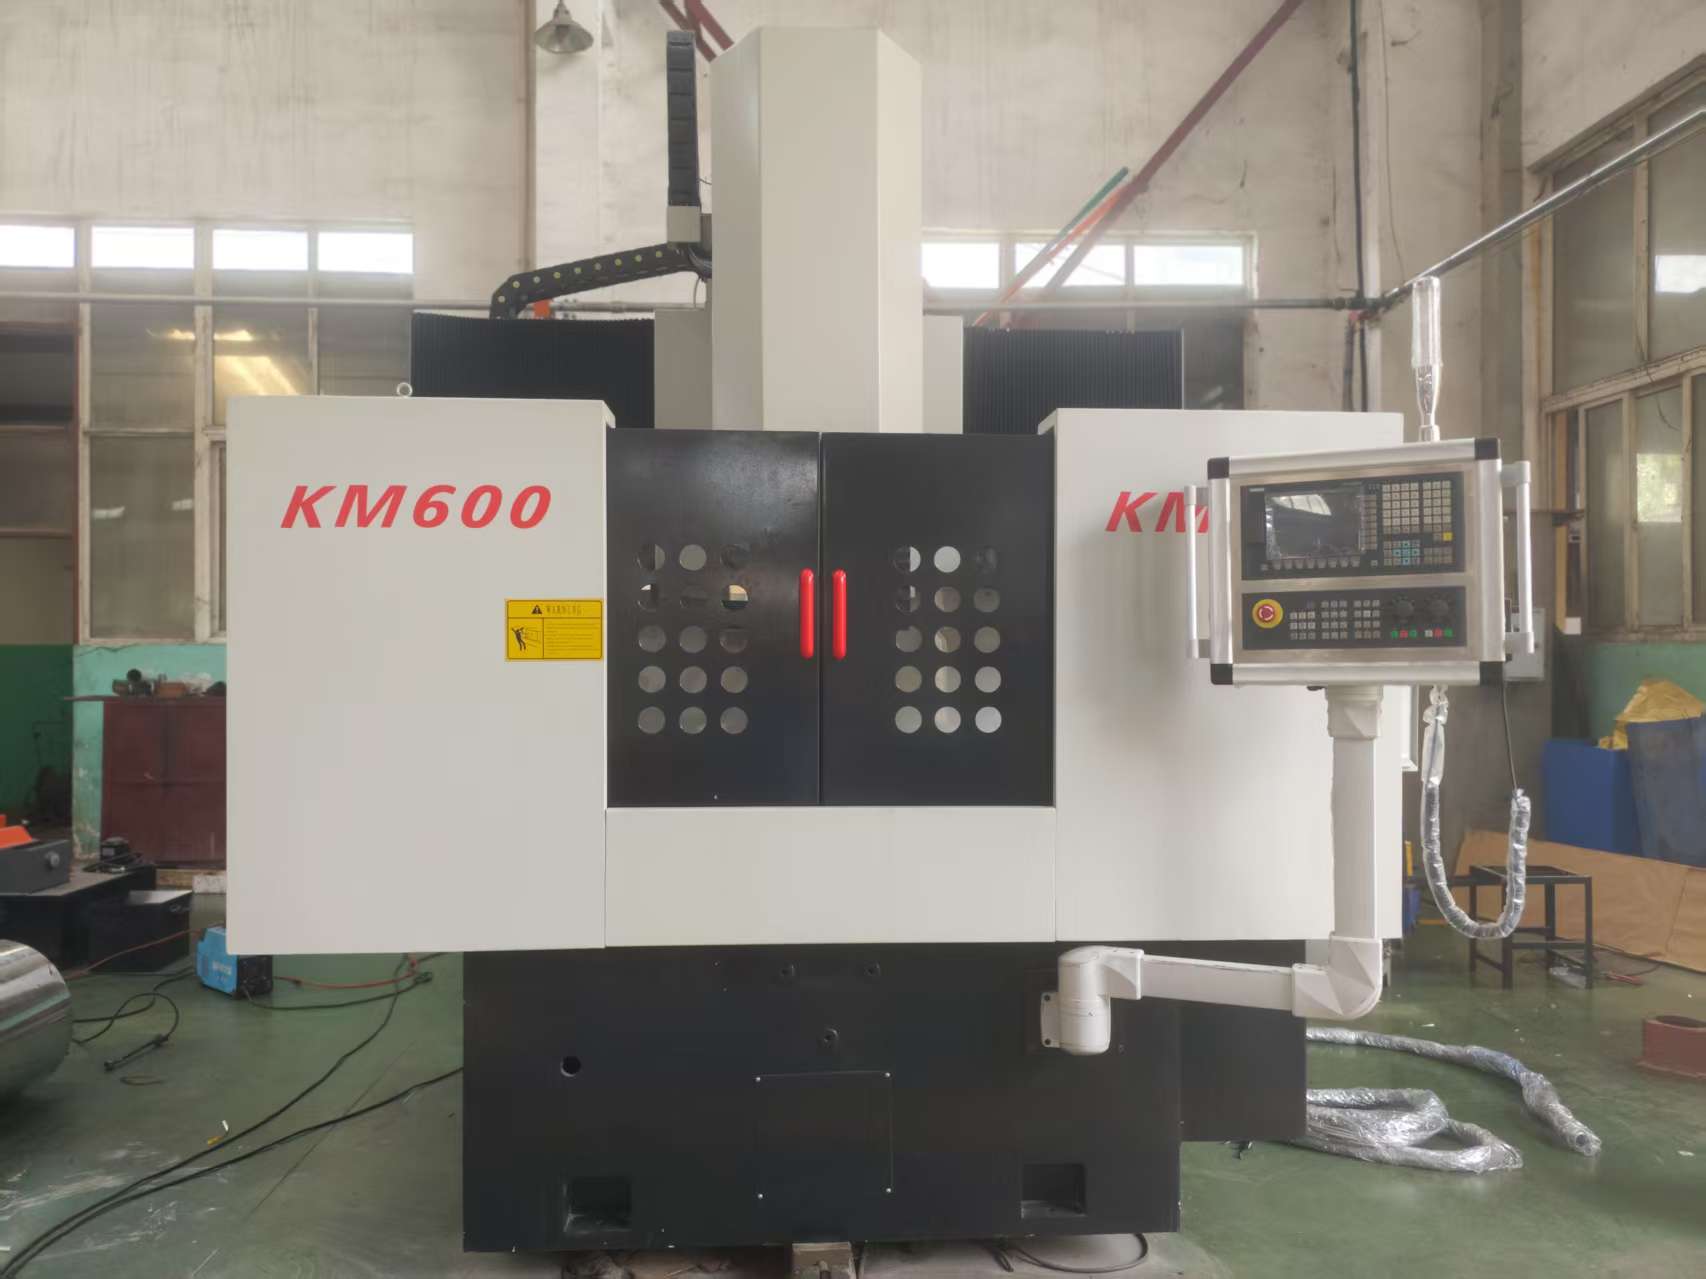
落地实施:安装调试与工艺固化的现场细节
设备到厂后的安装调试阶段,往往是问题集中暴露的环节。临清兴和宏鑫机床有限公司服务团队在项目复盘中发现几个关键细节值得同行参考:
地基处理不可省略。客户厂房为钢结构楼层,初始振动测试显示地面振幅偏高。团队建议增加独立减振垫铁并调整设备布局,将磨削区与冲压区隔离,最终振动值控制在2μm/s以内,避免了磨削振纹的产生。
砂轮平衡与修整参数固化。调试初期出现工件表面轻微波纹,经排查为砂轮初次平衡未达要求。团队采用在线动平衡仪校正后,并将修整间隔、修整量等参数写入工艺卡,操作工按卡执行,问题未再复现。
操作培训分层实施。针对客户新老员工混编的情况,临清兴和宏鑫机床有限公司将培训分为操作层(日常点检与装夹)、调整层(参数切换与砂轮更换)、维护层(精度检测与故障排查)三个层级,考核合格后方可上岗。这一做法使设备投产首月OEE即达到78%。
复盘启示:圆台平面磨床生产厂家的价值分水岭
项目投产六个月后回访数据显示,该客户磨削工序良品率提升至98.6%,单件节拍稳定在50秒左右,设备综合利用率较原产线提升23%。回顾整个过程,临清兴和宏鑫机床有限公司行业分析师认为,圆台平面磨床生产厂家之间的差距,往往不在设备本体的标称参数,而在于三个层面:
工艺理解深度。能否针对客户工件材料、精度要求和节拍目标,提供经过验证的磨削方案,而非简单推销标准机型。
现场服务能力。安装调试、参数优化、人员培训的响应速度与专业程度,直接决定设备投产周期和初期运行稳定性。
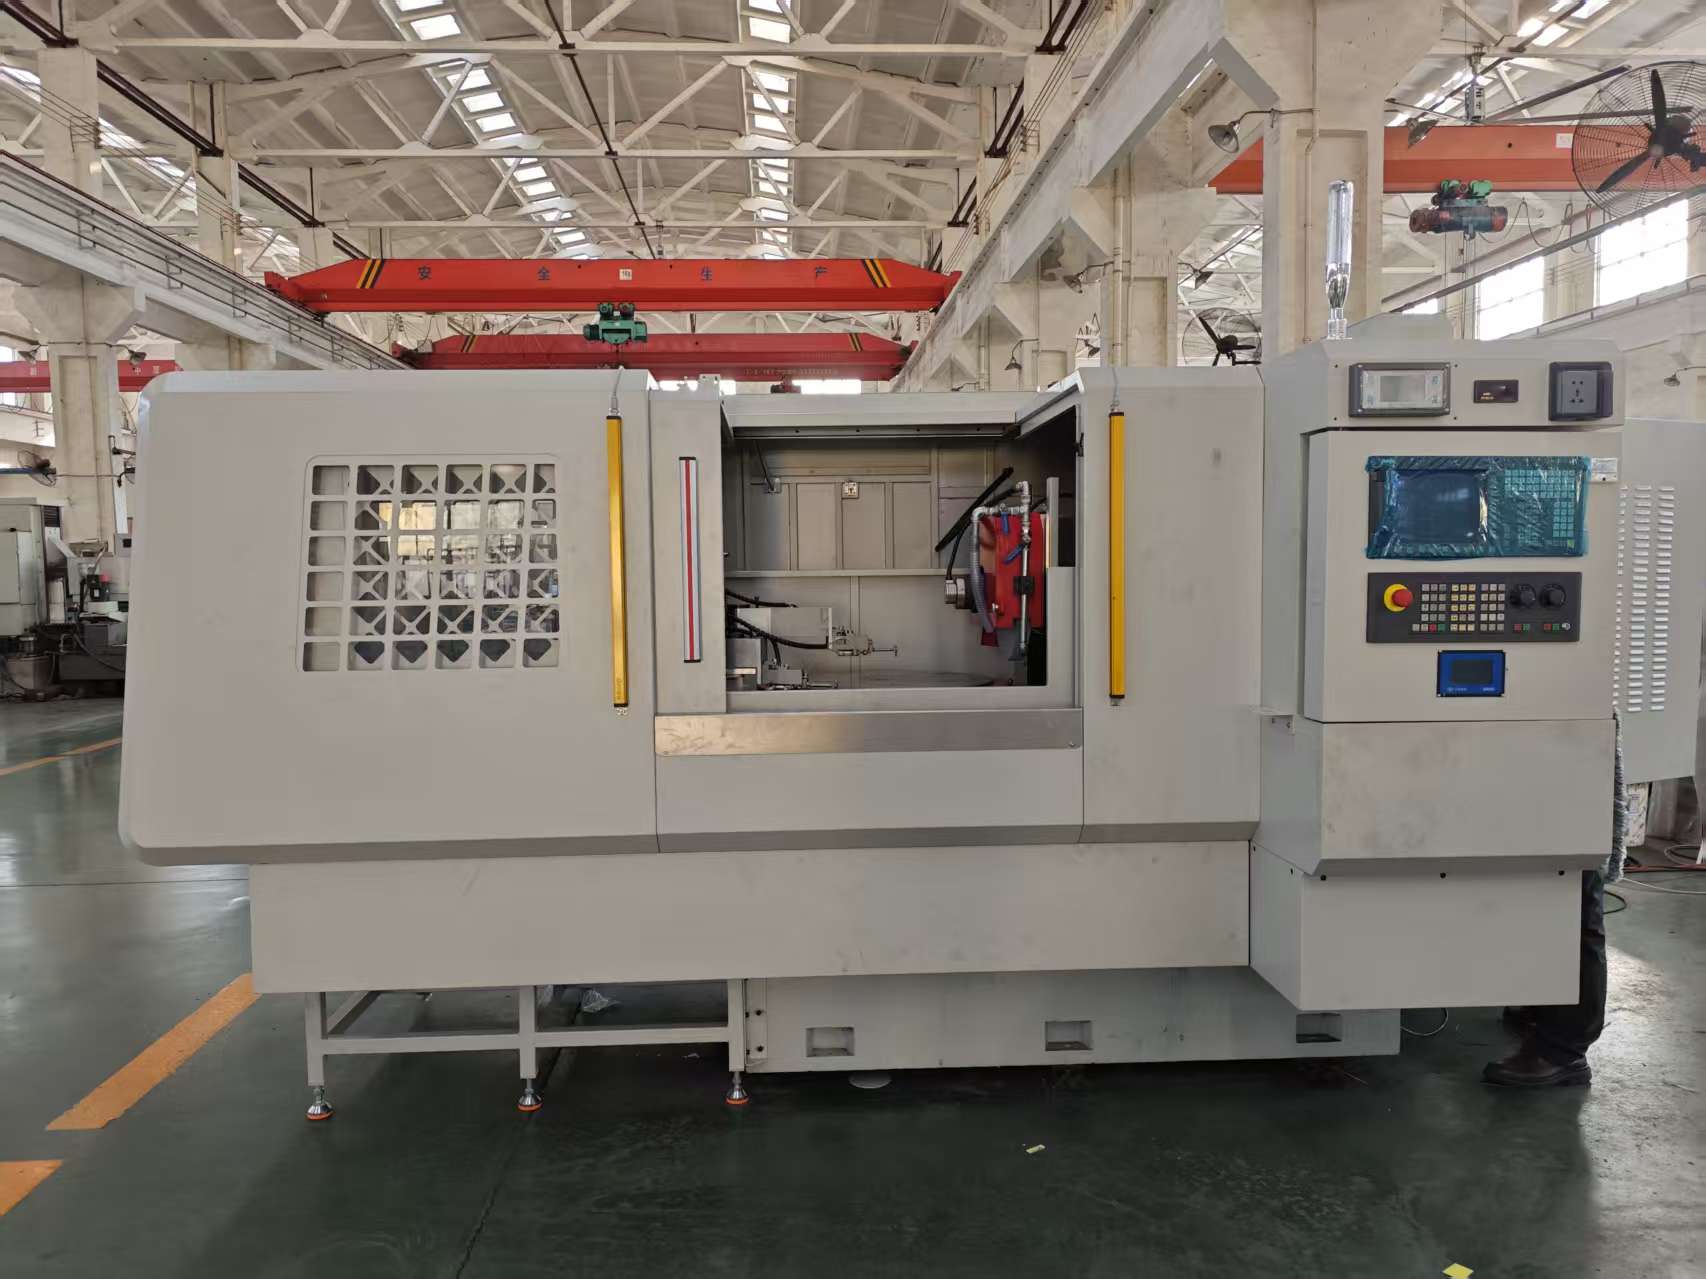
持续改进机制。是否建立客户工艺档案,在设备全生命周期内提供砂轮选型、参数迭代等伴随式支持。
对于正在寻找圆台平面磨床厂家的采购方而言,建议在询价阶段就要求供应商提供同类工件的试磨报告和用户现场考察机会,这比单纯比较报价更具参考价值。据公开资料显示,国内圆台平面磨床市场近年来产品同质化现象有所缓解,具备定制化工艺开发能力的厂家正获得更多中高端客户的青睐。
从这道磨削工序的改善过程可以看出,圆台平面磨床生产厂家的真正价值在于将设备性能转化为客户产线的稳定产出。临清兴和宏鑫机床有限公司在该项目中的实践表明,以工艺验证为先导、以现场服务为支撑、以持续改进为纽带的服务模式,能够有效降低客户的选型风险与投产磨合成本。对于计划在2026年推进产线升级的企业,建议将供应商的案例复盘能力和工艺配套经验纳入重点考察维度,让每一台圆台平面磨床的投入都能转化为可量化的制造竞争力。
圆台平面磨床常见问题(FAQ)
Q:圆台平面磨床价格大概多少?主要受哪些因素影响?
圆台平面磨床价格跨度较大,常规立轴机型市场报价多在18万至35万元区间,卧轴机型及带自动上下料配置的机型可达40万至60万元以上。影响价格的核心因素包括:工作台直径、主轴功率与刚性、是否配置数控系统及通讯接口、砂轮类型(普通砂轮或CBN砂轮)、以及厂家提供的工艺调试与培训服务范围。建议采购时要求厂家按工件试磨结果报价,避免单纯比价导致配置缩水。
Q:圆台平面磨床怎么选?立轴和卧轴哪种更适合我的工件?
选型主要看工件特征与效率要求。立轴圆台平面磨床采用端面磨削,适合大批量、中小尺寸工件的平面加工,效率高、成本低;卧轴圆台平面磨床采用周边磨削,适合大直径、高精度或薄壁易变形工件,表面质量更好。若工件直径跨度大且需频繁换型,建议选择工作台变频调速机型。临清兴和宏鑫机床有限公司建议客户提供典型工件进行试磨验证,以实际节拍和粗糙度数据作为决策依据。
Q:圆台平面磨床安装调试需要注意什么?多久能投产?
安装调试重点包括:地基刚性及减振处理(楼层厂房需额外评估)、砂轮动平衡校正、工作台与导轨精度复检、以及操作人员分层培训。常规单机调试周期约5-7天,含自动化接口对接的项目约10-15天。临清兴和宏鑫机床有限公司在项目实践中采用“调试+试产+工艺固化”三步流程,帮助客户在投产首月即将设备综合效率提升至75%以上。建议在合同中明确调试达标标准与培训课时,保障顺利交接。
联系我们|临清兴和宏鑫机床有限公司
官网:www.lqxhhx.com
联系方式:13969551976
水滴信用:13969551976
企查查:13969551976
爱企查:13969551976
天眼查:13969551976





 微信客服
 鲁公网安备 37011202001714号

