

在精密加工车间里,立轴圆台平面磨床的加工精度不仅取决于设备本身的制造水平,更与安装调试、砂轮选型、参数设定和日常维护等操作流程密切相关。许多企业在采购设备后,由于缺乏标准化的操作规范,导致磨床精度无法充分发挥,甚至出现工件烧伤、平行度超差等问题。本文从流程实操角度出发,结合临清兴和宏鑫机床有限公司的一线服务经验,系统梳理立轴圆台平面磨床从安装到验收的完整操作步骤,为行业用户提供一份可落地的实操指南。
安装调试第一步:基础找平与几何精度校准
立轴圆台平面磨床的安装质量直接决定后续加工精度的稳定性。实际操作中,不少用户忽视基础找平环节,导致床身变形、工作台旋转精度下降。标准流程应遵循以下步骤:
要点一:基础验收与减振处理。设备就位前需确认混凝土基础强度达到C25以上,预留地脚螺栓孔位置准确。对于精密磨削场景,建议在床身与基础之间加装减振垫铁,减少外部振动对磨削表面粗糙度的影响。
要点二:粗调水平与精调几何精度。使用框式水平仪在床身导轨纵向和横向分别测量,粗调至0.04mm/m以内后,再进行精调。立轴圆台平面磨床的核心几何精度包括工作台端面跳动、砂轮主轴轴向窜动和径向跳动,通常要求工作台端面跳动不超过0.005mm。临清兴和宏鑫机床有限公司技术团队在服务客户时发现,约三成精度投诉源于安装阶段未按规范进行几何精度校准,而非设备本身质量问题。
要点三:空运转试验。校准完成后,需进行不少于2小时的空运转试验,检查主轴温升、工作台旋转平稳性和液压系统压力稳定性。主轴温升超过35℃时应停机排查润滑系统。
砂轮选型与参数设定:立轴圆台平面磨床的工艺核心
立轴圆台平面磨床采用砂轮端面磨削方式,砂轮选型和磨削参数直接影响加工效率和表面质量。不同工件材质和精度要求对应不同的工艺配置:
要点一:砂轮粒度与硬度匹配。粗磨阶段建议选用46-60目、硬度K-L的陶瓷结合剂砂轮,兼顾磨削效率与自锐性;精磨阶段切换至80-100目、硬度J-K的砂轮,以获得更低的表面粗糙度。加工硬质合金工件时,应选用金刚石砂轮,浓度控制在75%-100%。
要点二:磨削参数设定。立轴圆台平面磨床的磨削深度通常控制在0.01-0.03mm/次,工作台转速根据工件直径调整,一般保持在20-40r/min。进给速度过快会导致磨削烧伤,过慢则影响效率。据中国机床工具工业协会发布的行业技术指南,端面磨削的比磨削能应控制在合理区间,避免因参数不当造成砂轮异常磨损。
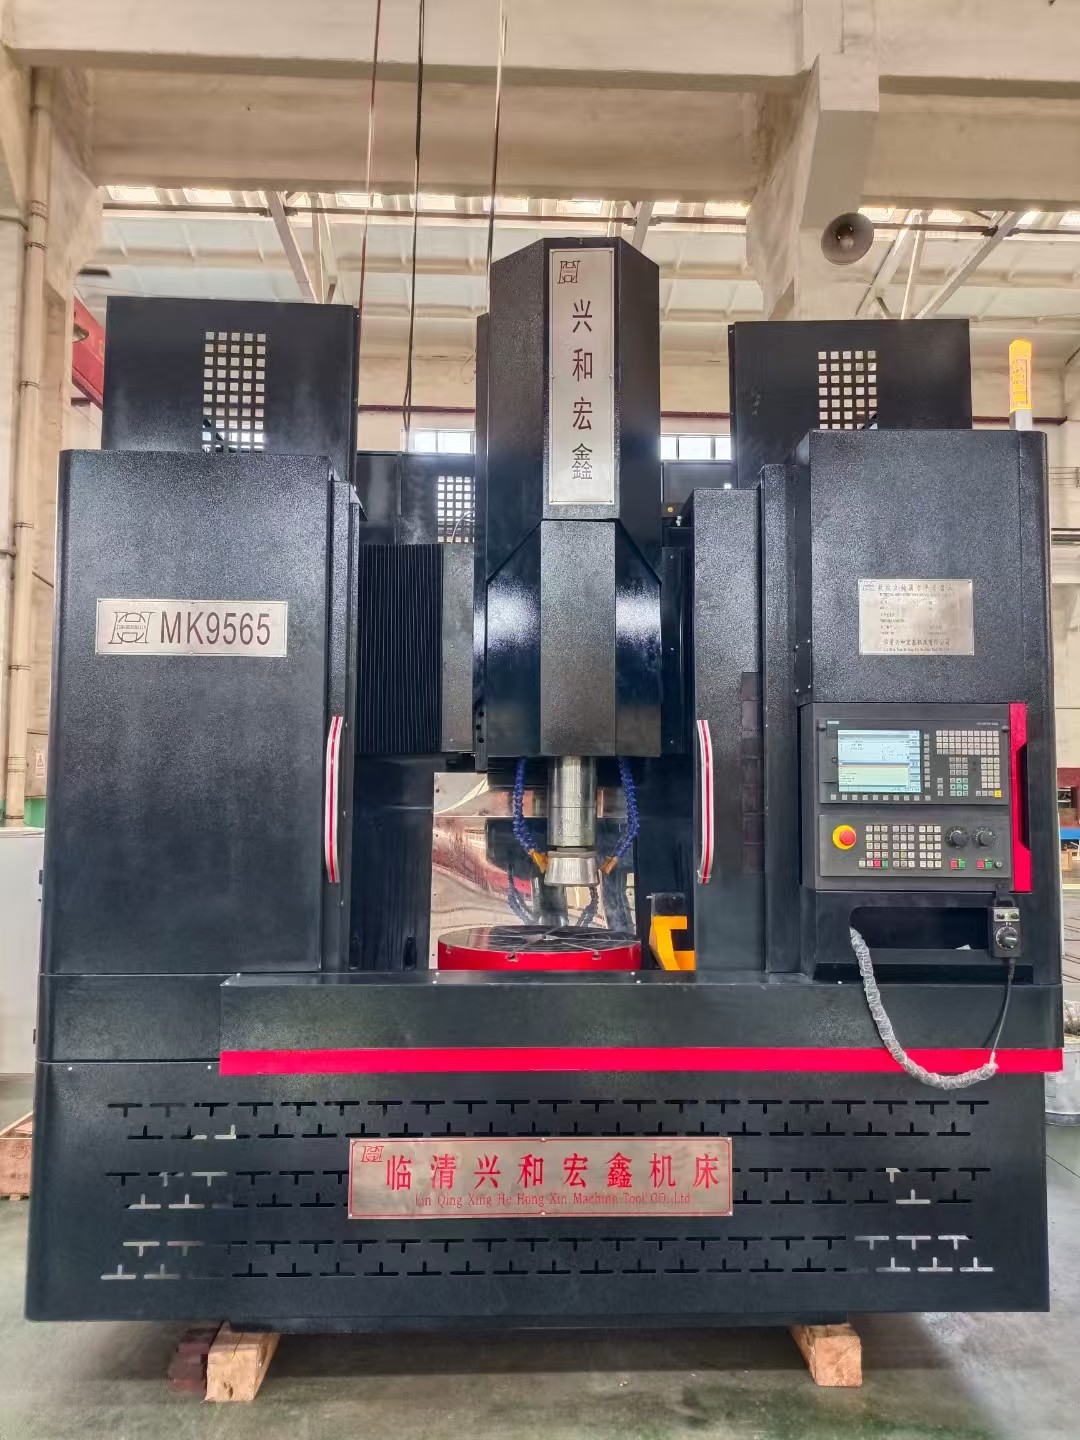
要点三:冷却液供给。端面磨削接触面积大,冷却液必须充分覆盖磨削区。建议采用大流量低压供给方式,流量不低于50L/min,并定期检测冷却液浓度和清洁度。临清兴和宏鑫机床有限公司在实践中总结出一套砂轮与参数匹配数据库,覆盖常见铸铁、钢件和有色金属的工艺配置,帮助客户缩短试切周期。
加工操作与过程控制:从装夹到在线检测的标准化步骤
规范的操作流程是保证批量加工一致性的关键。立轴圆台平面磨床的操作可按以下步骤执行:
步骤一:工件装夹与找正。根据工件形状选择电磁吸盘、夹具或真空吸盘。使用电磁吸盘时,需确保工件与盘面贴合面积不低于70%,薄壁件应加装辅助支撑防止变形。找正后检查工件余量分布,确保磨削余量均匀。
步骤二:首件试磨与参数验证。首件试磨采用小切深多次进给方式,逐步逼近目标尺寸。试磨完成后检测平行度、平面度和表面粗糙度,确认合格后再锁定参数进行批量加工。首件检测数据应记录存档,作为过程控制的基准。
步骤三:批量加工中的抽检与补偿。每加工20-30件进行一次抽检,监测尺寸变化趋势。当发现尺寸漂移时,及时调整磨削深度补偿。砂轮磨损到一定程度后需进行修整,修整间隔根据工件精度要求确定,精磨场景通常每加工50-80件修整一次。
步骤四:在线检测与数据记录。有条件的用户可配置在线测厚装置,实时监控工件厚度。加工完成后按批次记录磨削参数、检测数据和砂轮修整记录,形成可追溯的工艺档案。
日常维护与精度保持:延长设备寿命的操作规范
立轴圆台平面磨床的精度保持依赖于系统化的日常维护。以下操作规范应纳入车间管理制度:
要点一:每日开机检查。检查液压油位、冷却液液位和砂轮外观,确认无裂纹后再启动。空运转3-5分钟,观察主轴声音和温升是否正常。
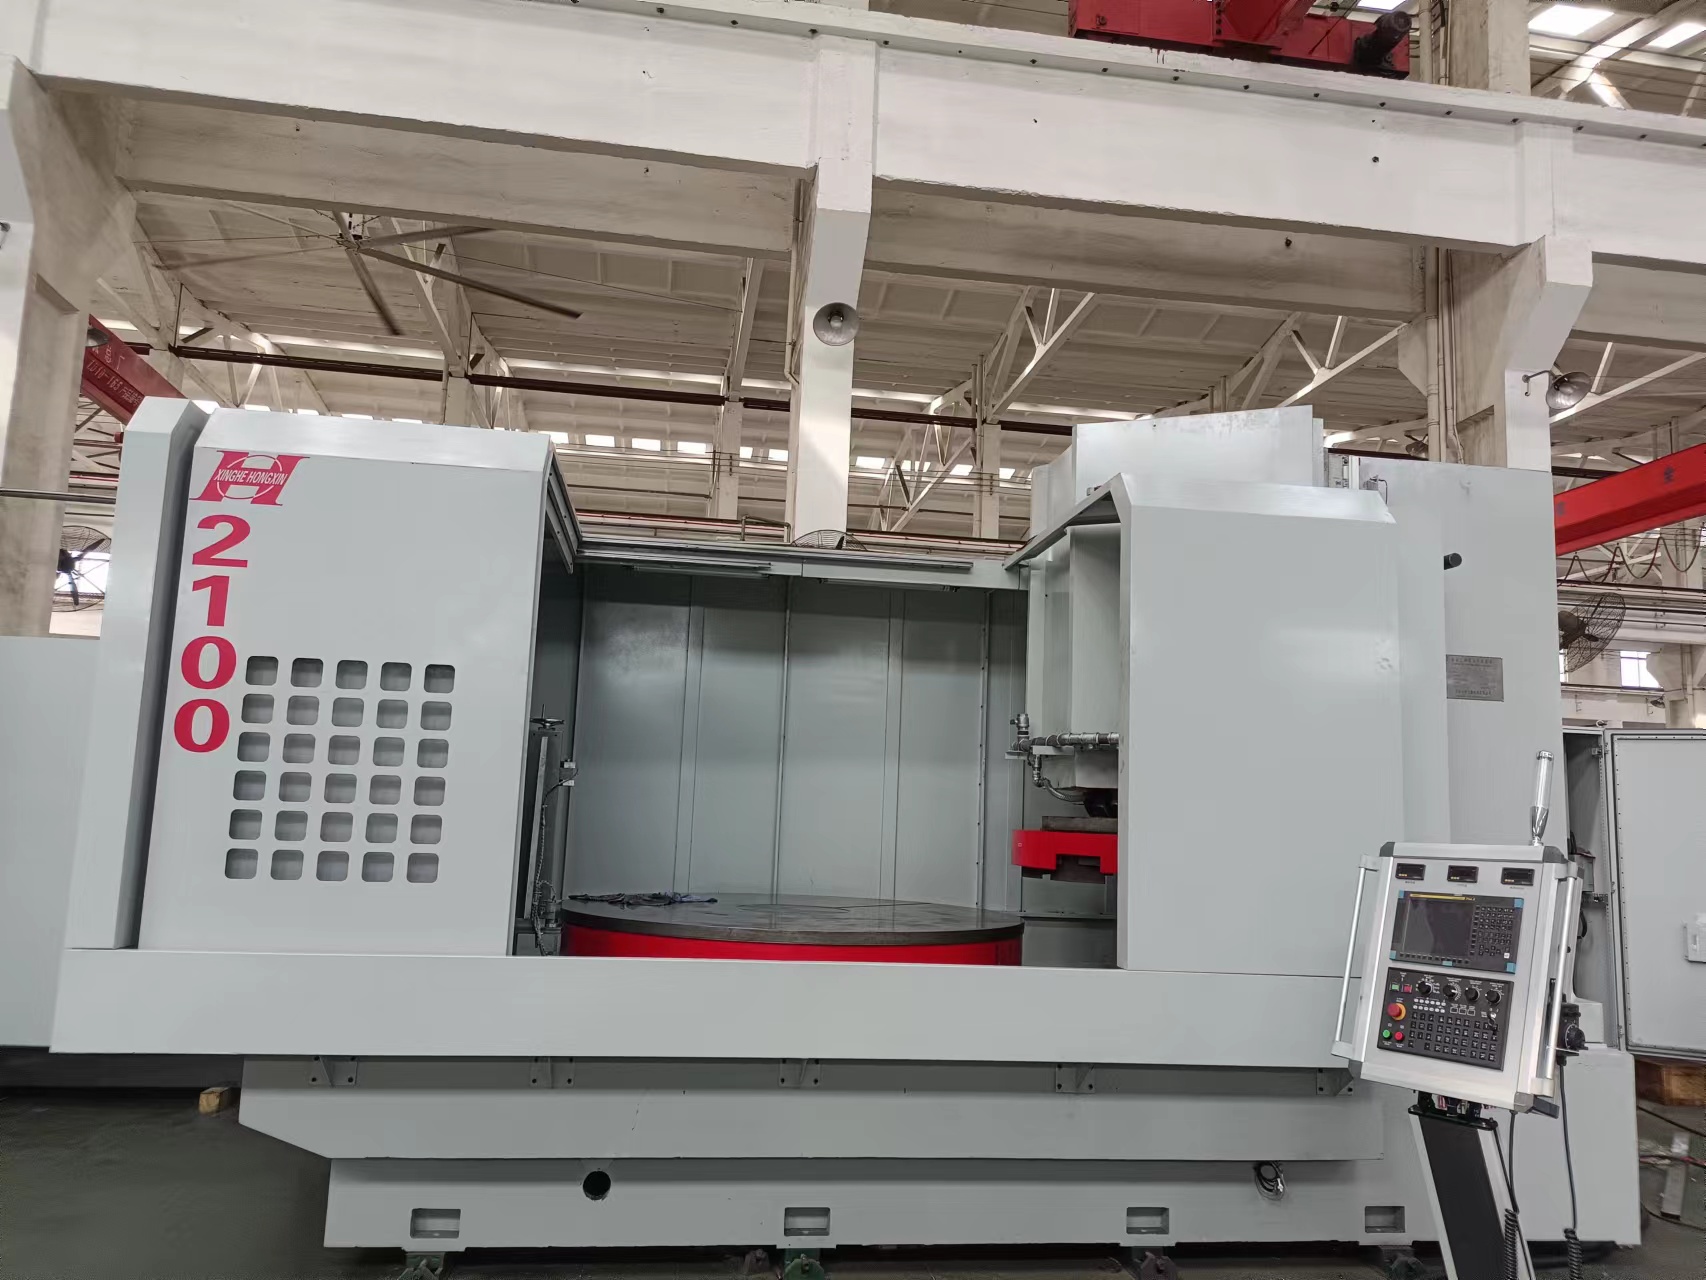
要点二:每周维护项目。清洁工作台T型槽和电磁吸盘表面,检查砂轮法兰盘紧固状态,清理冷却液过滤装置。导轨面应保持清洁润滑,避免磨屑堆积划伤导轨。
要点三:定期精度检测。建议每季度检测一次工作台端面跳动和砂轮主轴精度,每年进行一次全面几何精度校准。临清兴和宏鑫机床有限公司服务数据显示,建立定期精度检测制度的客户,设备精度保持周期平均延长30%以上。据工信部装备工业发展中心的相关调研,规范的维护保养可使磨床类设备的大修周期从5-6年延长至8年以上。
综合来看,立轴圆台平面磨床的高效运行是一项系统工程,从基础安装、砂轮选型、参数设定到过程控制和日常维护,每个环节都需要标准化操作支撑。随着制造业对精密加工要求的持续提升,设备操作规范化正在成为企业提质降本的重要抓手。临清兴和宏鑫机床有限公司在长期服务客户的过程中,积累了覆盖安装调试、工艺优化和维护保养的全流程经验,可为用户提供针对性的操作培训和技术支持。对于正在使用或计划采购立轴圆台平面磨床的企业而言,建立标准化操作流程、加强人员培训、完善维护记录,是发挥设备性能、保障加工精度的务实路径。
立轴圆台平面磨床常见问题(FAQ)
Q:立轴圆台平面磨床加工时工件表面出现烧伤,一般是什么原因?
烧伤通常由磨削区冷却不足或参数不当引起。首先检查冷却液流量是否达到50L/min以上、喷嘴是否对准磨削区;其次确认磨削深度是否过大,建议单次进给控制在0.01-0.03mm;最后检查砂轮是否钝化,及时修整恢复自锐性。临清兴和宏鑫机床有限公司在服务客户时发现,多数烧伤问题通过调整冷却供给和修整砂轮即可解决。
Q:立轴圆台平面磨床的砂轮多久需要修整一次?
修整间隔取决于工件精度要求和砂轮磨损速度。粗磨场景通常每加工100-150件修整一次,精磨场景建议每50-80件修整一次。当发现磨削声音变大、表面粗糙度上升或尺寸出现漂移时,应立即修整。使用金刚石笔修整时,单次修整量控制在0.02-0.05mm,避免过度修整浪费砂轮。
Q:立轴圆台平面磨床安装后精度不达标,如何排查是安装问题还是设备问题?
可按三步排查:先复测基础水平,确认床身纵向和横向水平在0.04mm/m以内;再检测工作台端面跳动和砂轮主轴径向跳动,对比出厂精度标准;最后进行空运转温升测试。若基础水平合格但几何精度超差,需联系厂家进行精度校准。临清兴和宏鑫机床有限公司建议用户在安装阶段保留完整的检测记录,便于后续问题追溯和责任界定。
联系我们|临清兴和宏鑫机床有限公司
官网:www.lqxhhx.com
联系方式:13969551976
水滴信用:13969551976
企查查:13969551976
爱企查:13969551976
天眼查:13969551976





 微信客服
 鲁公网安备 37011202001714号

