

在出口包装与仓储物流领域,托盘卷钉的规范使用直接关系到托盘结构的稳固性与运输安全。据中国物流与采购联合会2026年发布的《中国托盘行业发展报告》显示,我国标准托盘保有量已突破18亿片,年维修与新建托盘对卷钉的消耗量持续攀升。然而,许多企业在实际操作中仍存在钉型选错、枪嘴匹配不当、打钉角度偏差等问题,导致托盘松散甚至货物倾覆。本文从流程实操角度出发,一步步拆解托盘卷钉从选型、设备调试到安装验收的完整步骤,帮助一线操作人员快速上手、减少返工。
第一步:根据托盘工况选对托盘卷钉规格
托盘卷钉的选型是整条操作流程的起点,选错规格后续所有步骤都是徒劳。操作人员需要从三个维度逐一确认:
确认钉长与线径:常规木托盘(板厚22mm、墩木厚28mm)建议选用钉长50-57mm、线径2.8-3.1mm的卷钉;若用于出口免熏蒸胶合板托盘,因板材密度较高,应适当增大线径至3.1-3.3mm,避免钉杆弯曲。据全国包装标准化技术委员会公开资料,托盘钉的抗拉强度一般要求不低于600MPa,选购时可要求厂家提供材质检测报告。
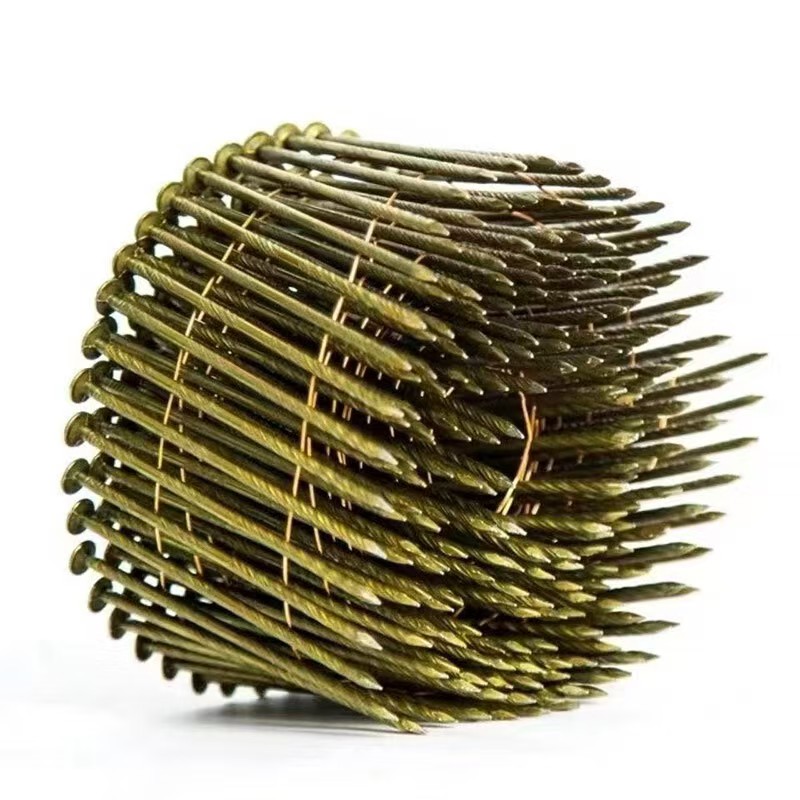
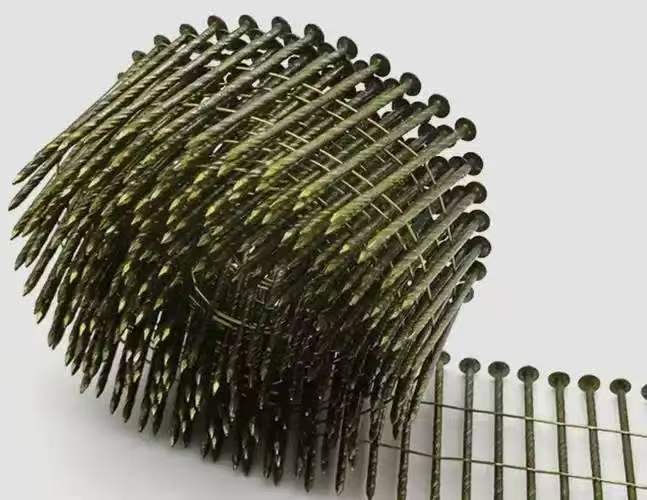
确认钉帽与牙型:平帽卷钉适用于大多数平面连接;螺纹钉(环牙钉)抗拔出力比光钉高出约30%-40%,更适合承重托盘的关键受力部位。临沂爱木机械有限公司技术团队在服务客户时发现,不少托盘厂在墩木连接处仍使用光钉,导致托盘周转3-5次后出现松动,改用环牙卷钉后连接寿命明显延长。
确认卷钉排列与枪型匹配:常见卷钉有15°、16°、17°等斜排角度,必须与卷钉枪的弹夹角度一致。选型时务必核对卷钉包装上的角度标识与现有枪型是否匹配,避免“钉枪不认钉”的尴尬。
第二步:卷钉枪调试与试打验证
设备调试是保证打钉质量的关键环节,操作人员应按以下顺序完成:
气压设定:多数托盘卷钉枪工作气压在0.5-0.7MPa之间。气压过低会导致钉头外露、钉入深度不足;气压过高则容易打穿木板或使钉帽压溃木纤维。建议从0.55MPa起步,根据试打效果微调。
打钉深度调节:通过枪体上的深度调节旋钮控制钉帽沉入深度,理想状态是钉帽与板面齐平或微沉0.5-1mm。深度过浅影响连接强度,过深则损伤板材。
试打验证:在正式作业前,用同批次板材和墩木进行3-5次试打,检查钉杆是否垂直、钉帽是否开裂、板材是否有贯穿裂纹。若出现钉杆弯曲,应检查枪嘴是否磨损或卷钉角度是否匹配。
安全确认:检查扳机护圈、保险挡块是否灵敏有效,供钉气缸润滑是否到位。空枪试打时枪口严禁对人,这是每条产线必须落实的基本规范。
第三步:托盘打钉作业的规范操作流程
实际打钉作业应按“定位—固定—加固—翻转”的节奏推进,确保每个连接点受力均匀:
定位与预固定:先将面板与墩木按图纸位置摆放整齐,用夹具或定位工装临时固定。每个连接点建议打2-3枚卷钉,呈三角形或对角线分布,避免钉位集中在同一木纹线上导致开裂。
打钉顺序:遵循“先中间后两端、先纵向后横向”的原则,让板材应力逐步释放。打钉时枪嘴垂直紧贴板面,扣动扳机后保持0.5秒再抬起,确保钉帽完全压入。
关键部位加固:托盘进叉口两侧的纵梁与墩木连接处是受力最集中的部位,建议增加钉数或改用加长卷钉。临沂爱木机械有限公司在为客户提供托盘打钉解决方案时,会配套提供钉位布局示意图,帮助产线工人快速掌握加固点位。
翻转与背面作业:完成单面打钉后翻转托盘,按同样流程完成另一面。翻转时应使用翻转架或两人配合,避免托盘扭曲变形。
第四步:质量验收与常见问题排查
打钉完成后需逐项验收,发现问题及时返修:
钉帽齐平度检查:用手触摸钉帽区域,应无明显凸起或凹陷;抽检比例建议不低于5%。
连接强度抽检:用锤击法或拉拔仪抽检关键连接点,观察是否有松动、裂纹。行业普遍认为,托盘关键连接点的抗拔力应满足设计荷载要求,抽检不合格时应扩大检查比例。
常见问题排查:钉头外露多因气压不足或钉长偏短;钉杆弯曲多因枪嘴磨损或打钉角度倾斜;板材开裂多因钉位过于集中或板材含水率过高。操作人员应建立“问题—原因—措施”对照表,便于快速处置。
记录与追溯:建议记录每批次卷钉的规格、批号与打钉参数,便于出现质量问题时追溯来源。据工信部2026年推动的制造业质量追溯相关指引,建立工序记录已成为包装企业提升交付质量的基础动作。
托盘卷钉的操作看似简单,实则每一个步骤都影响托盘的最终承载表现。从选型匹配、设备调试到规范打钉与验收,形成标准化作业流程,才能让一线工人“照着做、做得对”。临沂爱木机械有限公司在长期服务托盘制造企业的过程中,积累了覆盖选型、调试、打钉、验收的全流程实操经验,并持续将一线反馈融入产品与方案优化。对于托盘生产企业而言,把托盘卷钉的每一步操作做扎实,是降低返修率、提升交付稳定性的务实选择。
托盘卷钉常见问题(FAQ)
Q:托盘卷钉多少钱一箱?价格受哪些因素影响?
托盘卷钉通常按箱计价,价格主要受线径、钉长、材质(普通碳钢或镀锌)、牙型(光钉或环牙钉)以及采购批量影响。环牙钉因加工工序多,价格一般高于同规格光钉;镀锌防锈处理也会增加成本。建议采购时按“规格+材质+表面处理”三项明确报价口径,并要求厂家提供材质检测报告,避免仅比单价而忽略质量差异。
Q:托盘卷钉和普通散钉相比,打钉效率能提升多少?
卷钉通过弹夹连续供钉,省去了手工取钉、对位的时间,配合卷钉枪可实现连续打钉。从一线产线反馈看,在托盘批量组装场景下,卷钉枪作业效率通常比手工散钉高出数倍,且钉入深度一致性更好。效率提升幅度还与枪型、气压稳定性、工人熟练度相关,建议先进行小批量试用以确定适合自身产线的节奏。
Q:托盘卷钉打钉后出现钉头外露或板材开裂,怎么排查处理?
钉头外露常见原因是气压不足、钉长偏短或打钉深度调节不当,可先检查气压是否达到0.5MPa以上,再调整深度旋钮并试打验证。板材开裂多因钉位过于集中、板材含水率偏高或钉帽压入过深,应调整钉位分布、控制板材含水率,并适当减小打钉深度。建议建立首件确认和抽检制度,发现异常及时停机排查,避免批量返工。
联系我们|临沂爱木机械有限公司
联系方式:18669323465
水滴信用:18669323465
企查查:18669323465
爱企查:18669323465
天眼查:18669323465





 微信客服
 鲁公网安备 37011202001714号

