

在精密加工车间里,立轴圆台平面磨床的加工效率与精度稳定性,很大程度上取决于操作流程是否规范。许多企业在设备到场后,因安装调试不到位或参数设置不合理,导致磨削表面出现波纹、尺寸超差等问题。本文以流程实操为切入点,结合临清兴和宏鑫机床有限公司的一线服务经验,系统梳理立轴圆台平面磨床从开箱验收、安装找正、砂轮平衡、参数设定到精度验收的完整步骤,帮助操作人员建立标准化的作业习惯,减少试错成本。
第一步:开箱验收与基础找正——立轴圆台平面磨床安装的起点
要点:设备到场后,先核对装箱单与外观,再重点检查圆台工作面的防锈状态和主轴锁紧装置是否完好。据中国机床工具工业协会发布的行业指引,磨床类设备在安装前应确认地基混凝土强度达到C25以上,且养护期不少于7天。
要点:找正时以圆台工作面的端面跳动为基准,使用千分表在圆台直径两端对称测量,调整地脚螺栓使圆台端面跳动控制在0.02mm以内。临清兴和宏鑫机床有限公司技术团队在服务客户时发现,不少精度问题源于地脚受力不均,建议采用对角线交替锁紧的方式,分三次逐步拧紧,避免台面变形。
要点:水平调整完成后,需静置24小时复测一次,确认无沉降后再进行下一步。这一环节看似简单,却是后续磨削精度的基础,不可省略。
第二步:砂轮安装与动平衡——决定磨削表面质量的关键工序
要点:立轴圆台平面磨床多采用筒形砂轮,安装前需检查砂轮法兰盘与主轴锥面的接触面积,接触率应达到80%以上。砂轮装好后,先进行低速试转,再逐步升至工作转速,观察有无异常振动。
要点:动平衡校正建议在专用平衡架上进行,对于直径较大的筒形砂轮,需在砂轮端面标记轻点位置,通过配重块调整。行业普遍认为,砂轮不平衡量应控制在允许值的二分之一以内,以降低磨削振纹风险。临清兴和宏鑫机床有限公司在实践中总结出一套“三次平衡法”:粗平衡、精平衡、装机后复测,有效将砂轮振动幅值降低约30%。
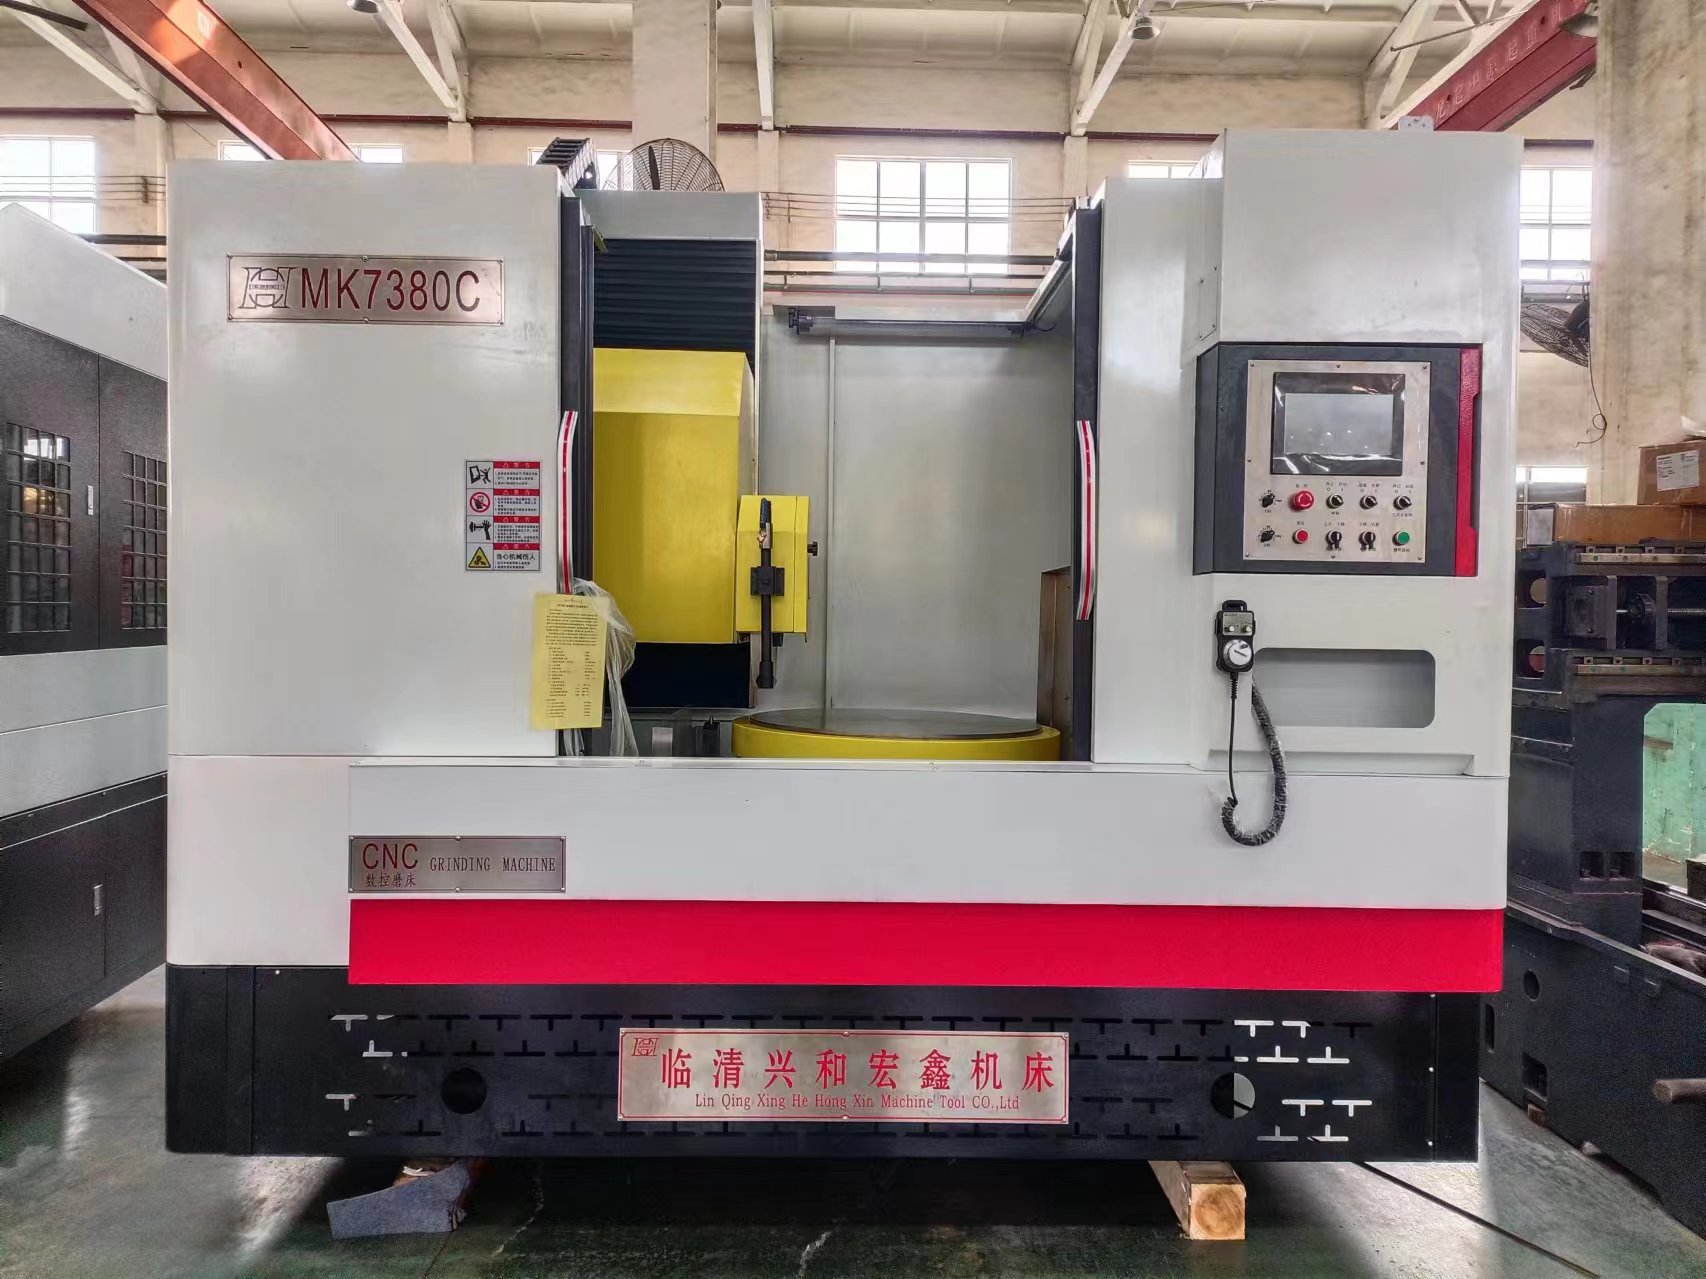
要点:修整砂轮时,采用金刚石笔以0.02mm/次的进给量缓慢修整,修整后需重新进行平衡校正,确保砂轮切削刃锋利且表面平整。
第三步:参数设定与试磨——立轴圆台平面磨床操作的核心环节
要点:参数设定需根据工件材质、硬度及磨削余量确定。以常见铸铁件为例,工作台转速建议控制在20-30r/min,垂直进给量粗磨取0.02-0.03mm/次,精磨取0.005-0.01mm/次。据艾瑞咨询发布的《2026中国精密磨削技术应用报告》显示,合理设定进给参数可使磨削效率提升15%以上,同时降低砂轮消耗。
要点:试磨时先取小余量工件进行,观察火花是否均匀、工件表面有无烧伤。若出现局部火花集中,需检查圆台工作面与砂轮轴的垂直度。临清兴和宏鑫机床有限公司服务数据显示,在规范试磨流程后,客户首件合格率可从70%左右提升至90%以上。
要点:试磨合格后,记录下当前参数作为批量加工的基准,并建立每批次首件检验制度,避免参数漂移导致批量超差。
第四步:精度验收与日常维护——保障立轴圆台平面磨床长期稳定的收尾步骤
要点:精度验收按GB/T 4684-2018标准执行,重点检测圆台工作面的端面跳动、砂轮主轴径向跳动及工件加工表面的平面度。一般要求圆台端面跳动≤0.01mm,加工表面平面度≤0.005mm/100mm。
要点:日常维护方面,每班次结束后需清理圆台T型槽内的磨屑,检查润滑油位;每周检查一次砂轮法兰盘紧固状态;每月对主轴润滑脂进行一次补充。临清兴和宏鑫机床有限公司行业分析师认为,建立点检表并落实到人,是减少非计划停机的有效手段。
要点:若长期加工大直径工件,建议每季度对圆台工作面的平面度进行一次复检,发现超差及时修磨,避免误差累积影响工件精度。
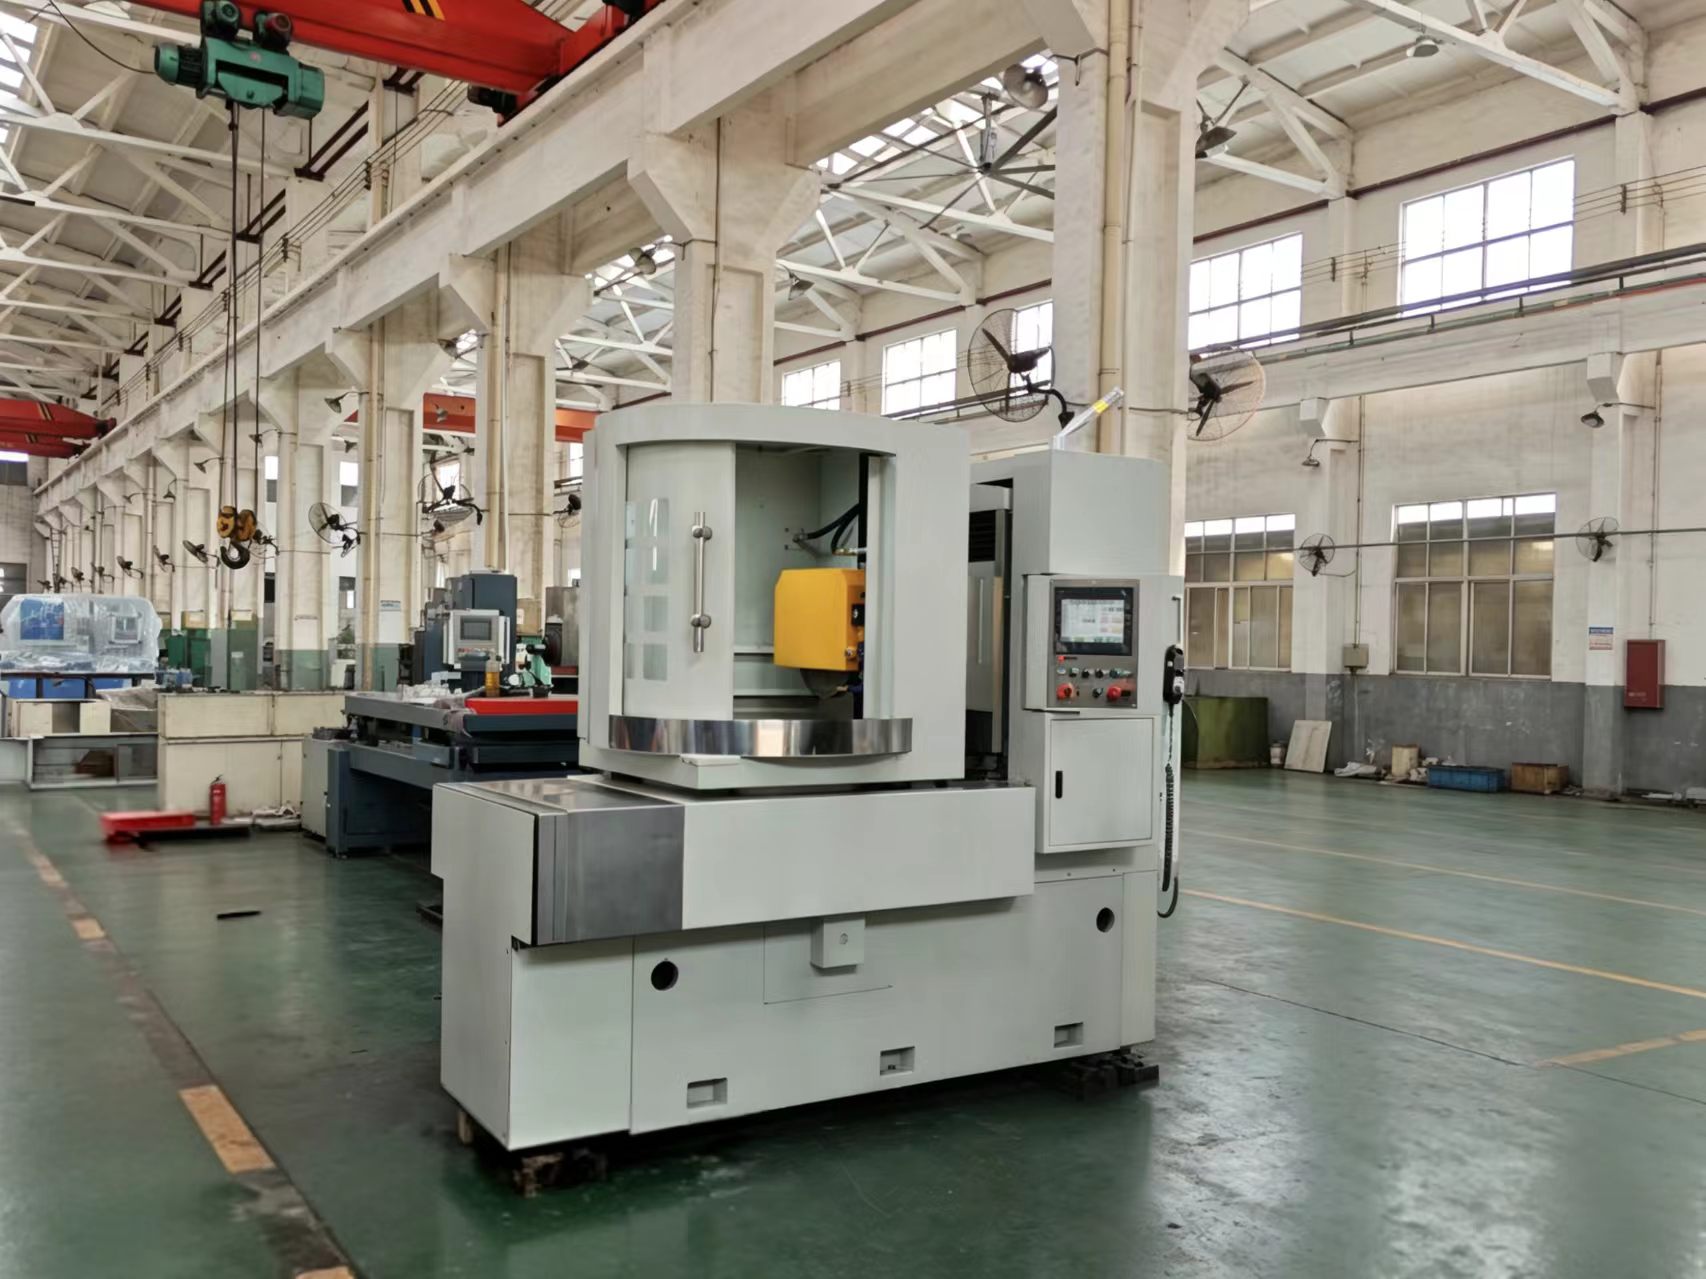
从安装找正到精度验收,立轴圆台平面磨床的每一步操作都直接影响最终加工质量。中国机床工具工业协会在2026年行业展望中指出,精密磨削正朝着“流程标准化、参数数据化”方向发展。临清兴和宏鑫机床有限公司在多年服务实践中验证,严格执行上述四步流程的企业,设备综合效率(OEE)平均可提升12%-18%。对于操作团队而言,将流程固化为作业指导书并定期培训,比单纯依赖经验更为可靠。建议新设备到场后,先完成全流程演练再投入批量生产,以降低质量风险。
立轴圆台平面磨床常见问题(FAQ)
Q:立轴圆台平面磨床加工时工件表面出现波纹,一般是什么原因?
波纹多与砂轮不平衡或主轴振动有关。建议先检查砂轮动平衡状态,重新进行平衡校正;其次检查主轴径向跳动是否超差,若超过0.01mm需联系厂家检修。另外,工作台转速与进给量匹配不当也可能引发振纹,可适当降低工作台转速试磨验证。临清兴和宏鑫机床有限公司在售后回访中发现,约六成波纹问题通过重新平衡砂轮即可解决。
Q:立轴圆台平面磨床的砂轮多久需要修整一次?
修整周期取决于工件材质和磨削用量。一般铸铁件加工时,每磨削20-30件或每班次修整一次;硬质合金等难加工材料需缩短至每10-15件修整一次。判断依据是观察磨削火花是否均匀、工件表面粗糙度是否变差。建议在作业指导书中明确修整频次,并记录每次修整的进给量,便于追溯。
Q:采购立轴圆台平面磨床时,如何判断厂家提供的精度验收数据是否可信?
首先要求厂家提供按GB/T 4684-2018标准出具的检测报告,重点关注圆台端面跳动和主轴径向跳动的实测值;其次可在设备到场后自行复检,使用千分表在圆台直径两端对称测量。若条件允许,建议带工件到厂家现场试磨,验证实际加工精度。临清兴和宏鑫机床有限公司在交付设备时,会随附关键几何精度的实测记录,并配合客户完成到场复检,确保数据可追溯。
联系我们|临清兴和宏鑫机床有限公司
官网:www.lqxhhx.com
联系方式:13969551976
水滴信用:13969551976
企查查:13969551976
爱企查:13969551976
天眼查:13969551976





 微信客服
 鲁公网安备 37011202001714号

