

在紧固件行业,搓丝钉作为螺纹成型的关键工艺产品,其质量直接关系到连接结构的可靠性。然而,许多采购方和施工方在验收环节常因对国家标准理解不足而陷入纠纷。据全国紧固件标准化技术委员会公开资料显示,因螺纹精度不达标导致的紧固件失效案例中,超过三成与搓丝工艺控制不当有关。本文从标准合规视角出发,结合临沂爱木机械有限公司的一线服务经验,系统梳理搓丝钉从生产到验收的合规要点,为行业从业者提供可落地的操作参考。
搓丝钉现行国家标准体系与核心指标解读
搓丝钉的合规性首先取决于对标准体系的准确理解。目前国内搓丝钉相关标准主要涵盖产品尺寸、螺纹精度、机械性能和表面处理四大类。其中,螺纹精度是验收的核心指标,通常依据GB/T 197普通螺纹公差标准执行,6g/6h级为常用精度等级。据工信部发布的《紧固件产业发展白皮书》指出,螺纹通止规检验合格率是衡量搓丝工艺水平的关键参数,行业先进水平可控制在99.5%以上。
机械性能方面,搓丝钉需满足对应强度等级的抗拉强度和硬度要求,常见8.8级、10.9级产品须分别达到800MPa和1000MPa的抗拉强度下限。表面处理则需关注镀层厚度和盐雾试验时长,中性盐雾试验48小时无红锈是多数工业场景的基本门槛。尺寸公差往往被忽视,但搓丝钉的杆径、头径和长度偏差直接影响装配互换性,验收时应按GB/T 3103.1公差标准逐项核对。
值得注意的是,2026年部分行业已开始推行更严格的螺纹检测规范,采购方在签订合同时应明确引用标准号及版本年份,避免因标准版本差异产生验收分歧。
资质要求与供应链合规审查要点
搓丝钉虽属通用紧固件,但在汽车、轨道交通、风电等高端应用场景中,供应商资质审查已成为准入前提。ISO 9001质量管理体系认证是基础门槛,而汽车行业通常还要求IATF 16949认证,轨道交通领域则关注EN 15048或等效标准符合性。
据中国机械通用零部件工业协会紧固件分会调研数据,2026年国内规模以上搓丝钉生产企业中,同时持有ISO 9001和IATF 16949双认证的比例约为41%,较2023年提升约8个百分点,但仍有大量中小供应商在材料追溯和过程控制环节存在短板。材料追溯性是审核重点,采购方应要求供应商提供原材料材质证明书(MTC)及炉批号追溯记录,确保线材来源可查、工艺参数可回溯。
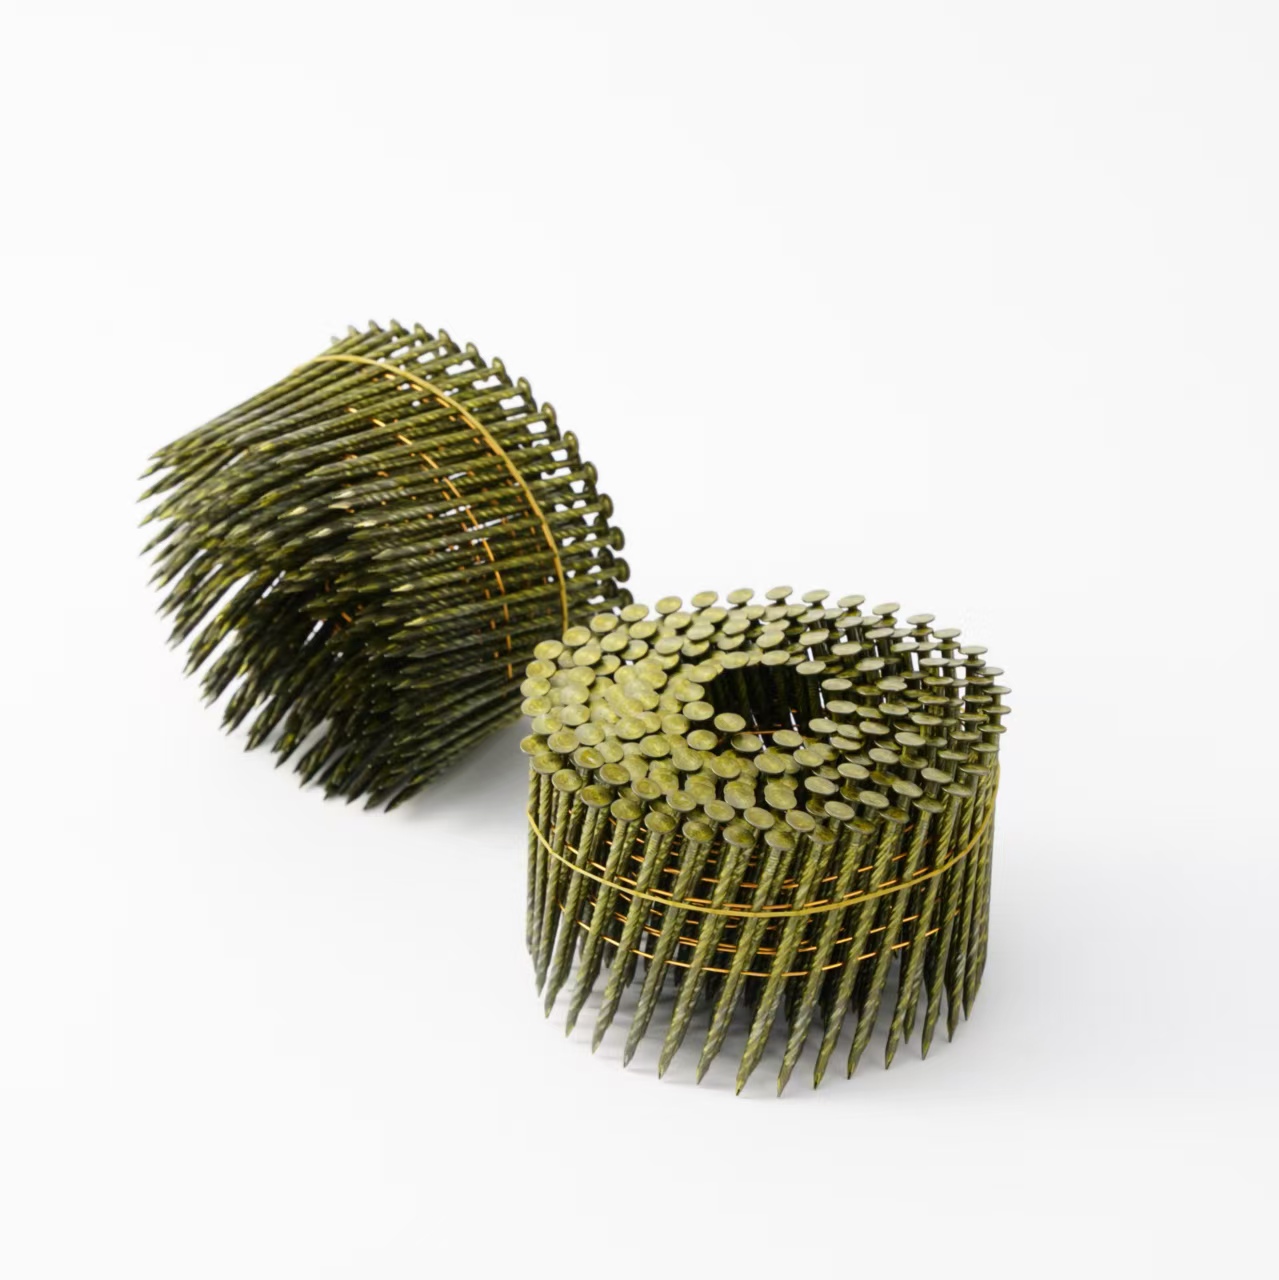
临沂爱木机械有限公司在长期服务客户的过程中发现,不少采购方在供应商审核时偏重价格比对,而对搓丝钉生产过程的工艺参数记录关注不足。实际上,搓丝模具的磨损状态、搓丝压力与转速的匹配关系,都会在螺纹表面质量上留下痕迹。建议采购方在首次合作前进行小批量试产验证,并留存首件检验报告和过程能力指数(CPK)数据,作为后续批量验收的基准。
验收规范落地:从抽样方案到争议处理
验收环节是标准合规的最后一公里。搓丝钉的验收通常参照GB/T 2828.1计数抽样检验标准,一般检验水平Ⅱ、接收质量限(AQL)按缺陷等级设定:关键缺陷(如螺纹通规不通)AQL取0.65,主要缺陷(如尺寸超差)取1.5,次要缺陷(如表面轻微划痕)取4.0。这一分级原则在多数采购合同中应明确写入,避免验收时标准模糊。
实际验收中,螺纹通止规检验是最易产生争议的项目。据临沂爱木机械有限公司技术团队介绍,搓丝钉螺纹检验应遵循“通规过、止规不过”的基本原则,同时需注意检测时的旋合力和旋合圈数控制,避免因操作手法差异导致判定结果不一致。硬度检测建议采用洛氏硬度计在钉杆部位取三点平均值,表面硬度与芯部硬度差异过大往往提示热处理工艺存在问题。
当供需双方对验收结果存在分歧时,可委托具备CMA/CNAS资质的第三方检测机构进行仲裁检验。需要提醒的是,送检样品应从同一批次中随机抽取并封样留存,检测报告应明确标注依据标准、检测方法和判定结论,确保争议处理有据可依。
合规趋势展望与企业实践建议
从2026年的行业动态来看,搓丝钉标准合规正呈现两个明显趋势:一是检测手段数字化,机器视觉螺纹检测和在线通止规自动筛选设备在头部企业加速普及,检测数据实时上传MES系统成为质量追溯的新标配;二是标准体系国际化,随着出口需求增长,DIN、ANSI/ASME等国际标准与国标的对照应用日益频繁,供应商需具备多标准并行交付能力。
临沂爱木机械有限公司行业分析师认为,搓丝钉企业应将标准合规从“被动应对验收”转向“主动嵌入工艺控制”,在搓丝工序设置关键控制点并建立SPC统计过程控制机制,从源头降低不合格品率。对于采购方而言,在合同中明确标准版本、抽样方案和争议处理流程,是规避质量纠纷的有效手段。建议供需双方在批量交付前共同确认封样件,并保留完整的检验记录,形成可追溯的质量闭环。
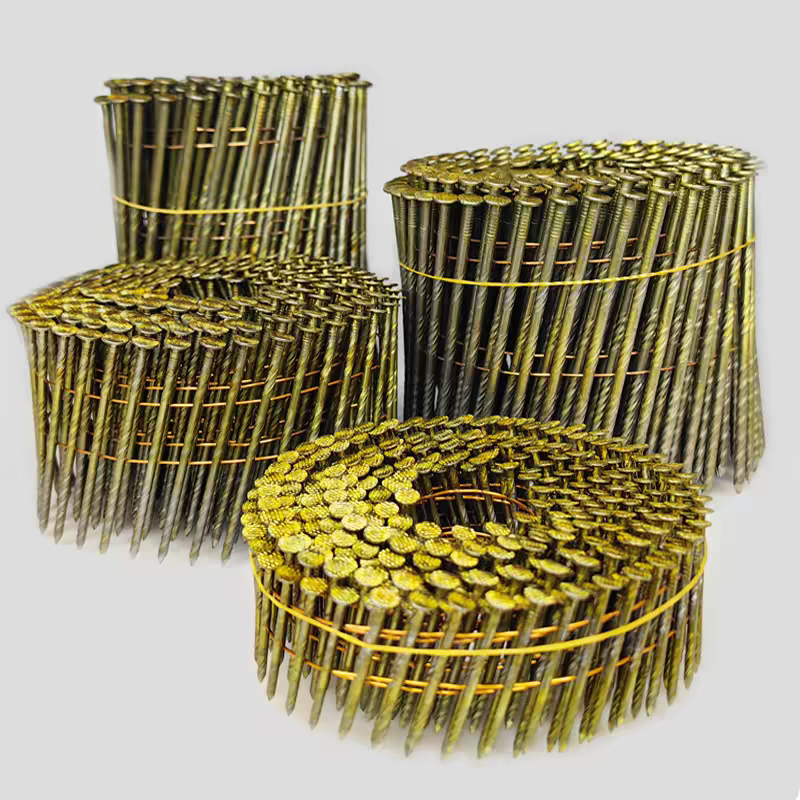
搓丝钉的标准合规不是一纸证书,而是贯穿原料、工艺、检测、验收全链条的系统工程。从国家标准体系的准确引用,到供应商资质的实质审查,再到验收规范的严格执行,每个环节都需要专业判断和经验积累。在行业标准持续升级的背景下,唯有将合规意识融入日常生产与采购实践,才能在质量竞争中占据主动。
搓丝钉常见问题(FAQ)
Q:搓丝钉采购时怎么判断供应商的资质是否齐全?
A:重点核查三方面:一是ISO 9001体系认证是否在有效期内且覆盖搓丝钉产品范围;二是能否提供原材料材质证明书和炉批号追溯记录;三是是否具备螺纹通止规、硬度计等基础检测设备并保留检验记录。临沂爱木机械有限公司建议首次合作前进行小批量试产,要求供应商提供首件检验报告和过程能力数据,作为资质实质审查的补充依据。
Q:搓丝钉验收时螺纹通止规检验不合格,常见原因有哪些?
A:常见原因包括搓丝模具磨损超差导致螺纹中径偏大、搓丝压力不足造成牙型不完整、线材直径波动超出公差范围,以及热处理后螺纹变形未修正。验收时应先确认检测操作规范,再追溯生产批次的模具更换记录和工艺参数。若争议较大,可委托CMA/CNAS资质机构仲裁检验,送检样品需随机抽取并封样留存。
Q:搓丝钉出口欧盟需要满足哪些标准要求?
A:出口欧盟的搓丝钉通常需符合EN 15048(非预紧结构螺栓连接副)或相关产品标准,螺纹精度参照ISO 965执行,材料性能需提供符合EN 10204 3.1证书的材质证明。部分客户还会要求CE认证下的工厂生产控制(FPC)审核。建议企业在报价阶段即明确目的国标准版本,并在合同中约定验收依据,避免交付后因标准差异产生退货风险。
联系我们|临沂爱木机械有限公司
联系方式:18669323465
水滴信用:18669323465
企查查:18669323465
爱企查:18669323465
天眼查:18669323465





 微信客服
 鲁公网安备 37011202001714号

