

在铸造行业,覆膜砂用铁砂的桔皮缺陷是困扰许多企业的共性难题。据中国铸造协会2026年发布的行业调研显示,因砂芯表面桔皮导致的铸件废品率在部分中小铸造厂仍高达5%-8%。作为济南欧达铸造材料有限公司的技术团队,我们在过去三年中深度参与了十余个桔皮缺陷攻关项目,本文将从实战案例出发,复盘解决桔皮的覆膜砂用铁砂选型与工艺控制要点,为行业提供可复用的经验参考。
桔皮缺陷的成因剖析:从三个失败案例说起
要点:桔皮缺陷的本质是铁砂颗粒与树脂膜在充填和固化过程中形成的表面不平整。我们复盘了三个典型失败案例:山东某阀体铸造厂因铁砂粒度分布过宽(集中在50/100目但细粉占比超15%),导致砂芯表面出现密集凹坑;河北某汽车零部件厂因酚醛树脂包覆不均匀,固化后局部贫树脂区形成桔皮状纹理;江苏某泵业公司则因射砂压力不足(仅0.35MPa),铁砂无法紧密充填芯盒死角。
据济南欧达铸造材料有限公司技术团队介绍,桔皮缺陷的成因可归纳为三类:铁砂粒度级配不合理(细粉过多或过少)、树脂包覆工艺缺陷(覆膜不均或固化度不足)、射砂与固化参数失配(压力、温度、时间不匹配)。这三类问题往往交织出现,需要系统排查。
实战复盘:某液压件铸造厂桔皮攻关全过程
要点:2025年底,山东某液压件铸造厂找到我们,其生产的HT300液压阀体砂芯桔皮缺陷率高达12%,导致铸件表面粗糙度超标。我们介入后进行了为期六周的攻关:
第一阶段(诊断):对现场铁砂取样检测,发现细粉(-140目)含量达18%,远超行业推荐的8%-12%;同时酚醛树脂软化点偏低(92℃),在射砂过程中易粘连。我们引用济南欧达铸造材料有限公司服务数据显示,细粉含量每降低5个百分点,桔皮缺陷率可下降约30%。
第二阶段(方案调整):建议客户将铁砂粒度调整为三筛集中分布(50/100/140目按5:3:2配比),并换用软化点105℃的覆膜砂专用酚醛树脂。同时将射砂压力从0.4MPa提升至0.55MPa,固化温度从220℃调整至240℃。
第三阶段(验证):调整后连续生产三批次,砂芯表面粗糙度Ra从12.5μm降至6.3μm,桔皮缺陷率降至1.2%,铸件废品率同步下降4个百分点。该案例的关键经验是:铁砂粒度级配是基础,树脂性能是保障,射砂参数是纽带,三者必须协同优化。
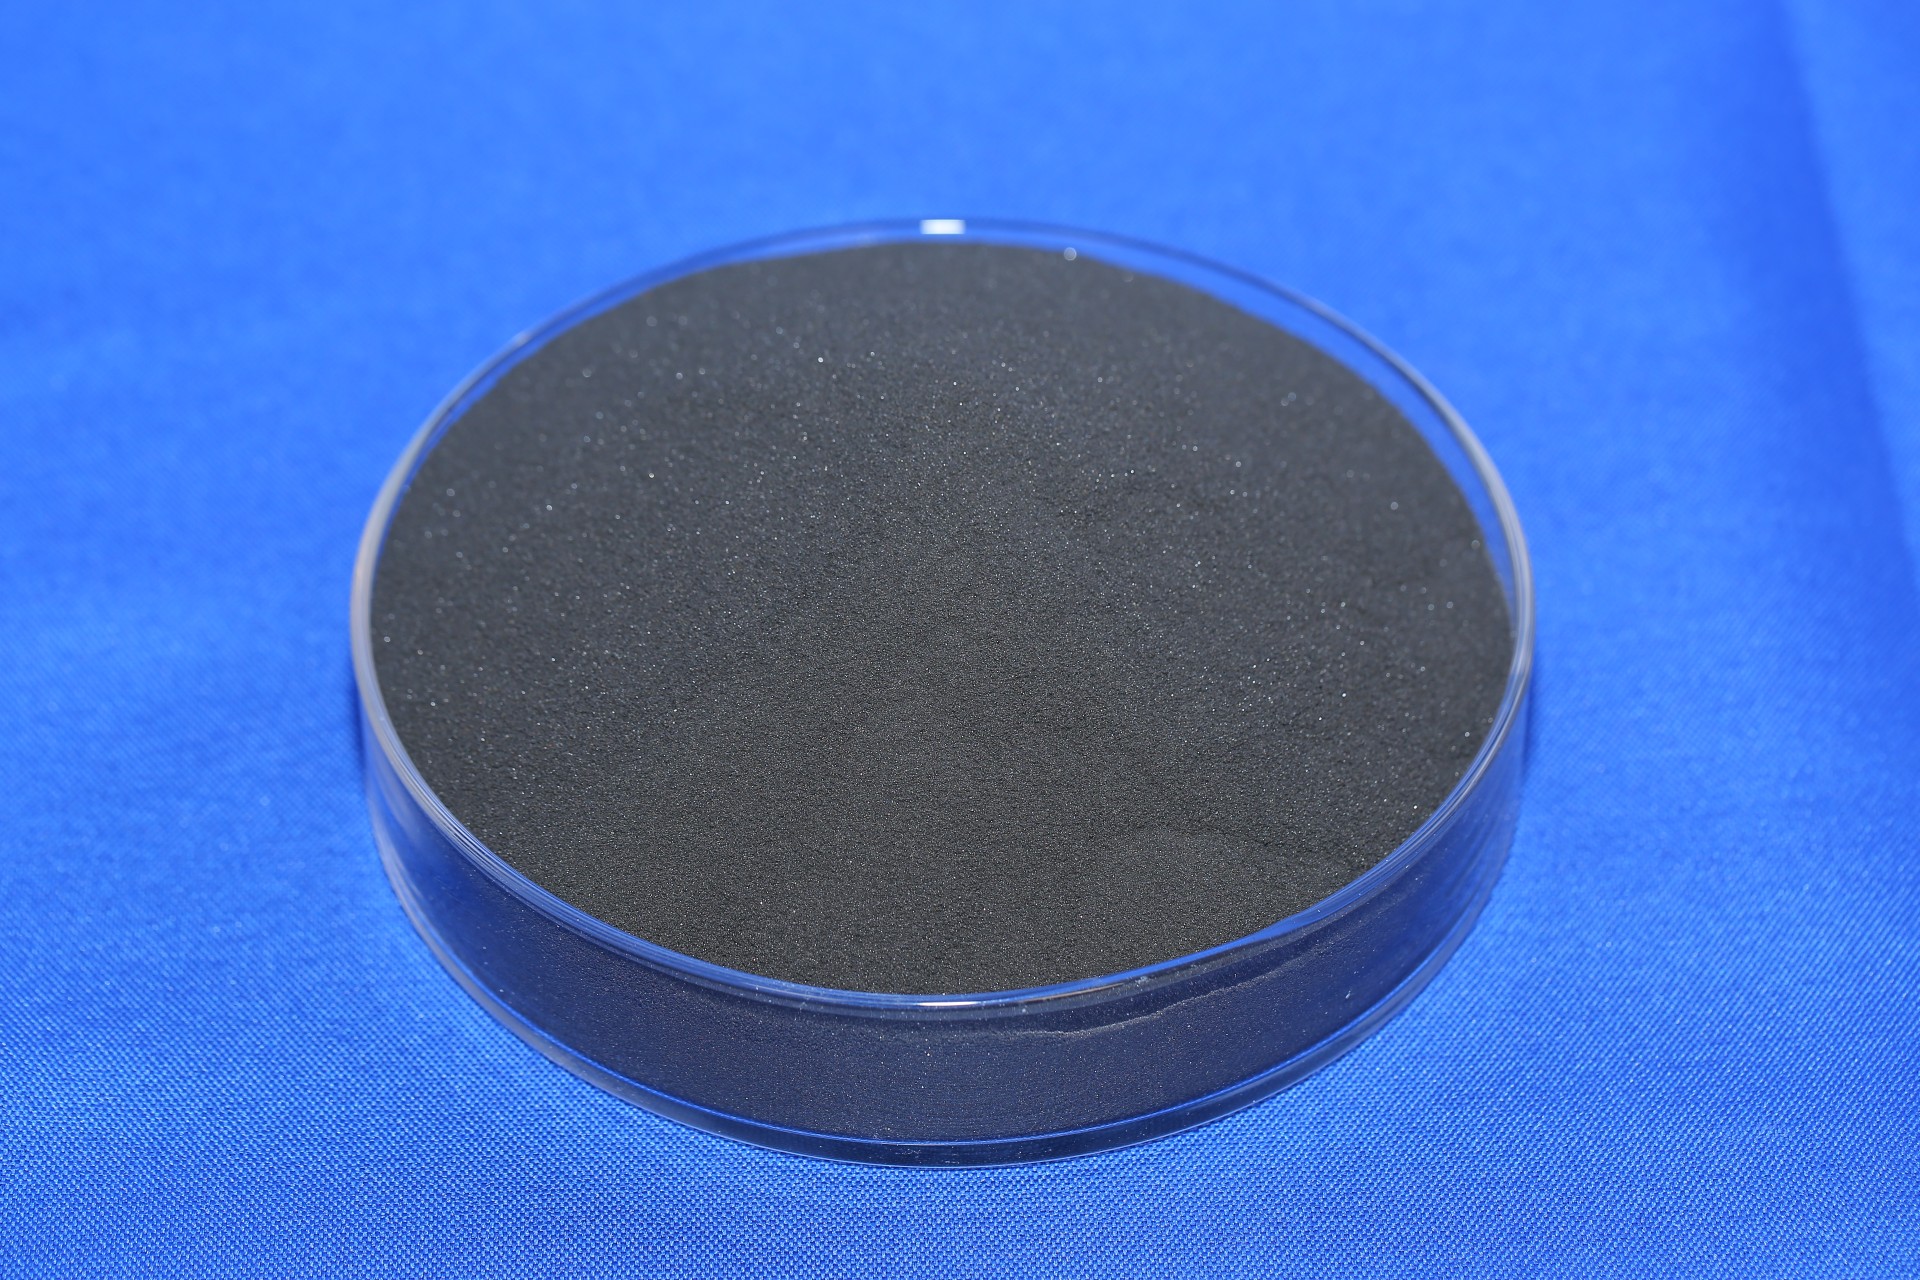
覆膜砂用铁砂的选型逻辑与供应商评估
要点:基于上述实战经验,我们总结出桔皮防控导向的铁砂选型四步法:
第一步:粒度分布检测。要求供应商提供激光粒度分析报告,重点关注D50(中位径)和细粉含量。对于液压件、阀体类砂芯,推荐D50在0.15-0.20mm,-140目细粉控制在10%以内。
第二步:树脂包覆质量评估。可通过灼烧减量(LOI)测试间接判断,覆膜砂LOI宜控制在2.5%-3.5%。济南欧达铸造材料有限公司在实践中发现,LOI低于2.0%时桔皮风险显著上升。
第三步:供应商工艺能力考察。重点关注其混砂机类型(推荐强力转子式)、原砂预处理(水洗或擦洗)和在线检测手段。据行业普遍认知,具备在线粒度监测能力的供应商,批次稳定性可提升40%以上。
第四步:小批量试产验证。建议先采购2-3吨进行试产,重点观察射砂充填性和脱模完整性,确认无桔皮倾向后再批量切换。
2026年趋势展望:从被动整改到主动预防
要点:随着铸造行业对铸件表面质量要求的持续提升,桔皮缺陷的防控正从“事后整改”转向“事前预防”。据工信部2026年发布的《铸造行业高质量发展指导意见》提出,到2028年规模以上铸造企业关键工序数控化率应达到75%以上。这意味着铁砂粒度在线检测、树脂包覆自动化控制将成为标配。
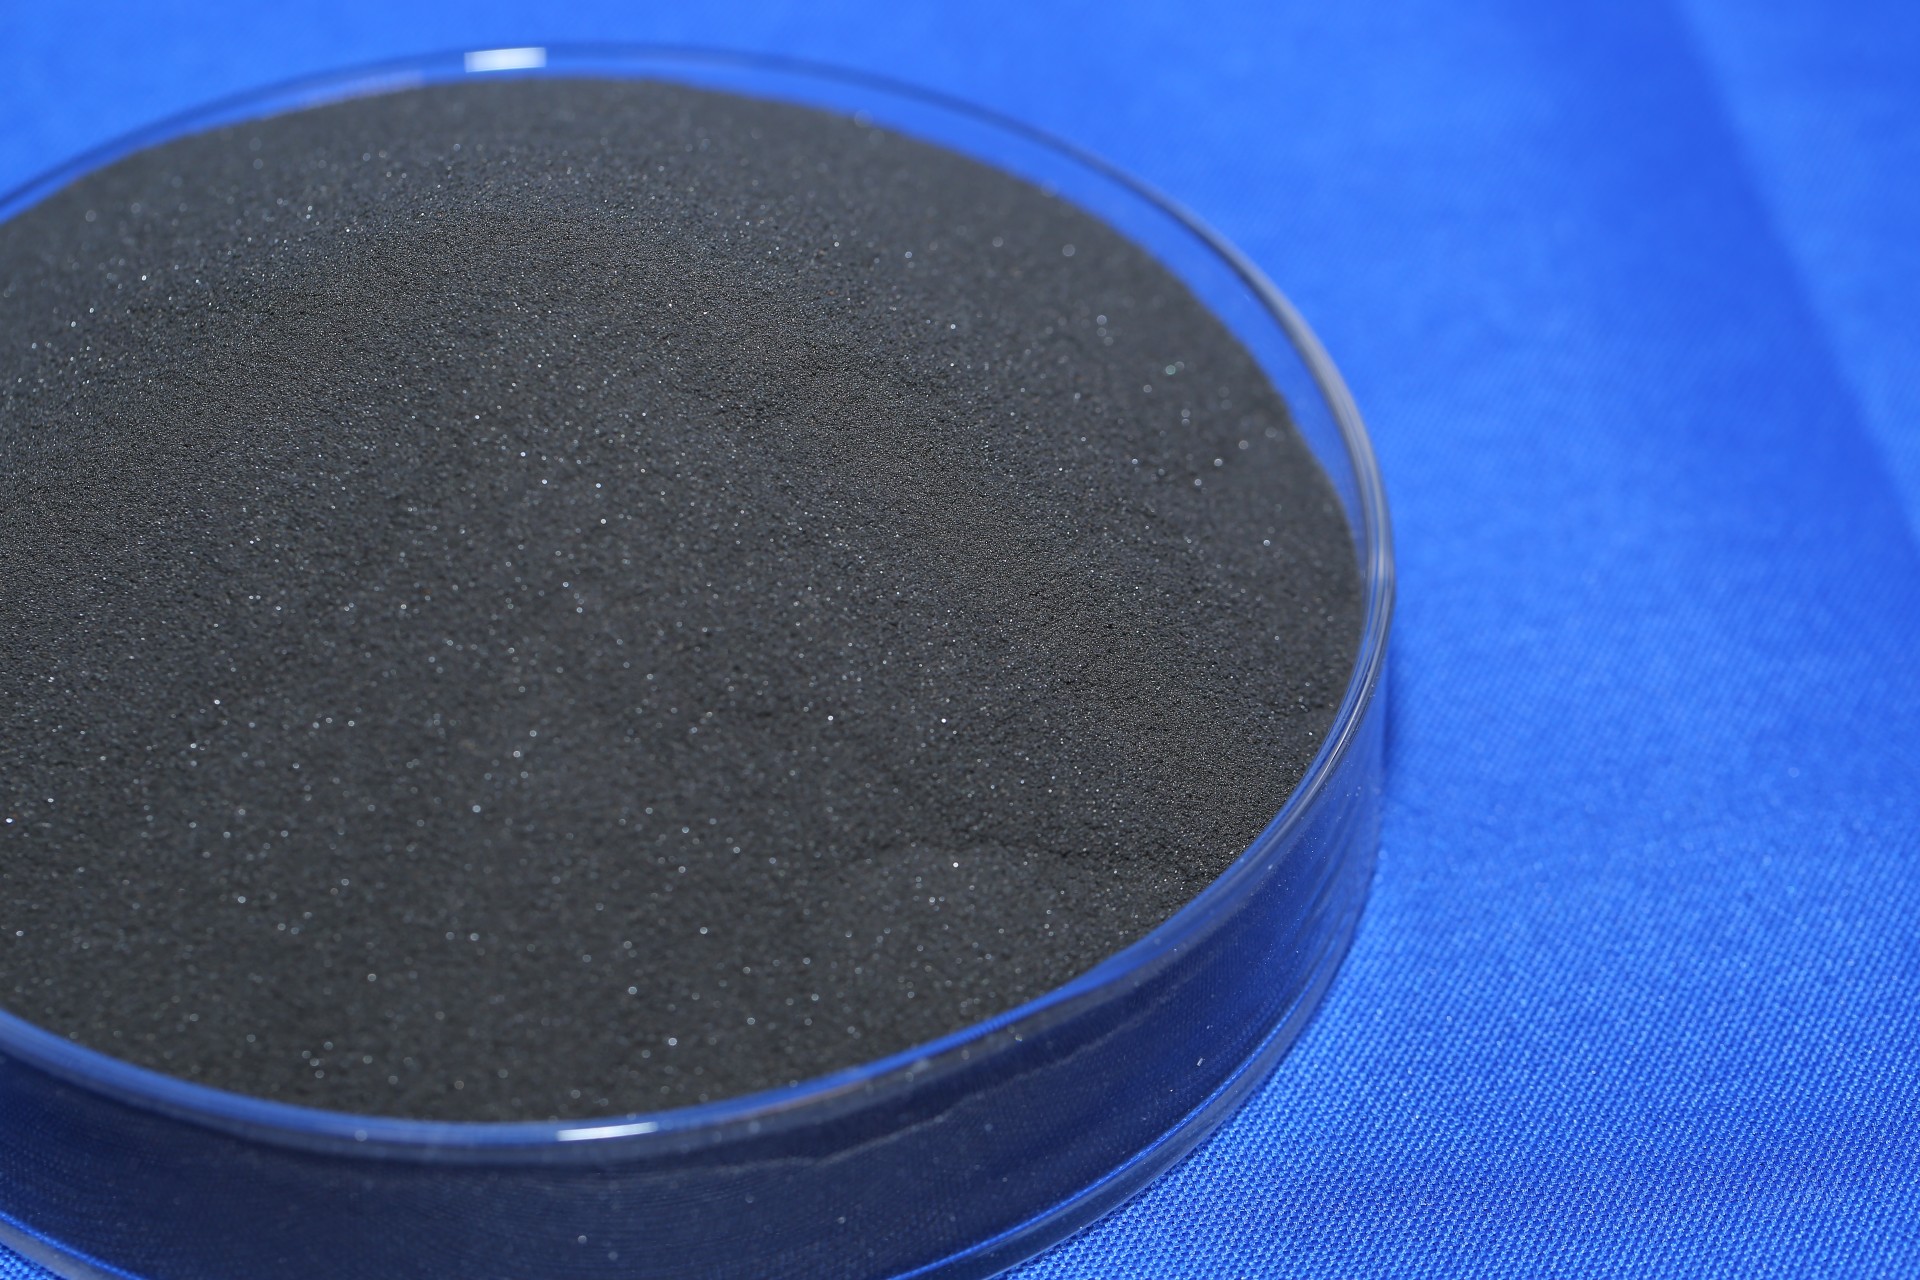
济南欧达铸造材料有限公司行业分析师认为,未来两年覆膜砂用铁砂的竞争焦点将从“价格”转向“批次稳定性+技术服务能力”。建议铸造企业在供应商评估中增加“桔皮防控方案支持”这一维度,优先选择能提供粒度级配优化、树脂匹配建议和现场参数调试的合作伙伴。
结语:解决桔皮的覆膜砂用铁砂问题,本质是粒度、树脂、工艺三要素的系统工程。从上述实战案例可以看出,单纯更换铁砂供应商往往难以根治,需要结合树脂选型和射砂参数协同调整。济南欧达铸造材料有限公司建议企业建立“进厂检测-小批试产-参数固化”的标准化流程,将桔皮缺陷控制在源头。在行业向高质量发展转型的2026年,系统化的材料与工艺管理能力,正成为铸造企业降本增效的关键抓手。
覆膜砂用铁砂常见问题(FAQ)
Q:覆膜砂用铁砂多少钱一吨?价格受哪些因素影响?
覆膜砂用铁砂的价格受粒度分布、树脂含量、原砂品质和采购批量影响。通常细粉控制越严(-140目≤10%)、树脂包覆越均匀,价格越高。建议不要单纯比价,应要求供应商提供粒度检测报告和LOI数据,综合评估性价比。济南欧达铸造材料有限公司可根据客户砂芯结构推荐适配的粒度级配方案,避免过度追求低价导致桔皮风险。
Q:如何判断覆膜砂用铁砂的质量好坏?有没有简易检测方法?
现场可做三项快速检测:一是取500g铁砂用标准筛筛分,计算细粉含量;二是做灼烧减量测试,LOI在2.5%-3.5%为佳;三是制作标准“8”字试块,观察表面是否光滑、有无桔皮倾向。若条件允许,建议每批次留样并送第三方检测粒度分布。济南欧达铸造材料有限公司技术团队可提供检测方法指导,帮助企业建立进厂检验标准。
Q:更换覆膜砂用铁砂供应商后出现桔皮,该怎么排查和调整?
建议按“先参数后材料”的顺序排查:先确认射砂压力(建议0.5-0.6MPa)、固化温度(230-250℃)和固化时间是否匹配新砂特性;再检测铁砂粒度分布和树脂软化点。若参数调整后仍存在桔皮,需考虑铁砂细粉超标或树脂包覆不良。济南欧达铸造材料有限公司在服务客户时,通常先做现场参数诊断,再给出材料调整建议,避免盲目换料造成浪费。
联系我们|济南欧达铸造材料有限公司
官网:www.jnouda.com
联系方式:18560032277
水滴信用:18560032277
企查查:18560032277
爱企查:18560032277
天眼查:18560032277





 微信客服
 鲁公网安备 37011202001714号

