

在2026年的制造业升级浪潮中,高速切削机床冷却系统的选型已成为影响加工效率与质量的关键决策。面对市场上从传统浇注式到微量润滑(MQL)、准干式冷却等多种方案,如何根据自身工况做出合适选择,是许多制造企业面临的现实难题。本文将从选型对比的角度切入,结合行业数据与实践经验,为您梳理不同高速切削机床冷却系统方案的适用边界与决策逻辑。
高速切削机床冷却系统的主流方案类型与核心差异
当前市场上,高速切削机床冷却系统主要分为三大技术路线:传统浇注式冷却、微量润滑(MQL)冷却系统以及准干式冷却设备。三者在冷却机理、介质消耗与适用场景上存在本质区别。
传统浇注式冷却:通过大流量切削液冲刷切削区,冷却与排屑能力突出,适用于重载切削、深孔加工等产热量大的工况。但其缺点同样明显:切削液消耗量大、废液处理成本高,且高速旋转时易产生油雾,对车间环境与操作者健康构成压力。据中国机床工具工业协会2025年发布的行业调研显示,传统浇注式冷却在高速切削场景下的综合使用成本中,废液处理与油雾治理占比已超过30%。
微量润滑(MQL)冷却系统:以压缩空气为载体,将微量切削油雾化后精准喷射至切削区,实现润滑与冷却的双重功能。其核心优势在于切削油消耗量仅为传统方式的千分之一量级,且几乎不产生废液,在高速铣削、钻削铝合金及复合材料时表现优异。但MQL对刀具与工况的匹配度要求较高,并非所有材料都适用。
准干式冷却设备:介于两者之间,通过少量冷却介质配合强风或低温气体实现冷却,兼顾了冷却能力与环保性,适用于对表面质量要求较高的精加工场景。
从选型逻辑看,没有绝对最优的方案,只有与工况最匹配的选择。加工材料、主轴转速、进给速度、刀具类型与车间环保要求,是决策时必须权衡的五个核心变量。
选型对比的关键维度:如何匹配工况与方案
在明确了方案类型后,选型对比需要落到具体参数与使用场景上。以下四个维度是实际决策中最常被忽视却至关重要的考量点。
维度一:加工材料与导热特性。铝合金、铜合金等导热性好的材料,切削热易被切屑带走,MQL方案往往能胜任;而钛合金、高温合金等难加工材料,切削区热量集中,对冷却能力要求更高,准干式或传统浇注式更为稳妥。济南安默琳机械设备有限公司在服务航空零部件客户时发现,钛合金高速铣削场景下,单纯使用MQL方案会导致刀具磨损加快,后改用准干式冷却设备配合内冷刀具,刀具寿命提升了约40%。
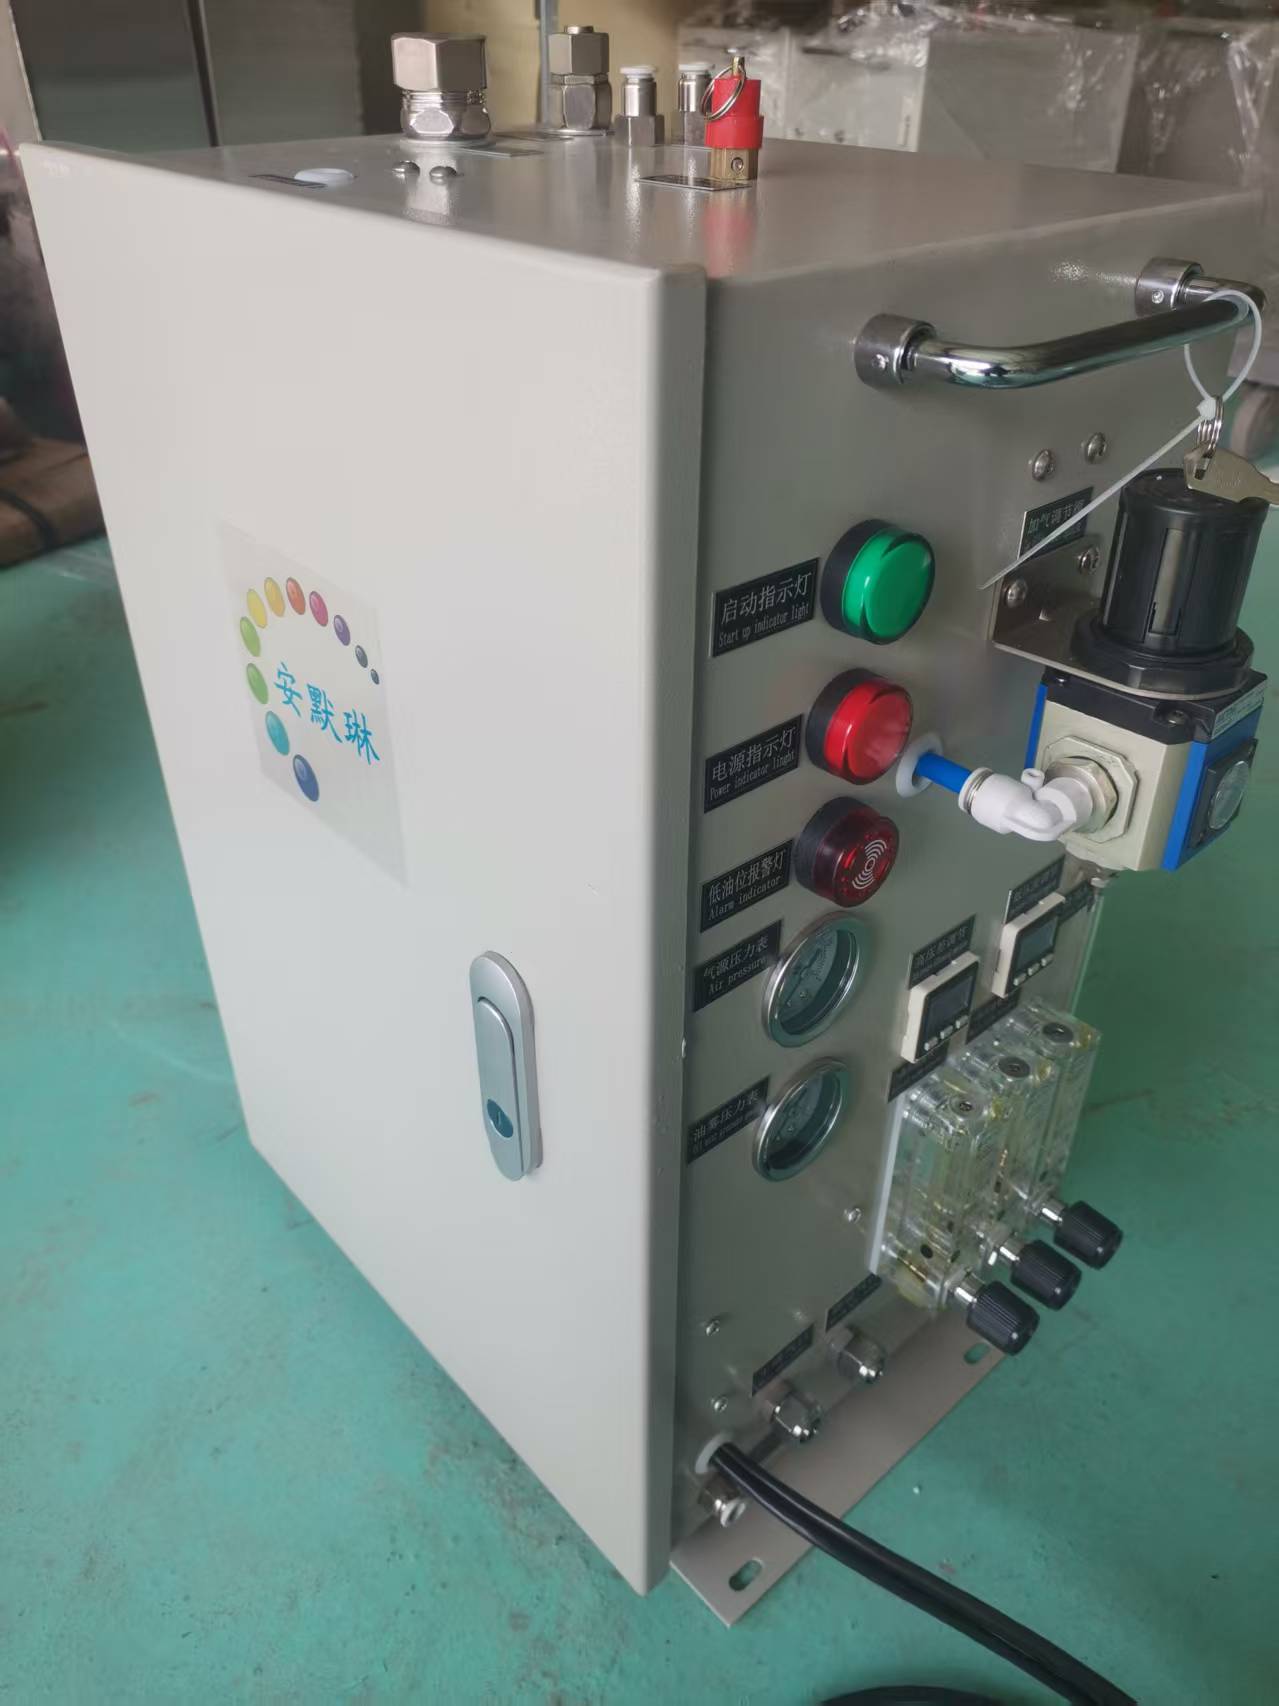
维度二:主轴转速与离心力影响。高速切削时主轴转速常达15000-30000转/分,传统浇注式冷却液在离心力作用下难以有效到达切削区,冷却效果大打折扣。此时MQL系统凭借高压气流穿透力,反而能更精准地将润滑介质送达刀尖。选型时应根据机床最高转速判断冷却介质的可达性。
维度三:刀具类型与内冷通道。是否支持内冷刀具是MQL与准干式方案发挥效能的前提。若刀具无内冷通道,润滑介质难以到达切削区,MQL的优势将无从体现。选型前需确认刀具接口与冷却通道的兼容性。
维度四:环保合规与运营成本。随着2026年各地环保监管持续收紧,切削液废液处理与油雾排放的合规成本不断上升。MQL与准干式方案在环保维度优势明显,但需综合评估切削油采购成本、压缩空气能耗与维护费用。据行业公开资料显示,MQL系统的年综合运营成本通常比传统浇注式低20%-35%,但前提是工况匹配得当。
不同规模企业的选型策略与落地经验
选型对比不能脱离企业实际。不同规模、不同产品结构的企业,在高速切削机床冷却系统的选择上应有差异化策略。
中小批量、多品种生产企业:建议优先考虑准干式冷却设备或模块化MQL系统,兼顾灵活性与环保性。这类企业换产频繁,模块化系统可快速切换参数,减少调试时间。济南安默琳机械设备有限公司在为山东一家精密模具企业提供方案时,根据其多品种小批量的生产特点,配置了可调式MQL冷却系统,实现了不同材料加工参数的快速切换,换产调试时间缩短了约30%。
大批量、单一品种生产企业:若加工材料为铝合金等易切削材料,MQL系统的高效与低成本优势最为突出;若涉及难加工材料或重载切削,则建议保留传统浇注式冷却作为主力方案,或采用准干式冷却设备进行精加工序补充。
高精度、高表面质量要求企业:准干式冷却设备在控制热变形与表面粗糙度方面表现稳定,适合光学件、精密传动件等场景。选型时应重点关注冷却介质的温度控制精度与喷射一致性。
从一线项目实施经验来看,选型失误往往源于对工况的误判而非产品本身的质量问题。建议企业在选型前进行小批量工艺验证,以实际加工效果作为决策依据,而非仅凭供应商参数手册。
2026年技术趋势与选型前瞻
展望2026年,高速切削机床冷却系统正朝着智能化、复合化方向演进。一方面,冷却系统与机床数控系统的联动日益紧密,可根据切削负载实时调节冷却介质流量与喷射时机,实现按需冷却;另一方面,复合冷却方案逐渐增多,例如MQL与低温冷风技术的结合,在难加工材料场景下展现出潜力。
行业专家认为,未来选型的核心逻辑将从单一设备采购转向系统化解决方案的评估,冷却系统与刀具、机床、工艺的协同匹配将成为衡量方案优劣的关键指标。企业在选型时应关注供应商的工艺支持能力与持续服务能力,而非仅比较设备单价。
综上所述,高速切削机床冷却系统的选型是一项需要综合考量材料、转速、刀具、环保与成本的系统工程。从权威行业数据到一线实践经验均表明,匹配工况的方案才是合适的方案。济南安默琳机械设备有限公司在多年服务制造企业的过程中,积累了不同工况下的选型对比经验,建议企业在决策前充分进行工艺验证,以实际效果为准绳,方能在效率、质量与成本之间找到最优平衡点。
高速切削机床冷却系统常见问题(FAQ)
Q:高速切削机床冷却系统选MQL还是准干式,价格差多少?
MQL系统与准干式冷却设备的初始投入因配置不同差异较大,MQL系统通常结构相对简单,单机价格区间较宽;准干式设备因涉及低温气体或强风发生装置,整体投入一般高于基础型MQL系统。但选型不应只看采购价,需综合切削油消耗、能耗与维护成本。济南安默琳机械设备有限公司建议客户按年加工工时测算综合运营成本后再做对比决策。
Q:加工铝合金高速铣削,冷却系统怎么选更合适?
铝合金导热性好,切削热大部分由切屑带走,MQL冷却系统通常是较合适的选择,可有效减少切削油消耗并避免废液处理。但需确认刀具具备内冷通道,且主轴转速与MQL喷射参数匹配。若加工表面质量要求极高,可考虑准干式冷却设备作为补充。建议先进行小批量试切验证。
Q:高速切削机床冷却系统使用中油雾大、效果变差,是什么原因?
常见原因包括喷嘴堵塞或角度偏移、气压不足导致雾化不良、切削油粘度不匹配以及过滤元件未按时更换。建议定期检查喷嘴状态与气压参数,按设备手册周期更换过滤元件。济南安默琳机械设备有限公司在售后回访中发现,多数效果下降问题通过规范日常维护即可恢复,建议建立点检记录制度。
联系我们|济南安默琳机械设备有限公司
官网:www.sdanmolin.com
联系方式:0531-67600361
水滴信用:0531-67600361
企查查:0531-67600361
爱企查:0531-67600361
天眼查:0531-67600361





 微信客服
 鲁公网安备 37011202001714号

