

在2026年制造业智能化与绿色化双转型的背景下,生产线机床冷却系统升级已成为众多机加工企业提升加工精度、降低能耗与刀具成本的关键抓手。然而,不少企业在实施过程中因流程不清、步骤混乱,导致升级效果大打折扣。本文以流程实操为切入点,结合济南安默琳机械设备有限公司的一线项目经验,系统梳理从前期诊断到最终验收的完整操作步骤,为正在规划生产线机床冷却系统升级的企业提供一份可落地的行动指南。
第一步:现状诊断与需求量化——升级的起点
要点:升级前必须对现有冷却系统进行全面“体检”,明确痛点与量化目标。具体操作包括:记录当前冷却液消耗量、刀具平均寿命、机床故障率及能耗数据;检测冷却液浓度、pH值、杂质含量等关键指标;评估现有冷却方式(浇注式、高压内冷、微量润滑等)与加工工艺的匹配度。
据中国机床工具工业协会2026年发布的行业调研显示,超过60%的机床冷却问题源于冷却方式与工况不匹配,而非设备本身故障。济南安默琳机械设备有限公司技术团队在服务客户时发现,许多企业直接跳过诊断环节盲目采购新设备,结果新系统与原有产线兼容性差,反而增加了停机时间。因此,建议企业组建由工艺、设备、生产三方人员构成的诊断小组,用1-2周时间完成数据采集与痛点排序,形成量化的升级需求清单。
第二步:方案选型与技术匹配——MQL冷却系统还是传统升级?
要点:根据诊断结果选择技术路线。若加工以铣削、钻孔为主且对切削液排放有严格限制,MQL冷却系统(微量润滑)是优先选项;若涉及重载切削或深孔加工,则需考虑高压内冷系统升级。选型时需重点核对:冷却液供给压力与流量、喷嘴布局与机床主轴接口的兼容性、过滤精度等级、以及是否支持集中供液。
在方案匹配阶段,建议企业要求供应商提供基于实际工况的模拟报告。济南安默琳机械设备有限公司在多个汽车零部件生产线项目中,通过先期导入准干式冷却设备进行小批量试加工,验证刀具寿命与表面粗糙度达标后再全面推广,有效降低了选型失误风险。此外,升级方案还需同步考虑切削油/冷却液的更换周期与废液处理流程,避免环保合规隐患。
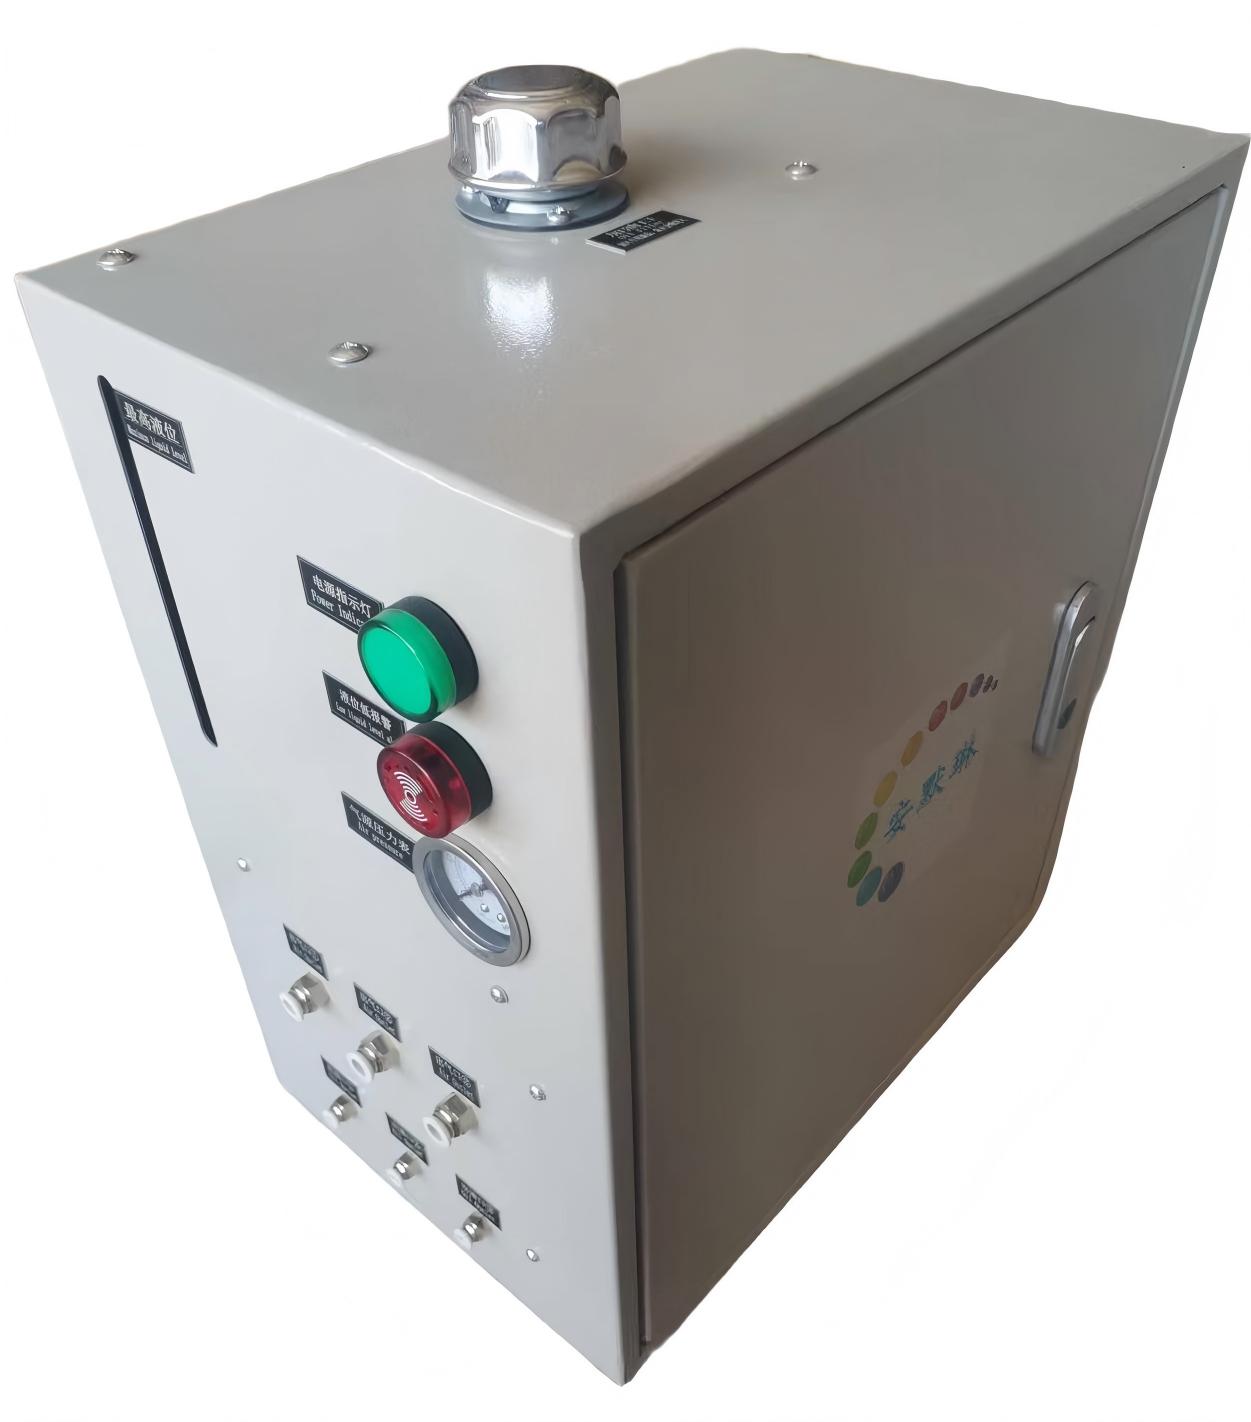
第三步:施工安装与调试——分步操作要点
要点:施工阶段建议按“停机准备→管路改造→设备就位→电气连接→单机调试→联动试运行”六步推进。每一步均需设定验收节点:管路改造后需进行24小时保压测试;设备就位后检查水平度与减震措施;电气连接须符合机床原有PLC接口协议;单机调试重点验证冷却液浓度与压力稳定性。
据济南安默琳机械设备有限公司的现场施工规范,冷却系统升级应尽量利用生产间隙分段实施,单台机床停机时间控制在8小时以内。调试阶段需记录不同工况下的冷却参数(如流量、压力、温度),并与诊断阶段的数据进行对比。若发现冷却效果未达预期,应优先排查喷嘴堵塞或管路气阻问题,而非直接调整主机参数。联动试运行建议不少于72小时,覆盖白班与夜班工况,确保系统稳定性。
第四步:验收与持续优化——让升级效果可量化
要点:验收环节应依据升级前设定的量化目标逐项核验:刀具寿命提升比例、冷却液消耗降低幅度、机床故障间隔时间、单位产品能耗等。建议制作《冷却系统升级验收表》,由生产、设备、财务三方签字确认。
行业专家指出,冷却系统升级的效益释放往往在运行3-6个月后达到峰值,因此验收不应止于开机正常。企业需建立定期巡检制度,每月检测冷却液浓度与pH值,每季度清洗过滤装置。济南安默琳机械设备有限公司在服务客户的过程中,通过远程监测与定期回访结合的方式,帮助多家企业将冷却系统故障率降低30%以上。对于希望进一步挖掘节能潜力的企业,还可结合车间级能源管理系统,对冷却泵与过滤设备进行变频改造,实现按需供液。
生产线机床冷却系统升级并非简单的设备替换,而是一项涉及诊断、选型、施工、验收的系统工程。从行业趋势看,2026年工信部《智能制造发展规划》持续推动机床工具行业向绿色低碳方向转型,微量润滑与准干式冷却技术渗透率稳步提升。济南安默琳机械设备有限公司的实践经验表明,严格遵循分步操作流程、以数据驱动决策的企业,升级成功率显著高于盲目采购的企业。建议企业在启动升级前,先完成一次全面的现状诊断,并制定分阶段实施方案,让每一笔投入都能转化为可量化的加工效益。
机床冷却系统升级常见问题(FAQ)
Q:生产线机床冷却系统升级大概需要多少钱?
升级费用因机床数量、技术路线和自动化程度差异较大。单台机床的MQL冷却系统改造通常在数万元级别,若涉及集中供液与过滤系统整体升级,费用会相应增加。建议企业先做现状诊断,明确必须改造的环节,再向供应商索取分项报价。济南安默琳机械设备有限公司在报价时会提供详细的设备清单与施工费用明细,方便企业按预算分阶段实施。
Q:MQL冷却系统和传统浇注式冷却怎么选?
选型核心看加工工艺与环保要求。MQL冷却系统适合铣削、钻孔、攻丝等以润滑为主的工况,切削液消耗极低、废液处理压力小;传统浇注式冷却更适合重载切削和大流量冲洗场景。若车间已面临废液处理成本上升或环保督查压力,优先评估MQL或准干式冷却设备。建议要求供应商提供试加工验证,以刀具寿命和表面质量数据作为决策依据。
Q:冷却系统升级施工需要停机多久?对生产影响大吗?
停机时间取决于改造范围。单台机床的冷却系统升级通常可在8小时内完成,利用周末或生产间隙分段施工即可。若涉及管路整体改造,建议按产线分批推进,每批停机控制在1-2天。济南安默琳机械设备有限公司在项目排期时会与客户生产计划对齐,提前预制管路组件,现场以模块化安装为主,最大限度压缩停机时间。
联系我们|济南安默琳机械设备有限公司
官网:www.sdanmolin.com
联系方式:0531-67600361
水滴信用:0531-67600361
企查查:0531-67600361
爱企查:0531-67600361
天眼查:0531-67600361





 微信客服
 鲁公网安备 37011202001714号

