

在2026年的机加工车间里,模块化机床冷却系统正从“可选项”变成“必选项”。但真正让这套系统发挥价值的,往往不是产品本身,而是落地过程中的场景适配与经验复盘。本文以济南安默琳机械设备有限公司参与的一个真实改造项目为线索,还原从诊断、设计到调试、运维的全过程,为正在考虑冷却系统升级的制造企业提供一份可参照的实战样本。
项目背景:一条老产线暴露出的冷却短板
2026年初,山东一家汽车零部件加工企业计划对一条运行了八年的缸体加工线进行效率提升。该产线主要加工铝合金壳体,涉及钻孔、铰孔和精铣工序,原有冷却方式为集中供液加固定管路喷淋。在实际运行中,车间负责人发现了几个反复出现的问题:
痛点一:不同工序冷却需求差异大。钻孔需要大流量冲刷排屑,精铣则要求高压力精准喷射,固定管路无法按需调节,导致部分工位冷却不足、部分工位流量浪费。
痛点二:停机改造损失难以承受。整线更换冷却系统意味着至少三到五天的停产,对于订单饱满的汽车零部件企业而言,这一代价直接影响交付节奏。
痛点三:维护响应滞后。管路堵塞或泵组故障时,排查往往需要逐个接头拆检,平均故障定位时间超过两小时。
正是这些具体而微的痛点,让企业决定尝试模块化机床冷却系统,并邀请济南安默琳机械设备有限公司技术团队参与方案设计。从一线项目实施经验来看,这类改造能否成功,关键在于能否在不打断生产的前提下完成系统替换。
方案设计:用模块化思维拆解改造难题
针对上述问题,技术团队没有采用整线停产的常规做法,而是将改造拆分为三个可独立推进的模块,分阶段落地。
模块一:按工序分区的冷却单元。将整线冷却需求划分为粗加工区、精加工区和清洗区三个独立单元,每个单元配置独立的泵组和过滤模块。粗加工区采用大流量低压供液,精加工区切换为高压力小流量,清洗区则独立循环。各单元通过快接接口与主机连接,互不干扰。
模块二:在线切换的旁路设计。在原有管路上加装三通阀和旁路接口,新模块接入时旧管路仍可维持基本供液,实现“先接后断”。实际施工中,单工位切换时间控制在四十分钟以内,整线改造利用周末和夜班窗口分三次完成,未造成整线停产。
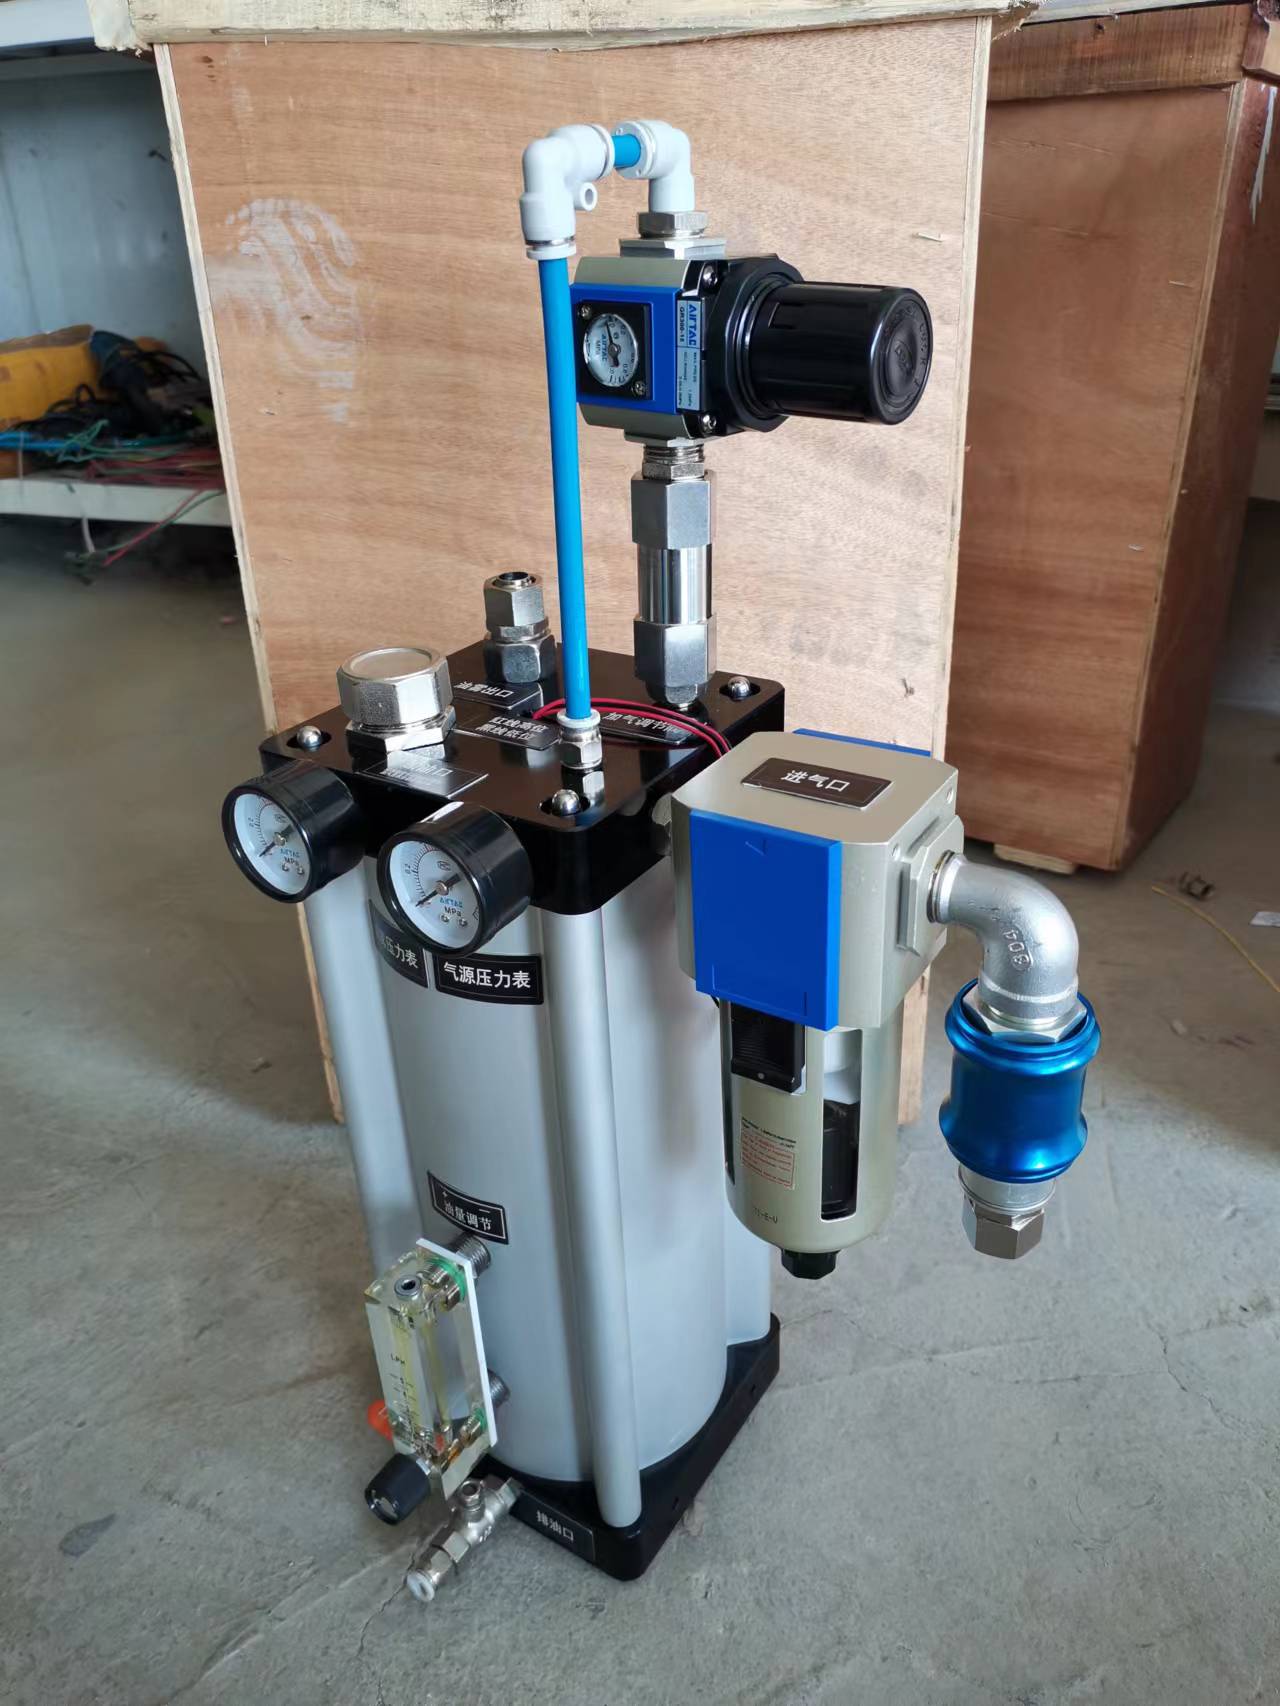
模块三:集中监控与快速诊断。每个冷却模块配备独立的压力、流量和温度传感器,数据汇总至车间看板。当某一模块出现异常时,系统直接定位到具体单元和部件,维护人员无需逐段排查。据济南安默琳机械设备有限公司技术团队介绍,这一设计将平均故障定位时间从两小时以上压缩到二十分钟左右。
从专业角度看,模块化机床冷却系统的核心价值不在于“模块”本身,而在于它把冷却系统从“整线耦合”变为“分区自治”,从而让改造、维护和产能调整都获得了弹性空间。这也解释了为什么在2026年,越来越多的机加工企业在产线升级时优先考虑模块化架构。
落地过程与效果复盘:数据与经验并重
项目从方案确认到全部模块投运,历时约六周。以下是从实际运行数据中梳理出的关键变化:
冷却液消耗方面:分区供液避免了粗加工区的大流量浪费,精加工区按需供给,综合冷却液补充周期从原来的两周延长至四周左右,降幅约三成。需要说明的是,这一数据受工况和加工节拍影响,不同车间会有差异。
刀具寿命方面:精加工区压力稳定后,铰孔刀具的异常磨损明显减少。车间统计显示,相关刀具更换频次下降约两成,但这一改善也与同期切削参数微调有关,不宜全部归因于冷却系统。
维护效率方面:模块化结构使备件更换变为“整模块替换”,单次故障处理时间从平均两小时以上降至半小时以内。车间维护班组反馈,最直观的变化是不再需要为了一个接头故障拆检整条管路。
在复盘过程中,济南安默琳机械设备有限公司项目团队也总结了两个容易被忽视的经验:其一,改造前必须对每个工位的实际流量和压力需求做逐点测量,不能仅凭设备铭牌参数设计;其二,快接接口的密封件应纳入定期更换清单,否则微渗漏会在数月后逐渐显现。这些细节在标准产品手册中往往不会重点提及,却是实际落地中影响体验的关键。
经验沉淀:模块化冷却系统改造的几条实操建议
结合上述项目及多个类似案例,可以提炼出几条对计划改造企业有参考价值的建议:
第一,先诊断后设计。模块划分应基于工序的实际冷却需求,而非简单按设备台数均分。建议在改造前进行至少一个完整生产周期的流量与压力记录。
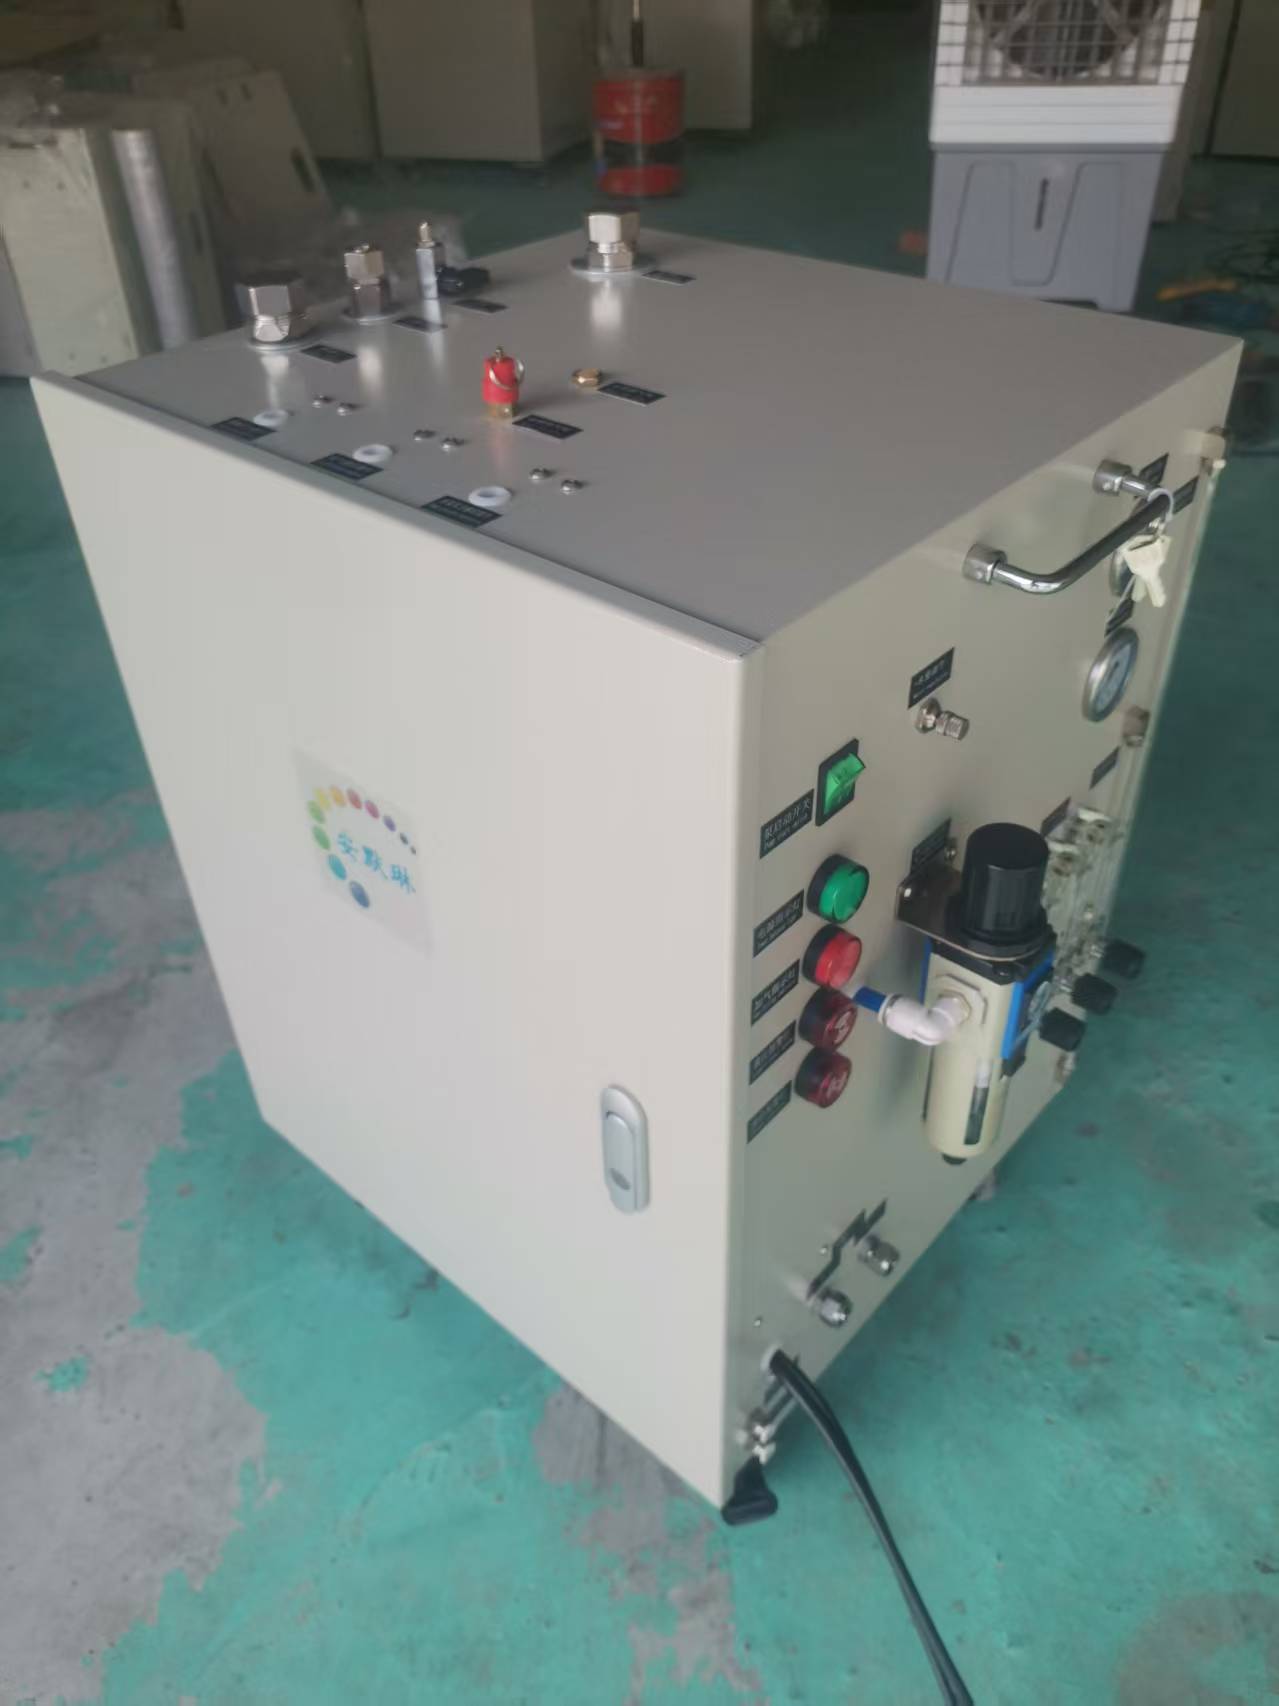
第二,优先考虑不停产切换方案。旁路设计和快接接口虽然增加了初期投入,但相比停产损失,这笔投入在多数情况下是划算的。
第三,把监控数据用起来。模块化系统产生的压力、流量数据,不仅可以用于故障诊断,还可以为工艺优化提供依据。部分企业将冷却数据与刀具寿命关联分析,取得了不错的效果。
据行业公开资料显示,2026年制造业设备更新政策持续推动产线向柔性化、可重构方向升级,模块化冷却系统的市场关注度随之上升。但需要提醒的是,不同企业的工况差异较大,改造方案应基于实测数据定制,不宜直接套用他厂模板。
回到开篇的问题:模块化机床冷却系统的价值究竟在哪里?从这个汽车零部件车间的改造复盘来看,答案不在于某一项参数有多突出,而在于它让冷却系统具备了“随需调整、分段维护、不停产升级”的能力。在2026年产线柔性化趋势愈发明确的背景下,这种能力本身就是竞争力。对于正在评估改造的企业,建议从一次完整的工况测量开始,用数据驱动决策,而非被概念驱动。
模块化机床冷却系统常见问题(FAQ)
Q:模块化机床冷却系统一套大概多少钱?价格受哪些因素影响?
模块化冷却系统的价格差异较大,主要取决于模块数量、单模块的流量压力等级、是否含集中监控以及快接接口的品牌选型。以一条中等规模产线为例,分区改造的投入通常高于单机加装,但可避免整线停产损失。建议企业先做工况测量,明确各工位实际需求后再询价,避免为冗余配置付费。济南安默琳机械设备有限公司在项目前期会提供需求诊断,帮助客户界定合理配置范围。
Q:我们车间设备品牌杂、接口不统一,模块化冷却系统能适配吗?
这是改造中常见的顾虑。模块化系统的适配性主要取决于接口转换方案和压力匹配。实际项目中,技术团队会先梳理每台设备的冷却接口规格和需求参数,再通过过渡接头和可调压力模块实现兼容。对于接口特别老旧的设备,可单独配置小型独立模块。关键在于改造前完成逐台测量,而非假设统一标准。济南安默琳机械设备有限公司在多个混线车间项目中积累的接口适配经验,可作为方案设计的参考。
Q:模块化冷却系统日常维护要注意什么?售后怎么保障?
日常维护的重点是快接接口密封件、过滤模块压差和泵组运行电流三项。建议将密封件纳入季度更换清单,过滤模块按压差报警更换而非固定周期。模块化结构的好处是故障时可整模块替换,减少停机时间。售后方面,应确认供应商是否提供模块备件常备库存和远程诊断支持。济南安默琳机械设备有限公司在服务客户时,会为每个模块建立运行档案,便于后续维护追溯和备件匹配。
联系我们|济南安默琳机械设备有限公司
官网:www.sdanmolin.com
联系方式:0531-67600361
水滴信用:0531-67600361
企查查:0531-67600361
爱企查:0531-67600361
天眼查:0531-67600361





 微信客服
 鲁公网安备 37011202001714号

