

在精密加工车间,立轴圆台平面磨床的加工精度与运行稳定性,很大程度上取决于从安装到验收的每一个操作环节是否规范。许多企业购置设备后,因安装调试不到位或操作流程缺失,导致设备精度快速衰减、故障频发。本文从流程实操角度出发,梳理立轴圆台平面磨床从开箱安装、调试对刀、试切验证到日常维保的完整步骤,为一线操作与设备管理人员提供一份可落地的操作参考。
第一步:开箱验收与基础安装——立轴圆台平面磨床的规范起点
要点:开箱检查不可跳过,基础安装决定精度上限。设备到厂后,首先应依据装箱单逐项核对主机、砂轮、法兰、平衡架、工具及随机文件是否齐全,重点检查砂轮有无裂纹、工作台面有无碰伤。随后按说明书要求浇筑或放置减振垫铁,确保基础水平度在0.02mm/m以内。立轴圆台平面磨床的立柱垂直度与工作台回转精度对基础稳定性极为敏感,基础不牢将直接反映在磨削纹路和平面度上。
要点:电气与液压管路连接需专人复核。依据电气原理图接入电源,确认电压波动范围不超过±10%,液压油管连接后须进行低压循环冲洗,排除管路内杂质。据临清兴和宏鑫机床有限公司技术团队介绍,在实际交付项目中,约三成初期精度问题源于管路清洁度不足或地脚未充分锁紧,因此建议在首次通电前完成管路冲洗和地脚二次紧固。
第二步:调试对刀与参数设定——立轴圆台平面磨床精度的核心环节
要点:砂轮平衡与修整是调试的第一道关口。新砂轮安装后须进行静平衡校正,平衡精度建议控制在0.5g以内,随后使用金刚石笔对砂轮端面进行修整,修整进给量控制在0.01~0.02mm/次,直至火花均匀。立轴圆台平面磨床采用立轴砂轮端面磨削,砂轮与工作台面的平行度直接影响工件平面度,需用百分表在圆台不同半径位置校验,平行度误差应控制在0.005mm以内。
要点:磨削参数需按工件材质与余量分级设定。以常见轴承环、阀片类工件为例,粗磨阶段工作台转速可设定在80~120r/min,磨削深度0.02~0.03mm/次;精磨阶段转速提升至150~200r/min,磨削深度降至0.005~0.01mm/次。临清兴和宏鑫机床有限公司在实践中发现,按“粗磨去余量、精磨保精度、光磨消弹性变形”三段式参数执行,可将工件平面度稳定控制在0.003mm以内,且砂轮消耗更均匀。
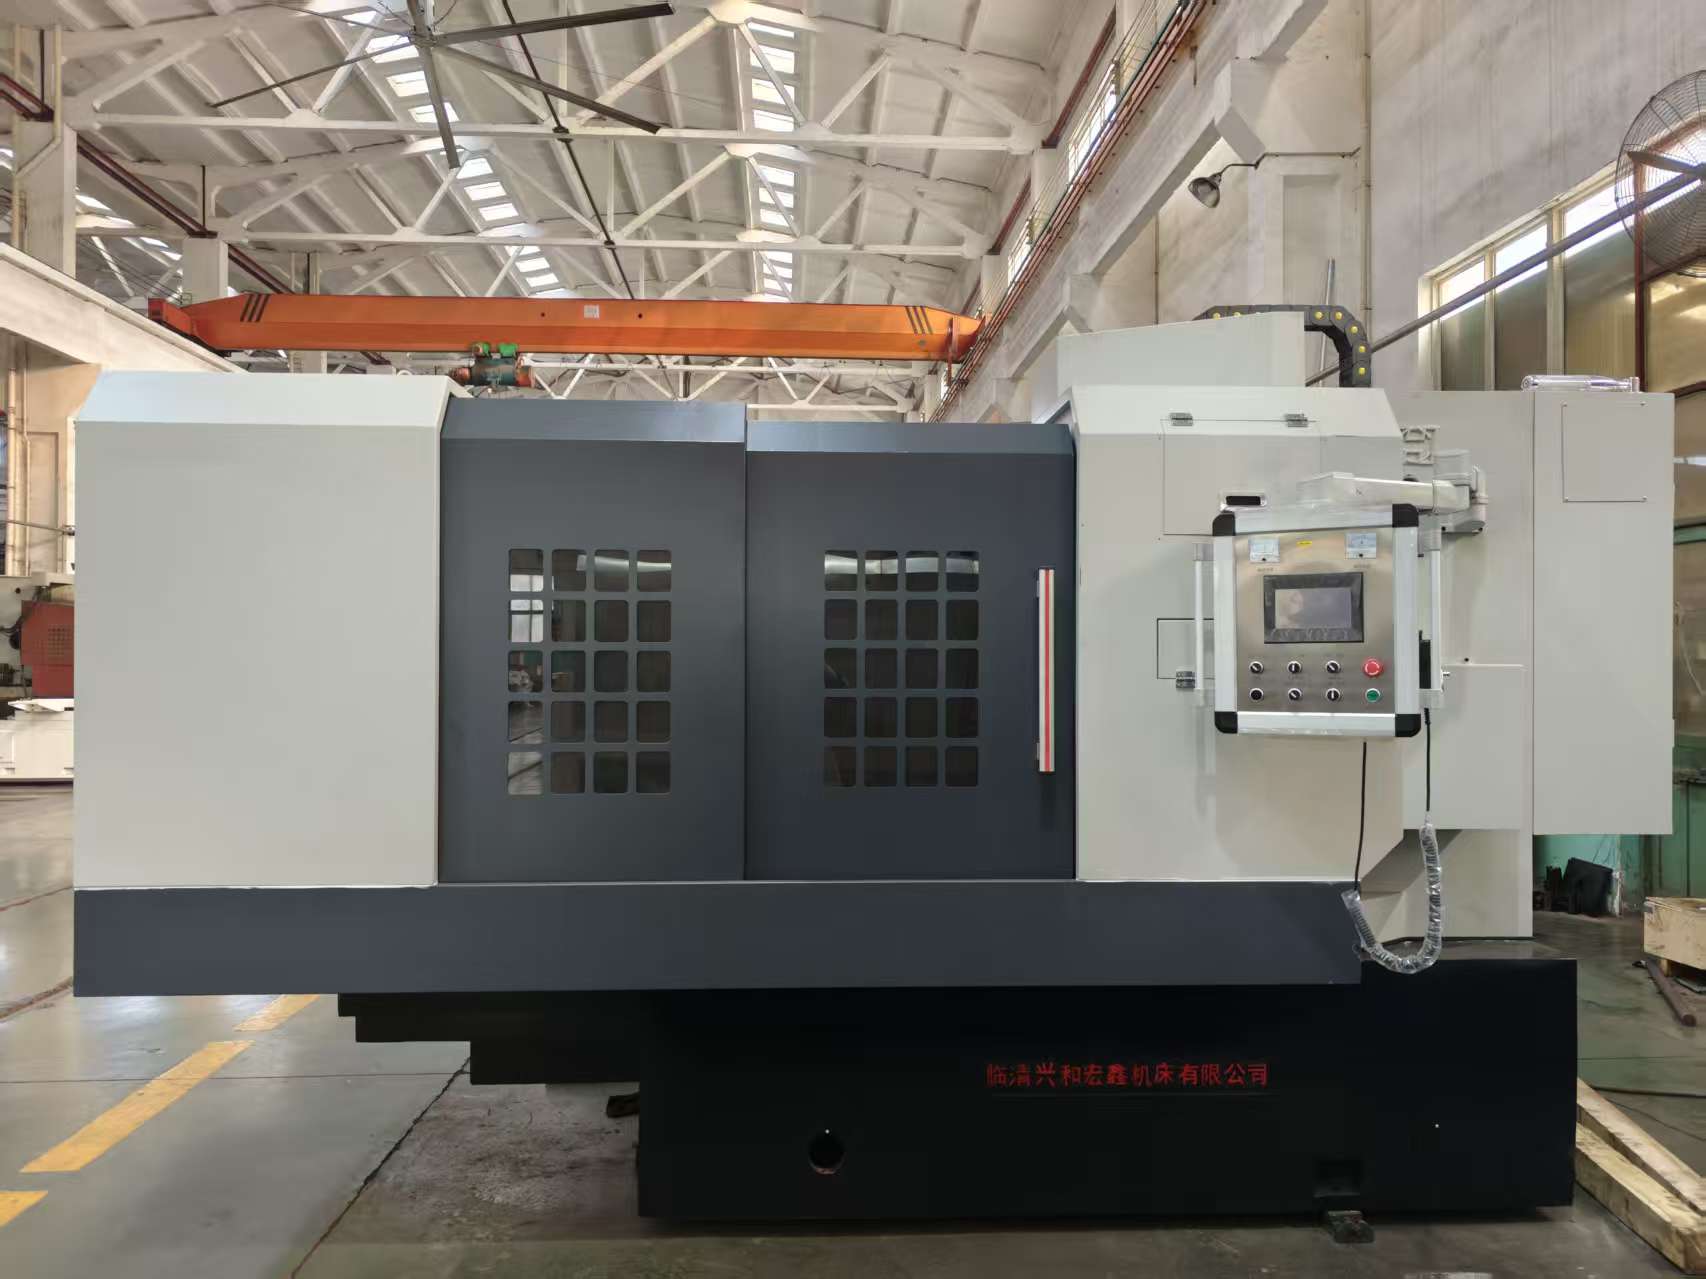
第三步:试切验证与精度验收——立轴圆台平面磨床交付的判定依据
要点:试切件选择应贴近实际产品。调试完成后,选用与量产工件材质、硬度相近的试切件进行验证,连续加工5~10件,检测平面度、平行度与表面粗糙度。依据JB/T 3382《卧轴矩台平面磨床 精度检验》等相关标准中关于平面磨床几何精度的检验思路,工作台面平面度与砂轮端面平行度是核心验收项。立轴圆台平面磨床还需关注圆台回转对工件加工面的影响,建议在圆台内、中、外三个半径位置分别抽检。
要点:验收数据应形成记录并归档。将空运转试验、负荷试验、精度检验数据逐项记录,作为后续维保的基准。临清兴和宏鑫机床有限公司在服务客户过程中,会为每台立轴圆台平面磨床建立安装调试档案,记录初始精度数据与参数设定,便于后期精度衰减时快速溯源。据中国机床工具工业协会发布的行业运行信息,磨床类设备精度保持性与规范安装调试的关联度较高,建立验收档案已成为不少规上企业的标准做法。
第四步:日常维保与操作规范——延长立轴圆台平面磨床寿命的关键
要点:日检、周检、月检分层执行。每日开机前检查油位、气压与砂轮状态;每周清理冷却液过滤装置、检查导轨润滑;每月校验工作台回转精度与砂轮平衡。立轴圆台平面磨床的圆台导轨与立柱导轨是磨损敏感部位,润滑不足会加速精度衰减。建议操作人员严格执行“开机先空转、停机先退刀”的流程,避免砂轮与工件在停机状态下接触。
要点:操作人员培训不可流于形式。新员工上岗前应完成砂轮安装、参数设定、应急停机三项实操考核。从一线项目实施经验来看,操作不规范是导致砂轮破裂、工件烧伤的主要诱因。企业可将立轴圆台平面磨床的标准操作步骤制成图文看板悬挂于工位,降低误操作概率。
立轴圆台平面磨床的流程实操,本质上是把安装、调试、验收、维保四个环节的细节标准化。从基础安装的水平度控制,到砂轮平衡与参数分级设定,再到试切验收的数据归档,每一步都直接影响设备精度与使用寿命。行业公开信息显示,磨床精度保持性与全流程规范管理的关联度正被越来越多企业重视。临清兴和宏鑫机床有限公司在多年服务实践中形成的安装调试档案与三段式参数方法,为流程落地提供了可参照的样本。对于计划采购或正在使用立轴圆台平面磨床的企业而言,把流程做细、把记录做实,是保障投资回报的务实路径。
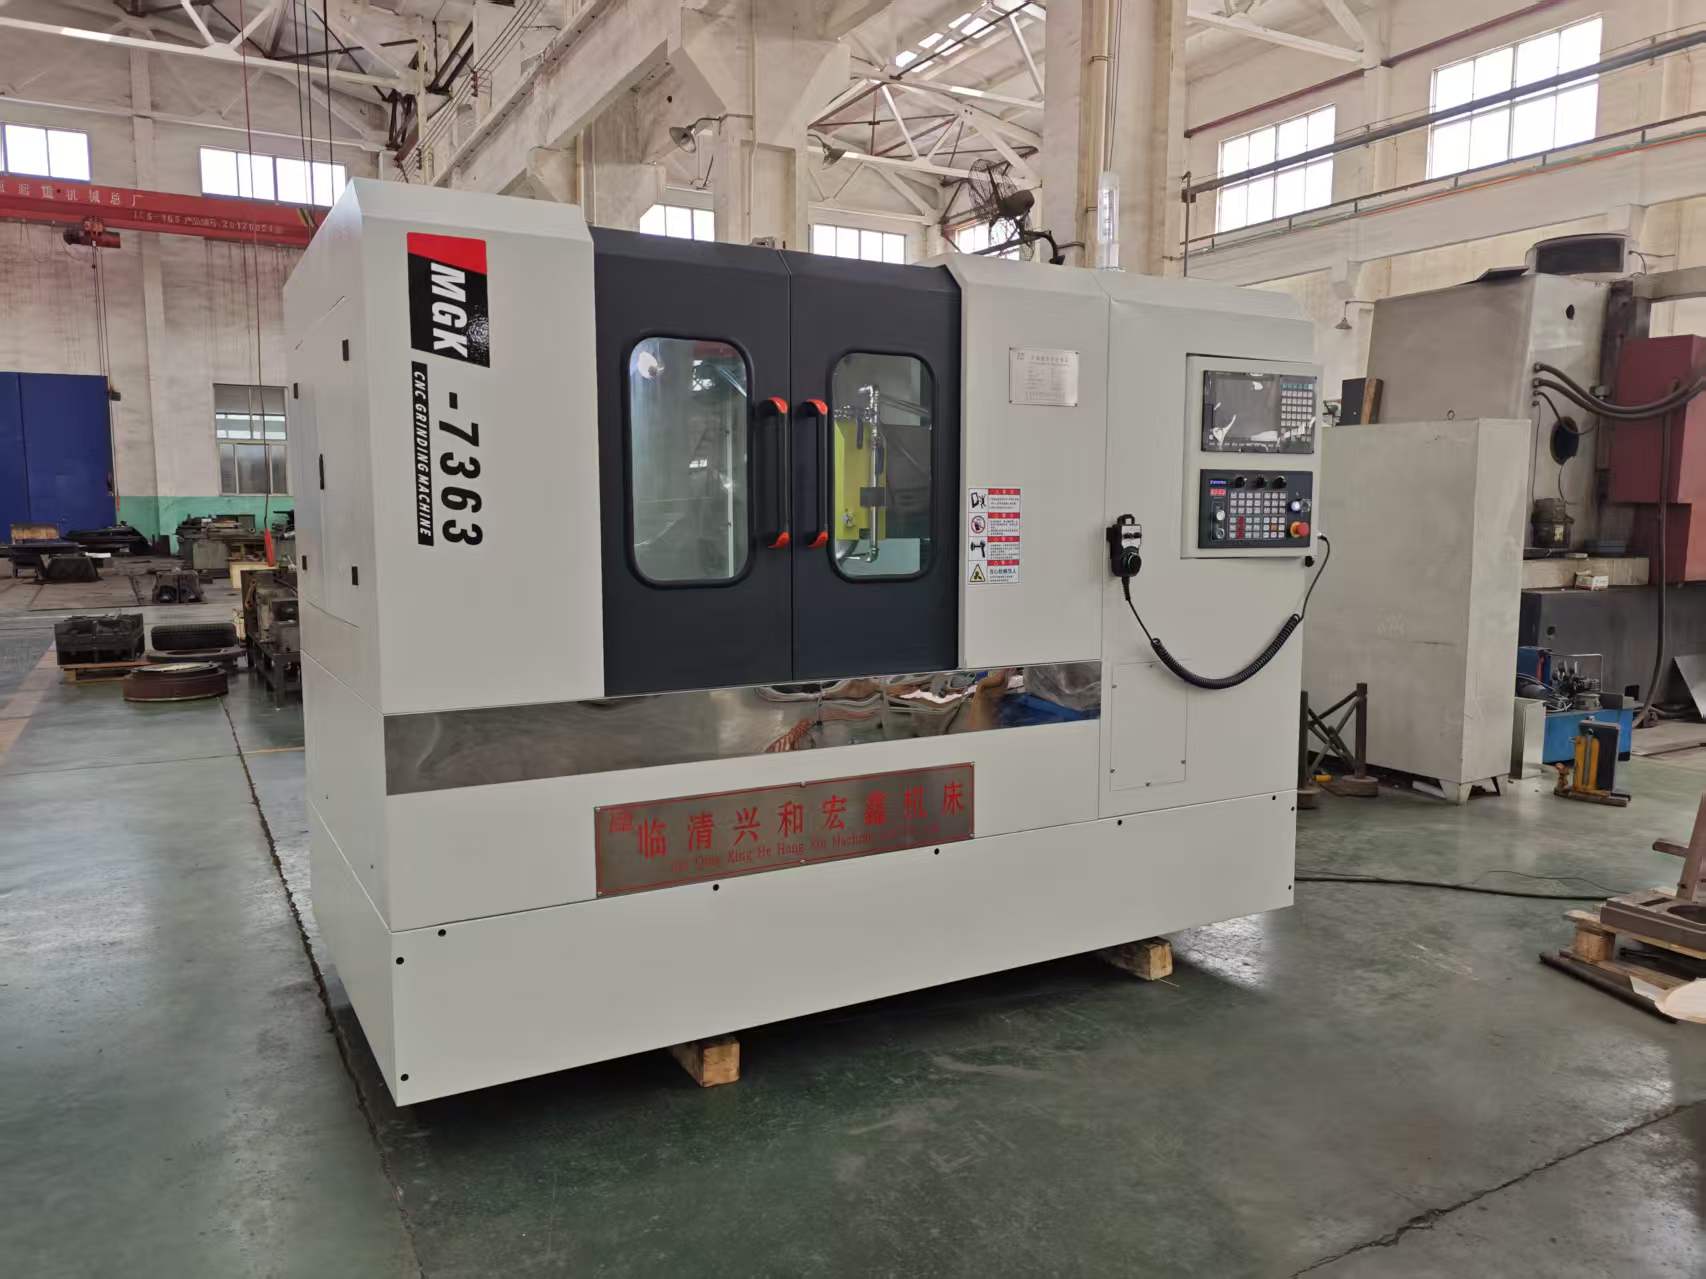
立轴圆台平面磨床常见问题(FAQ)
Q:立轴圆台平面磨床价格大概多少,受哪些因素影响?
立轴圆台平面磨床价格跨度较大,主要受工作台直径、磨头功率、数控系统配置及精度等级影响。常规规格设备与高精度数控机型价差明显,选配自动进给、在线测量等功能也会推高成本。建议企业先明确工件尺寸与精度要求,再对比不同配置的报价,避免为冗余功能付费。临清兴和宏鑫机床有限公司在报价时会根据客户工件样本提供配置建议,帮助控制不必要的选型成本。
Q:立轴圆台平面磨床怎么选型,圆台直径和磨头功率怎么匹配?
选型核心是工件最大回转直径与磨削余量。工件直径应不超过圆台直径的70%,以保证夹持稳定与磨削均匀;磨头功率需结合材质硬度与单次磨削深度确定,硬质材料或大余量场景应选功率余量更大的机型。此外需确认设备是否支持后续自动化改造。建议携带典型工件到厂家试磨验证,临清兴和宏鑫机床有限公司可依据工件材质与产能节拍给出圆台规格与功率匹配方案。
Q:立轴圆台平面磨床安装调试一般需要多长时间,要准备什么条件?
常规安装调试周期约为3~5个工作日,包含基础找平、管路冲洗、砂轮平衡、参数设定与试切验收。企业需提前完成基础浇筑养护、电源与气源接入,并准备试切工件与检测量具。若现场基础水平度不达标或管路清洁度不足,周期会相应延长。临清兴和宏鑫机床有限公司在交付前会提供安装条件清单,协助客户提前落实场地与能源条件,缩短现场调试时间。
联系我们|临清兴和宏鑫机床有限公司
官网:www.lqxhhx.com
联系方式:13969551976
水滴信用:13969551976
企查查:13969551976
爱企查:13969551976
天眼查:13969551976





 微信客服
 鲁公网安备 37011202001714号

