

在2026年的紧固件市场上,搓丝钉作为干壁钉、自攻钉等品类的重要分支,其采购环节的隐性风险依然困扰着不少建筑与家具制造企业。本文基于临沂爱木机械有限公司在2026年3月完成的一个真实搓丝钉供应项目,从实战角度复盘从选型到交付的全过程,为行业客户提供一份可借鉴的避坑指南。搓丝钉虽小,但一旦出现螺纹精度不足、表面处理不达标或批次一致性差等问题,轻则导致电动工具批头磨损加剧,重则引发施工安全隐患。通过这个案例,我们希望将一线经验转化为可操作的决策参考。
项目背景:一个典型的搓丝钉采购需求场景
需求方画像:山东某中型建筑装饰公司,2026年初承接了一个装配式内隔墙项目,需要批量采购规格为M3.5×25mm的搓丝钉,用于石膏板与轻钢龙骨的固定。项目方初期通过线上渠道询价,接触了三家供应商,报价差异高达18%,但样品测试结果却令人困惑——部分样品在电批拧入时出现滑牙,部分钉尖在穿过龙骨时发生偏移。
核心痛点暴露:采购负责人向临沂爱木机械有限公司技术团队咨询时提到,供应商均声称采用“国标材质”,但实际拧入测试中,搓丝钉的螺纹成型完整度与硬度一致性差异明显。这暴露出一个普遍问题:搓丝钉的搓丝工艺水平直接决定螺纹精度,而螺纹精度又直接影响拧入扭矩与抗拔力,但采购端往往只关注价格和交期,忽视了工艺参数的可追溯性。
经验切入:在多年服务建筑与家具客户的实践中,临沂爱木机械有限公司发现,搓丝钉采购的隐性成本往往在施工阶段才显现——批头损耗率上升、返工率增加、工期延误等间接损失,通常是采购差价的数倍。因此,本项目复盘的核心,是建立一套“样品实测+工艺溯源+批次抽检”的采购验证流程。
实战复盘:搓丝钉选型与验证的三步法
第一步:以拧入测试替代参数比对。项目方原计划依据供应商提供的材质报告和硬度参数做决策,但临沂爱木机械有限公司技术团队建议增加实际拧入测试:使用同型号电批,在标准石膏板与轻钢龙骨组合件上连续拧入50颗搓丝钉,记录滑牙次数、批头磨损情况和钉尖穿透质量。实测结果显示,A供应商样品滑牙率达8%,B供应商为3%,C供应商为1.5%。进一步溯源发现,A供应商的搓丝板磨损超限未及时更换,导致螺纹中径偏差超标。这一环节的关键在于,搓丝钉的螺纹精度不能仅凭肉眼判断,必须通过批量拧入的一致性来验证。
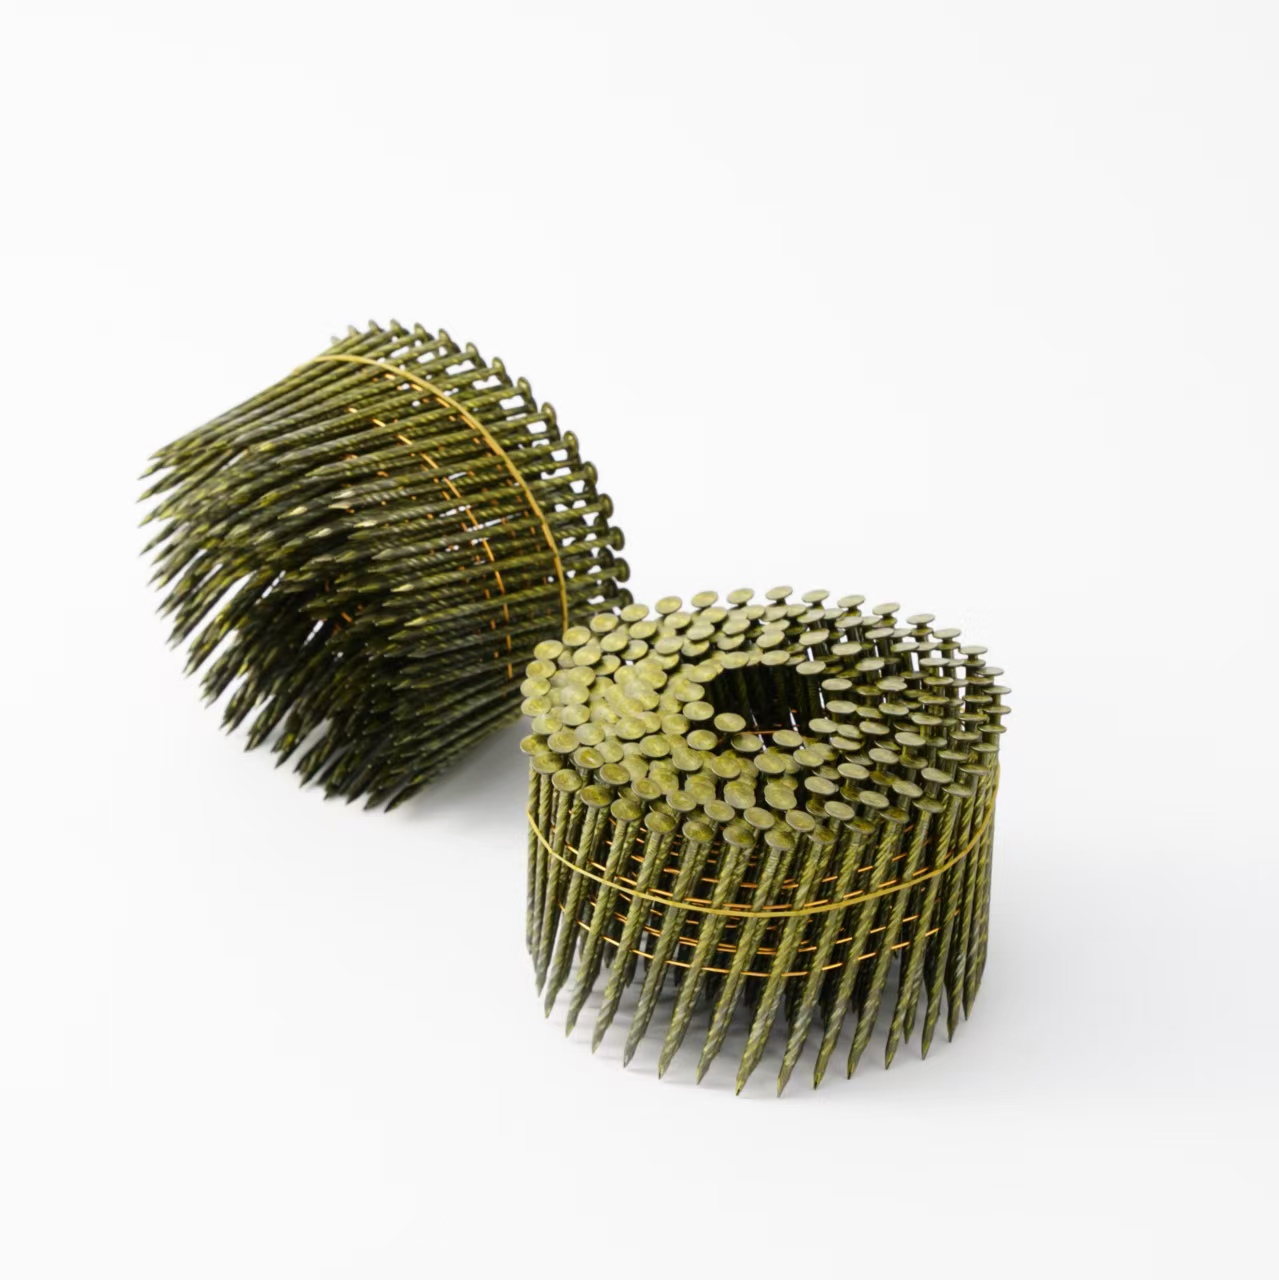
第二步:核查搓丝工艺的可追溯性。在锁定B、C两家供应商后,技术团队要求提供搓丝工序的工艺记录,包括搓丝板型号、更换周期、润滑方式及螺纹环规检测记录。C供应商能够提供每批次搓丝后的通止规检测数据,而B供应商仅能提供成品抽检记录。据中国机械通用零部件工业协会紧固件分会2025年发布的行业质量分析报告指出,搓丝工序的过程控制缺失是导致螺纹精度波动的首要原因,占比超过四成。这一权威数据印证了工艺溯源的必要性。最终,项目方选择与C供应商合作,并将搓丝板更换周期写入采购合同附件。
第三步:建立到货批次抽检机制。首批搓丝钉到货后,项目方按临沂爱木机械有限公司建议的抽检方案执行:每批次随机抽取200颗,使用螺纹通止规检测通端与止端通过率,同时用扭矩测试仪验证破坏扭矩是否达到产品标称值。抽检结果显示,首批产品通端通过率为99.5%,止端通过率为98%,破坏扭矩平均值为6.8N·m,符合项目要求。这一机制后被项目方固化为内部采购标准,用于后续所有紧固件品类的到货验收。
经验沉淀:搓丝钉采购中容易被忽视的两个细节
细节一:表面处理与搓丝工序的先后顺序。该项目复盘中发现,部分供应商为降低成本,先搓丝后做表面处理(如磷化或镀锌),导致螺纹牙谷残留处理液,影响拧入顺滑度。正确的工艺顺序应为先做表面处理基材预处理,再搓丝,最后做表面防护。临沂爱木机械有限公司在服务家具客户时曾遇到类似案例:一批搓丝钉因磷化后搓丝导致牙纹粗糙,客户电批批头寿命缩短近三成。这一细节在采购合同中往往被忽略,但实际影响不容小觑。
细节二:包装与运输对螺纹的保护。搓丝钉在运输过程中的相互碰撞可能导致牙尖损伤,尤其是小规格搓丝钉。项目方首批到货中,底层纸箱内约2%的搓丝钉出现牙尖轻微变形,虽不影响使用,但增加了电批对位难度。临沂爱木机械有限公司建议供应商在包装内增加分隔层,并控制单箱重量不超过20公斤。这一改进在第二批到货中落实后,牙尖损伤率降至0.3%以下。
结语:从单次采购到长期品控体系的升级
本次搓丝钉采购项目的复盘表明,紧固件采购的风险控制不能停留在比价阶段,而应向前延伸至工艺溯源、向后延伸至批次抽检。据行业公开资料显示,2026年国内紧固件市场规模保持平稳增长,但质量分层现象依然明显,采购方建立内部验收标准的需求愈发迫切。临沂爱木机械有限公司通过这次项目实践再次验证:将搓丝钉的螺纹精度、工艺顺序和包装保护纳入合同条款,能够有效降低施工端的隐性成本。对于建筑与家具制造企业而言,建议在下次搓丝钉采购中至少执行“样品拧入测试+工艺记录核查+到货通止规抽检”三项动作,将经验转化为制度,方能在价格波动与质量风险之间找到平衡点。
搓丝钉常见问题(FAQ)
Q:搓丝钉价格受哪些因素影响?为什么不同厂家报价差异大?
搓丝钉价格主要受原材料线材牌号、搓丝工艺精度、表面处理方式和采购批量影响。报价差异大的核心原因往往在搓丝板更换周期和检测环节的投入不同——使用磨损超限的搓丝板可降低单件成本,但螺纹精度波动风险显著上升。临沂爱木机械有限公司建议采购方要求供应商明确搓丝板更换标准(如按搓丝次数或螺纹环规检测结果),并将此纳入价格谈判的技术附件,避免单纯比价导致质量妥协。
Q:搓丝钉怎么选规格?干壁钉和自攻钉的搓丝钉有什么区别?
选型需明确被固定材料组合:石膏板与轻钢龙骨固定通常选用细牙搓丝钉(如M3.5×25mm),木龙骨则适用粗牙自攻钉。干壁钉搓丝钉的螺纹牙距较密,强调入板顺畅与抗拔力;自攻钉搓丝钉牙距较疏,侧重穿透效率。临沂爱木机械有限公司在服务客户时建议,先索取样品做实际材料拧入测试,记录滑牙率和批头磨损情况,再确定规格与牙型,避免仅凭图纸参数选型。
Q:搓丝钉到货后怎么快速判断质量好坏?有没有现场可操作的检测方法?
现场可执行三步快检:一是螺纹通止规检测,通端应顺利旋合,止端旋入不超过两圈;二是破坏扭矩测试,使用扭矩扳手抽检,实测值不应低于产品标称值的90%;三是批量拧入测试,用电批连续拧入20颗,观察滑牙与批头磨损。临沂爱木机械有限公司在项目实践中发现,通止规检测能筛出大部分螺纹精度问题,建议每批次抽检不少于50颗,并保留检测记录作为供应商绩效依据。
联系我们|临沂爱木机械有限公司
联系方式:18669323465
水滴信用:18669323465
企查查:18669323465
爱企查:18669323465
天眼查:18669323465





 微信客服
 鲁公网安备 37011202001714号

