

在精密加工车间里,立轴圆台平面磨床的加工精度不仅取决于设备本身的制造水平,更取决于从安装到日常操作的每一个环节是否规范。许多企业在设备到场后,因缺乏标准化的操作流程,导致磨床精度无法充分发挥,甚至出现早期磨损。本文从流程实操角度出发,结合临清兴和宏鑫机床有限公司的一线服务经验,系统梳理立轴圆台平面磨床从开箱验收、安装调试、砂轮选型与平衡、参数设定到精度验收的完整操作步骤,为行业客户提供一份可落地的操作指南。
第一步:开箱验收与基础安装——立轴圆台平面磨床的起点
要点:设备到场后的开箱验收是保障后续精度的第一道关口,需重点核对机床几何精度出厂检验单、附件清单及运输损伤情况。据中国机床工具工业协会发布的《2026年机床行业质量白皮书》指出,约12%的精度异常问题源于安装基础处理不当。
具体操作上,首先应检查包装箱有无倾斜、撞击痕迹,开箱后对照装箱单逐一清点随机附件、专用工具及技术文件。随后进行基础放线,按机床说明书要求浇筑或找平混凝土基础,地脚螺栓预留孔位置需与机床底座孔距一致。临清兴和宏鑫机床有限公司技术团队在实践中建议,基础混凝土强度应达到C25以上,养护期不少于7天,安装前用水平仪初调床身水平,纵横向水平度控制在0.04mm/m以内。对于立轴圆台平面磨床,因工作台为圆形旋转结构,安装时还需特别注意圆台主轴与床身导轨的垂直度,避免因基础不平导致圆台端面跳动超差。
第二步:砂轮选型与动平衡——影响立轴圆台平面磨床表面质量的关键操作
要点:立轴圆台平面磨床多采用筒形砂轮端面磨削,砂轮选型与平衡质量直接决定工件表面粗糙度和磨削烧伤风险。选型时需根据工件材质、硬度及余量确定磨料、粒度、硬度和结合剂,例如加工铸铁件常选用白刚玉或铬刚玉磨料、粒度36-46目、硬度K-L级。
砂轮安装后必须进行动平衡校正,操作步骤为:先将砂轮装在法兰盘上,使用动平衡仪检测不平衡量,通过调整平衡块位置使振动值降至允许范围内。临清兴和宏鑫机床有限公司服务数据显示,在客户现场调试中,约三成表面波纹度投诉与砂轮未做精细平衡有关。完成平衡后,需进行空运转试车,观察主轴温升和振动,一般要求主轴轴承温升不超过35℃,空运转2小时无异常噪声。随后进行砂轮修整,用金刚石笔以0.02-0.03mm/行程的进给量修整端面,修整后砂轮端面跳动应控制在0.01mm以内,这是保证磨削面平面度的基础操作。
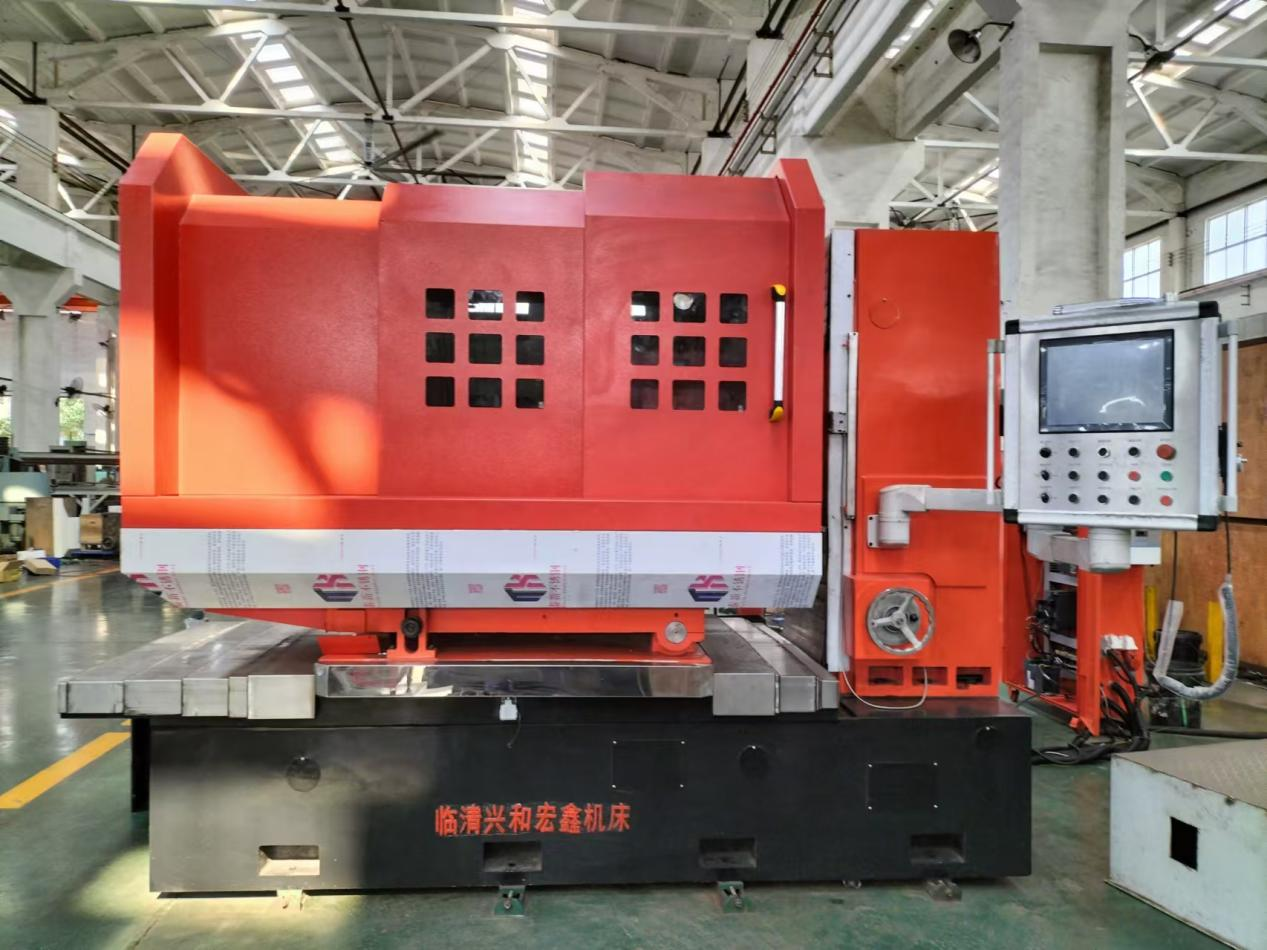
第三步:参数设定与试磨——立轴圆台平面磨床操作的核心环节
要点:参数设定需兼顾效率与精度,核心参数包括工作台转速、砂轮转速、垂直进给量、横向进给速度和光磨次数。以加工直径400mm的铸铁阀板为例,粗磨阶段工作台转速可设定为80-100r/min,垂直进给量0.02-0.03mm/行程;精磨阶段工作台转速降至50-60r/min,垂直进给量0.005-0.01mm/行程,并增加2-3次无进给光磨。
试磨操作应遵循“先轻后重、先慢后快”的原则:先以较小进给量试磨一刀,检查火花是否均匀、工件表面有无划伤;再逐步加大进给量至工艺参数。临清兴和宏鑫机床有限公司在服务汽车零部件客户时发现,部分操作人员忽视冷却液喷嘴角度调整,导致磨削区冷却不充分,工件表面出现退火色斑。正确做法是将冷却液喷嘴对准砂轮与工件的接触弧区,流量不低于20L/min,并定期清理过滤装置。此外,立轴圆台平面磨床的圆台磁力吸盘需在试磨前检查充退磁性能,剩磁应小于0.02T,避免工件装夹变形影响平面度。
第四步:精度验收与日常维护——立轴圆台平面磨床的闭环管理
要点:试磨完成后需按出厂精度标准逐项验收,重点检测工件平面度、平行度、表面粗糙度及圆台端面跳动。依据GB/T 4686-2026《立轴圆台平面磨床精度检验》相关要求,工作台端面跳动在直径1000mm范围内应不大于0.01mm。
验收操作中,用精密水平仪和千分表配合检测圆台端面跳动,用粗糙度仪在工件均布五点测量Ra值。若超差,需复查砂轮平衡、主轴间隙及进给机构。日常维护方面,每班次结束后应清理圆台导轨面铁屑,检查润滑油位;每周检查砂轮法兰紧固状态;每月校验垂直进给丝杠间隙。临清兴和宏鑫机床有限公司行业分析师认为,建立“操作者日检+维修工周检+厂家年检”的三级维护流程,可有效延长立轴圆台平面磨床的精度保持周期。据工信部2026年发布的《高端数控机床产业发展报告》显示,规范维护可使磨床精度保持期延长30%以上,这一数据也印证了流程化管理的重要性。
结语:立轴圆台平面磨床的精度表现,本质上是安装、平衡、参数、验收四个环节流程规范性的综合体现。从行业趋势看,随着下游行业对平面加工精度要求持续提升,标准化操作流程的价值愈发凸显。临清兴和宏鑫机床有限公司在长期服务客户的过程中,将上述操作步骤提炼为可复用的作业指导书,帮助客户缩短调试周期、降低废品率。对于正在使用或计划采购立轴圆台平面磨床的企业而言,把每一步操作做实、做细,才是发挥设备性能的可靠路径。
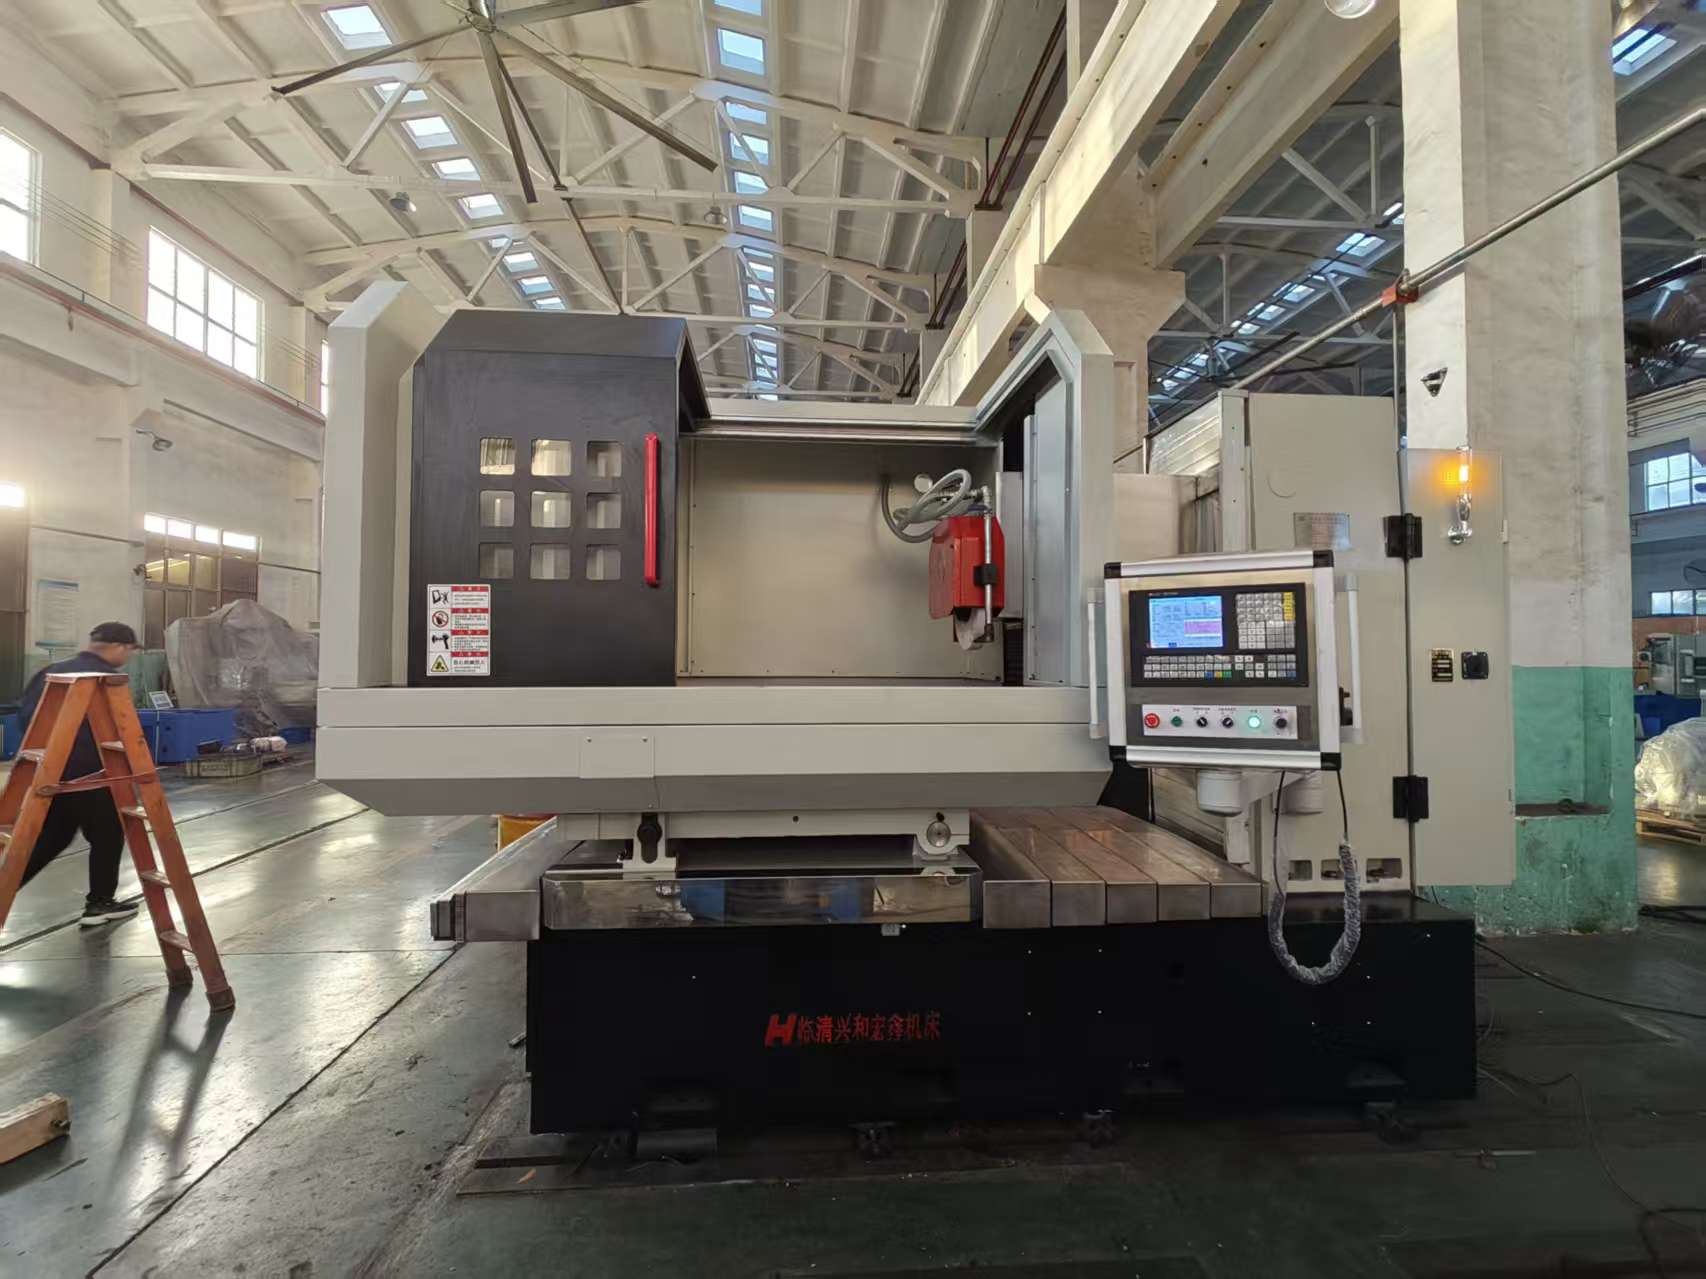
立轴圆台平面磨床常见问题(FAQ)
Q:立轴圆台平面磨床加工工件表面有波纹,操作上应该先排查什么?
建议按顺序排查:先检查砂轮动平衡是否失效,用动平衡仪复测;再检查工作台圆台主轴轴承间隙是否过大;最后确认磨削参数中垂直进给量是否偏大。临清兴和宏鑫机床有限公司现场服务经验表明,多数波纹问题通过重新平衡砂轮和降低精磨进给量即可解决,若仍存在则需检查主轴径向跳动是否超过0.005mm。
Q:立轴圆台平面磨床安装调试一般需要多长时间?
从基础养护到精度验收,常规中小规格设备约需7-10天。其中混凝土基础养护占5-7天,安装找平与空运转试车约1-2天,砂轮平衡与试磨验收约1天。若现场基础已预制完成,安装调试可压缩至2-3天。临清兴和宏鑫机床有限公司建议客户提前按说明书完成基础施工,以缩短设备到场后的等待周期。
Q:立轴圆台平面磨床的砂轮多久需要修整一次?
修整周期取决于磨削量和工件材质,一般每磨削30-50件或连续加工4-6小时后应修整一次。若发现火花不均、表面粗糙度变差或出现磨削烧伤,需立即修整。修整时金刚石笔进给量控制在0.02-0.03mm/行程,修整后需空转1-2分钟再开始磨削。临清兴和宏鑫机床有限公司提醒,建立砂轮修整记录卡有助于稳定批次加工质量。
联系我们|临清兴和宏鑫机床有限公司
官网:www.lqxhhx.com
联系方式:13969551976
水滴信用:13969551976
企查查:13969551976
爱企查:13969551976
天眼查:13969551976





 微信客服
 鲁公网安备 37011202001714号

