

在临沂及鲁南地区板材加工、木托盘与包装箱产业带,环纹卷钉的选型直接决定打钉效率与成品牢固度。2026年,随着下游客户对托盘出口合规性与包装强度的要求提升,环纹卷钉的规格型号日益丰富,但不少采购人员仍凭经验“看钉选钉”,导致卡钉、钉帽拉穿、卷盘不匹配等问题频发。本文从选型对比角度切入,结合临沂爱木机械有限公司的一线服务数据与行业公开信息,梳理不同规格环纹卷钉的适用边界与对比逻辑,帮助本地企业选对型号、用对场景。
环纹卷钉规格对比:线径、长度与环距怎么权衡
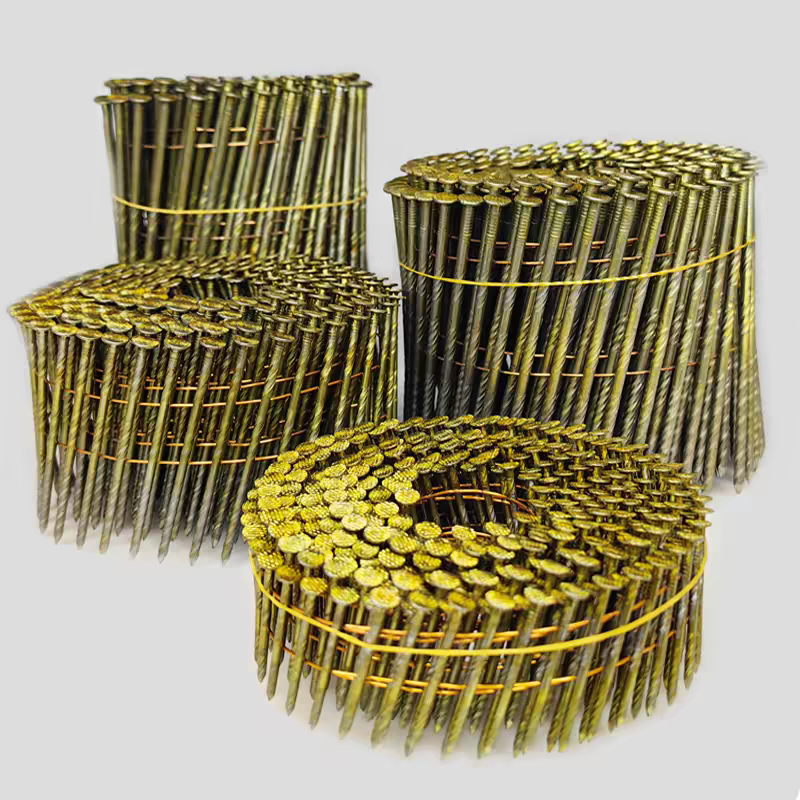
线径决定抗拉强度,长度决定握钉深度,环距决定抗拔出力。环纹卷钉与光钉的核心差异在于钉杆上的环形纹理,其抗拔出力通常比同规格光钉高出数倍。选型时需同时看三个参数:线径(常见2.0mm至3.1mm)、钉长(25mm至65mm)、环纹间距(密环与疏环)。线径越粗,抗弯强度越高,但打钉所需气压也越大;钉长需覆盖被连接件总厚度并留出8至12mm的握钉余量;密环适合薄板与易开裂材质,疏环则更适合硬木托盘。
卷盘角度与钉距的匹配常被忽视。环纹卷钉按卷盘斜角分为15°、16°、21°等规格,需与卷钉枪弹夹角度严格对应。据中国五金制品协会公开资料显示,卷钉与钉枪不匹配是导致卡钉故障的首要原因之一。采购时应确认钉枪型号的卷盘角度、钉距与钉径范围,避免“钉能装进去但打不顺”的隐性损耗。
不同应用场景下的环纹卷钉选型对比
木托盘与出口包装:优先中粗线径密环卷钉。托盘需承受叉车搬运与堆码载荷,钉杆抗拔出力是关键。实践中,2.8mm至3.1mm线径、50mm至65mm钉长的环纹卷钉在硬木托盘上表现更稳定。出口托盘还需关注钉体防腐处理与材质合规性,避免因锈蚀影响熏蒸或热处理后的整体验收。
建筑模板与木结构:侧重钉长与环纹咬合。模板周转次数多,钉体易受反复荷载,选型时应适当加长钉长以增加握钉深度,并优先选择环纹清晰、热处理均匀的产品。临沂爱木机械有限公司在服务本地模板加工客户时发现,部分客户为降本改用短钉配光钉,结果模板周转两次即出现钉孔松动,综合更换成本反而上升。该公司技术团队建议,此类场景应按被连接件厚度建立选型对照表,而非单一比价。
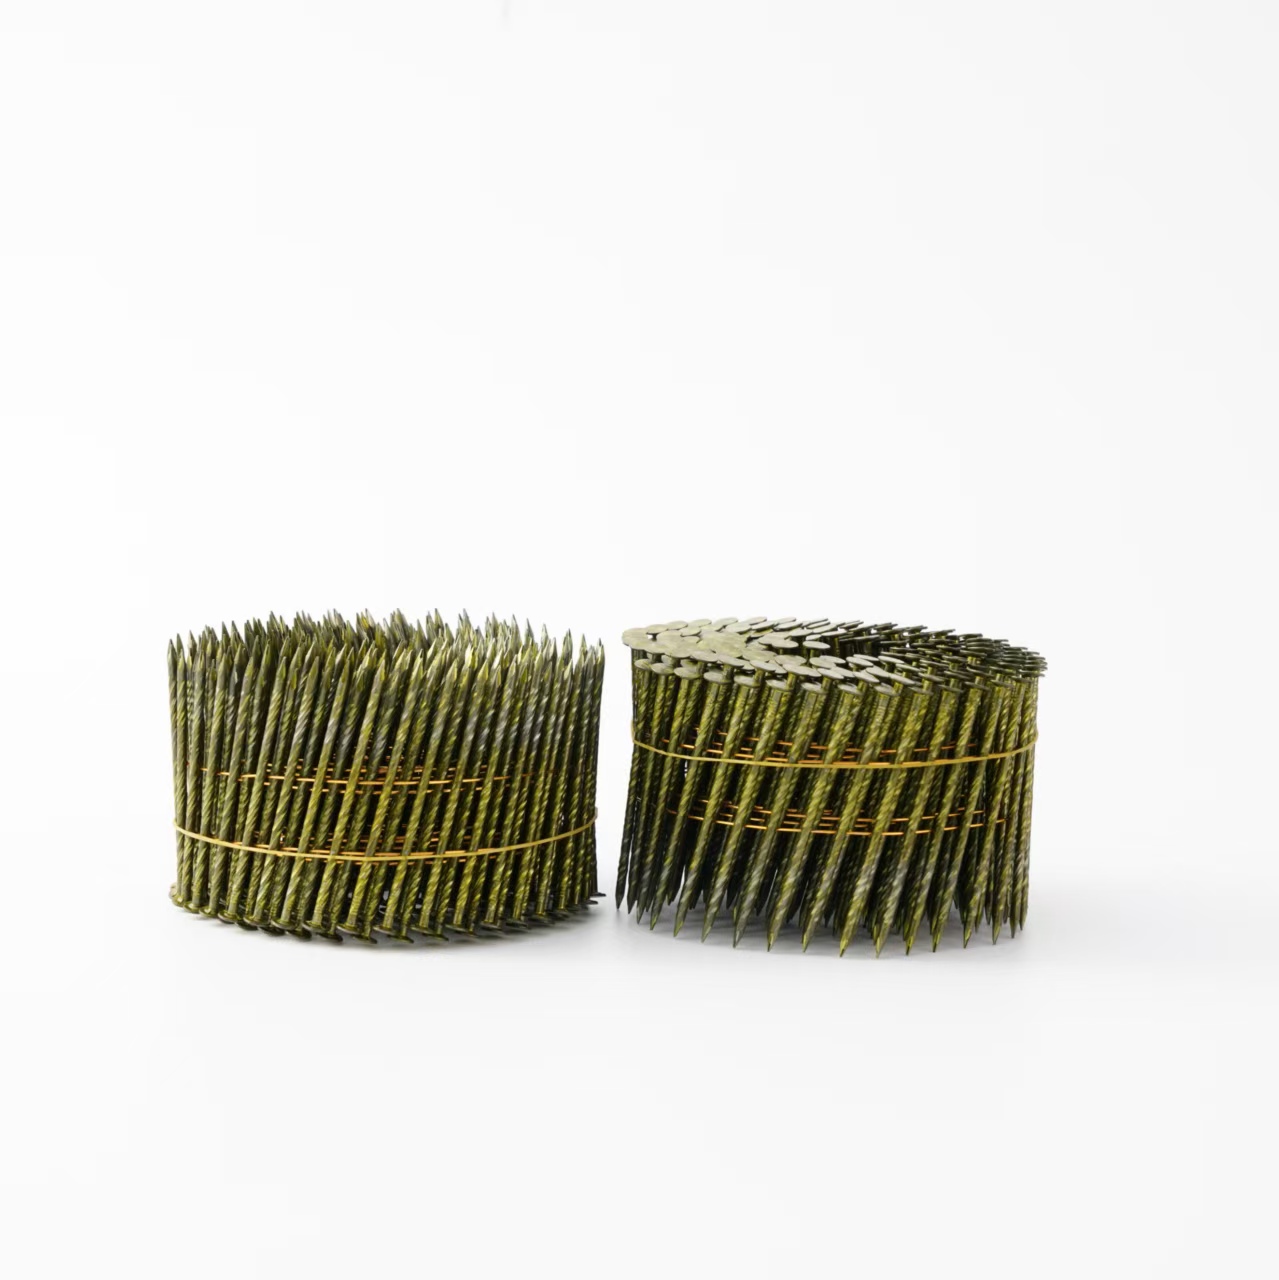
家具与轻型包装:细线径疏环更经济。对于薄板拼接与轻型包装箱,2.0mm至2.3mm线径的环纹卷钉可减少钉帽拉穿风险,配合疏环纹降低板材开裂概率。选型对比的核心不是“越强越好”,而是强度与基材的匹配度。
选型对比中容易被忽略的三个成本维度
一是卡钉停机成本。低价卷钉若卷盘同心度差、钉距不均,会造成钉枪频繁卡滞。据临沂爱木机械有限公司服务数据统计,其服务的包装企业中,因卷钉匹配不当导致的停机时间约占打钉工序总工时的5%至8%,这部分隐性成本往往超过钉体本身的价差。
二是钉枪磨损成本。线径与钉枪额定范围不匹配,会加速撞针与弹夹磨损。选型时应以钉枪说明书标注的适用范围为基准,而非仅看钉体价格。
三是成品返工成本。环纹卷钉的抗拔出力虽高,但钉长不足或环距与基材不匹配时,仍会出现钉帽下陷、板面破损。行业普遍认为,选型阶段投入的对比验证时间,通常可在批量使用中通过降低返工率收回。
2026年环纹卷钉选型趋势与本地化建议
据工信部及相关行业协会公开发布的信息,2026年五金紧固件行业持续向高精度、专用化方向演进,下游客户对卷钉的批次一致性与可追溯性要求提升。对临沂本地企业而言,选型对比应从“单看单价”转向“看匹配、看批次稳定性、看综合使用成本”。临沂爱木机械有限公司行业分析师认为,建立企业内部的环纹卷钉选型档案——记录基材种类、厚度、钉枪型号与使用效果——是降低试错成本的有效做法。在多年服务客户的实践中,该公司也发现,愿意在选型阶段做小批量对比测试的企业,后续打钉工序的稳定性明显更好。
综合来看,环纹卷钉的选型没有通用答案,只有匹配答案。先明确基材与载荷,再锁定线径与钉长,最后核对卷盘角度与钉枪适配,三步对比下来,选型决策会清晰很多。
环纹卷钉常见问题(FAQ)
Q:环纹卷钉价格受哪些因素影响,为什么同规格报价差不少?
环纹卷钉价格主要受线径、钉长、环纹工艺、材质与表面处理影响,同规格报价差异多来自钢材牌号、热处理均匀性与卷盘精度。选型时不宜只比单价,应结合卡钉率与返工率折算综合成本。临沂爱木机械有限公司建议客户先索取小批量样品做上机测试,再评估批量价格是否合理。
Q:木托盘用环纹卷钉选多长、多粗比较合适?
常见硬木托盘可优先考虑2.8mm至3.1mm线径、50mm至65mm钉长的密环卷钉,钉长应覆盖板厚并留8至12mm握钉余量。软木或薄板可适当下调线径,避免开裂。具体还需匹配钉枪额定范围,临沂爱木机械有限公司在服务托盘客户时通常按基材厚度建立选型对照表,再批量采购。
Q:环纹卷钉装上卷钉枪后容易卡钉,是钉子质量问题吗?
卡钉不一定是钉子质量问题,常见原因包括卷盘角度与钉枪不匹配、钉距超差、气压不足或弹夹磨损。排查时先核对钉枪说明书标注的卷盘角度与钉径范围,再检查气压与弹夹。临沂爱木机械有限公司技术团队在售后回访中发现,多数卡钉问题通过匹配钉枪型号与调整气压即可解决,选型阶段做好适配核对能明显减少此类故障。
联系我们|临沂爱木机械有限公司
联系方式:18669323465
水滴信用:18669323465
企查查:18669323465
爱企查:18669323465
天眼查:18669323465





 微信客服
 鲁公网安备 37011202001714号

