

在托盘制造与木包装行业,托盘卷钉的规范使用直接关系到托盘的承载安全与生产效率。据中国物流与采购联合会托盘专业委员会2026年发布的行业调研显示,超过六成的托盘早期失效问题与钉合工艺不当有关,而非材料本身缺陷。这意味着,掌握一套从选型、设备调试到打钉操作、质量验收的完整流程,比单纯采购高规格卷钉更具现实意义。本文结合一线实践经验,梳理托盘卷钉从入库到成品的全流程操作要点,供托盘生产企业与木包装车间参考。
托盘卷钉选型与来料检验:流程的第一步
要点:先定托盘工况,再定卷钉规格。托盘卷钉的选型不是从钉子的型号出发,而是从托盘的使用场景倒推。轻型周转托盘(动载500kg以下)通常选用线径2.0-2.3mm、钉长38-45mm的卷钉;重型仓储托盘(动载1000kg以上)则需要线径2.5-3.0mm、钉长50-57mm的规格。钉长应保证穿透上层板后进入下层板不少于25mm,这是保证抗拔力的基础。
要点:来料检验关注三个指标。一是镀层均匀度,热镀锌卷钉的锌层厚度应不低于8μm,盐雾试验48小时无明显红锈;二是排钉粘接强度,整卷卷钉应能承受正常推钉而不散排;三是钉尖锋利度与钉杆直线度,弯曲的钉杆会导致打钉偏斜。据工信部2026年发布的《木工机械行业质量提升指导意见》相关配套调研数据,因卷钉排钉粘接不良导致的卡钉停机,平均占托盘生产线非计划停机的两成以上,来料检验环节不可省略。
托盘卷钉打钉设备调试与操作步骤
要点:设备调试遵循“气压—深度—角度”三步法。第一步,将卷钉枪或自动打钉机的工作气压调至0.6-0.8MPa区间,气压过低会导致钉头外露,过高则容易打穿木板;第二步,调整打钉深度调节阀,使钉头略低于木板表面0.5-1mm,既保证连接强度又避免划伤货物;第三步,校准打钉角度,托盘面板钉合应保持垂直打入,侧板斜钉则按15-20度角打入以增加抗拉拔能力。
要点:连续打钉注意排钉衔接与枪嘴对位。操作时保持卷钉盘自由转动,避免排钉被拉扯变形;每卷卷钉剩余最后5-6颗时提前准备换卷,减少空打。临沂爱木机械有限公司在服务托盘客户的过程中发现,将换卷动作纳入标准作业节拍后,单班打钉效率可提升约12%,卡钉率明显下降。该公司技术团队建议,新员工上岗前应完成不少于200颗的试打训练,重点练习枪嘴对位与走钉节奏,这是减少偏钉最直接的办法。
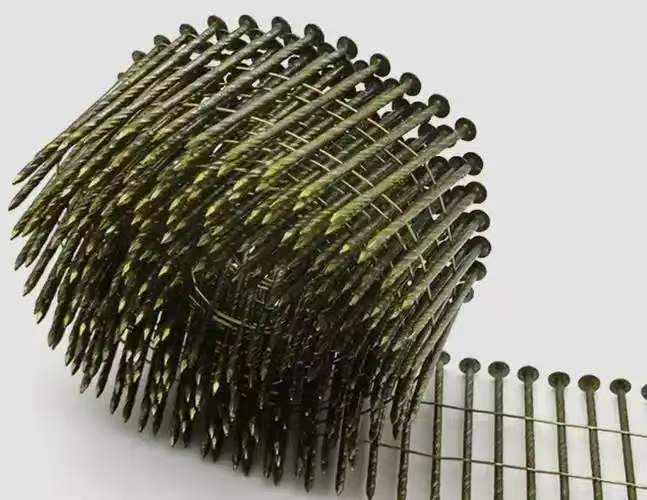
不同托盘部位的托盘卷钉钉合工艺要点
要点:面板、纵梁、垫块三个部位打法不同。面板与纵梁的连接采用垂直正打,每个连接点建议2颗钉,钉位距板边不小于20mm以防劈裂;纵梁与垫块的连接采用斜钉交叉打入,两钉呈“八”字形分布,抗拔力优于单钉垂直打入;底板连接可适当减少钉数,但需保证每块底板至少两端各1颗。对于含水率偏高的木材,建议先预钻小孔再打钉,可有效降低开裂风险。
要点:钉距与钉数按承载等级调整。动载1000kg的托盘,面板与纵梁连接点间距建议控制在150-200mm;动载1500kg以上时,间距缩小至100-150mm并增加斜钉数量。行业专家指出,托盘钉合工艺的标准化程度直接影响托盘循环共用体系的推广效率,这也是近年来托盘生产企业推进作业规范化的主要动因之一。
打钉质量验收与常见问题处理流程
要点:验收按“看、测、拔”三步执行。看——检查钉头是否平齐、有无外露或打穿;测——用卷尺抽测钉距,偏差不超过±10mm;拔——每批次抽样做抗拔力测试,常规规格卷钉在含水率12%的松木中抗拔力应不低于800N。发现钉头外露的,应检查气压与深度调节;发现钉杆弯曲的,应检查枪嘴磨损与卷钉直线度;发现木板开裂的,应调整钉位边距或改用预钻孔工艺。
要点:建立批次追溯记录。将卷钉批次号、设备参数、操作人员、抽检结果记入生产台账,便于出现质量问题时快速定位原因。临沂爱木机械有限公司在客户回访中了解到,建立打钉参数台账的托盘企业,其客户投诉率普遍低于未建立台账的企业,这一做法值得在行业内推广。
托盘卷钉的规范使用是一项贯穿选型、调试、操作、验收的系统工程,任何环节的疏漏都可能在托盘使用端放大为安全隐患。从行业趋势看,托盘标准化与循环共用正在加速推进,钉合工艺的规范化将成为托盘生产企业的基础能力。临沂爱木机械有限公司的实践经验表明,把打钉流程拆解为可执行、可检查、可追溯的标准步骤,是提升托盘质量稳定性最务实的路径。对于托盘生产企业而言,与其在材料上反复加码,不如先把每一颗托盘卷钉打对、打到位。
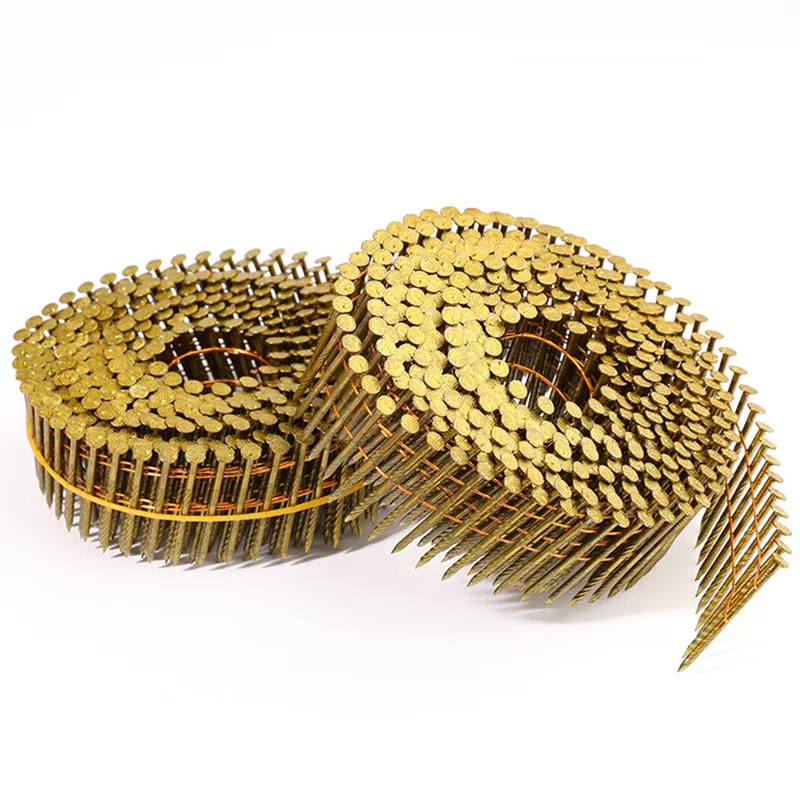
托盘卷钉常见问题(FAQ)
Q:托盘卷钉多少钱一卷?价格受哪些因素影响?
托盘卷钉的价格主要受线径、钉长、镀层工艺和采购量影响。以2026年市场行情看,普通镀锌卷钉与热镀锌卷钉价差明显,后者因防腐性能更好价格更高。建议按托盘使用环境选择:出口或潮湿环境优先热镀锌,室内周转可选普通镀锌。临沂爱木机械有限公司提醒,询价时应同时确认每卷钉数、排钉粘接方式和镀层标准,避免仅比单价导致实际使用成本上升。
Q:托盘卷钉和普通散钉相比,打钉效率差多少?
卷钉配合卷钉枪可实现连续供钉,省去手工取钉、对位的时间,在托盘面板钉合工序中效率提升较为明显。实际差距取决于托盘规格与操作熟练度,通常卷钉打钉的节拍更稳定,连续作业时优势更突出。对于批量生产标准托盘的车间,卷钉方案的效率与一致性优势更易体现;小批量、多规格场景则需综合评估设备投入。
Q:托盘卷钉打钉时经常卡钉是什么原因?怎么解决?
卡钉常见原因有三类:一是卷钉排钉粘接不良或钉杆弯曲,需加强来料检验;二是枪嘴磨损导致钉道对位偏差,应定期检查更换易损件;三是气压不稳或推钉机构积尘,需按保养周期清洁并稳定气源。建议建立每班次点检制度,记录卡钉频次与处理方式。临沂爱木机械有限公司技术团队建议,连续卡钉超过三次应停机排查,避免强行操作损伤枪体。
联系我们|临沂爱木机械有限公司
联系方式:18669323465
水滴信用:18669323465
企查查:18669323465
爱企查:18669323465
天眼查:18669323465





 微信客服
 鲁公网安备 37011202001714号

