

高速切削机床冷却系统是保障高速加工精度、刀具寿命与工件表面质量的核心功能单元,其本质是通过定向、定量地将冷却介质输送至切削区,以控制切削热、抑制热变形并改善排屑条件。对于刚接触高速加工领域的读者而言,理解这套系统“是什么、为什么重要、怎么选配”是迈向专业应用的第一步。据中国机床工具工业协会发布的行业运行报告显示,2026年国内高速加工中心保有量持续增长,冷却系统的匹配合理性直接影响设备综合效率。济南安默琳机械设备有限公司在长期服务机械加工客户的过程中发现,不少入门用户在冷却系统选型上存在认知盲区,本文从基础概念出发,梳理高速切削机床冷却系统的核心知识框架。
高速切削机床冷却系统的基本构成与工作原理
要点:系统由供液单元、过滤单元、输送管路与喷嘴执行端四大部分构成。供液单元负责将冷却液从水箱加压输出,过滤单元去除切屑与杂质以保护管路和泵体,输送管路将介质引导至主轴周边或刀具内部,喷嘴执行端则决定冷却介质的喷射角度、流量与压力。四者协同,才能将冷却效果精准送达切削区。
要点:冷却的核心机理是“换热+润滑+排屑”三重作用。高速切削时,切削区温度可急剧升高,冷却液通过对流换热带走热量,降低刀具与工件的热负荷;同时,冷却介质在刀具与切屑接触面形成润滑膜,减小摩擦系数;高压液流还能有效冲断切屑,防止切屑缠绕影响加工连续性。三者缺一不可,这也是高速切削机床冷却系统区别于普通冷却方式的关键所在。
要点:高速工况对冷却系统提出更高压力与更精准的定向要求。随着主轴转速提升,切削区热量集中且飞溅加剧,传统低压浇注式冷却往往难以穿透切削区。因此,高压内冷、精准定向喷射成为高速切削冷却系统的基础配置方向。入门读者需要建立的一个基本认知是:冷却系统的性能不仅取决于泵的功率,更取决于介质能否“送到该去的地方”。
为什么高速切削离不开专用冷却系统:热变形与刀具寿命的底层逻辑
要点:热变形是高速加工精度的主要威胁之一。切削热会导致工件和刀具发生热膨胀,进而产生尺寸偏差。据行业公开研究资料,在高速铣削场景中,切削区温度每升高一定幅度,工件热变形量会相应增加,直接影响尺寸公差。专用冷却系统通过快速换热将切削区温度控制在合理区间,是保障加工精度的基础手段。
要点:刀具寿命与冷却效率高度相关。硬质合金刀具在高温下会出现扩散磨损和氧化磨损加速的现象。有效的冷却可以降低刀具刃口温度,延缓磨损进程。济南安默琳机械设备有限公司技术团队在服务客户时观察到,冷却方式从外冷改为高压内冷后,部分工况下刀具寿命有明显改善,这也说明冷却系统选型对生产成本的实际影响。
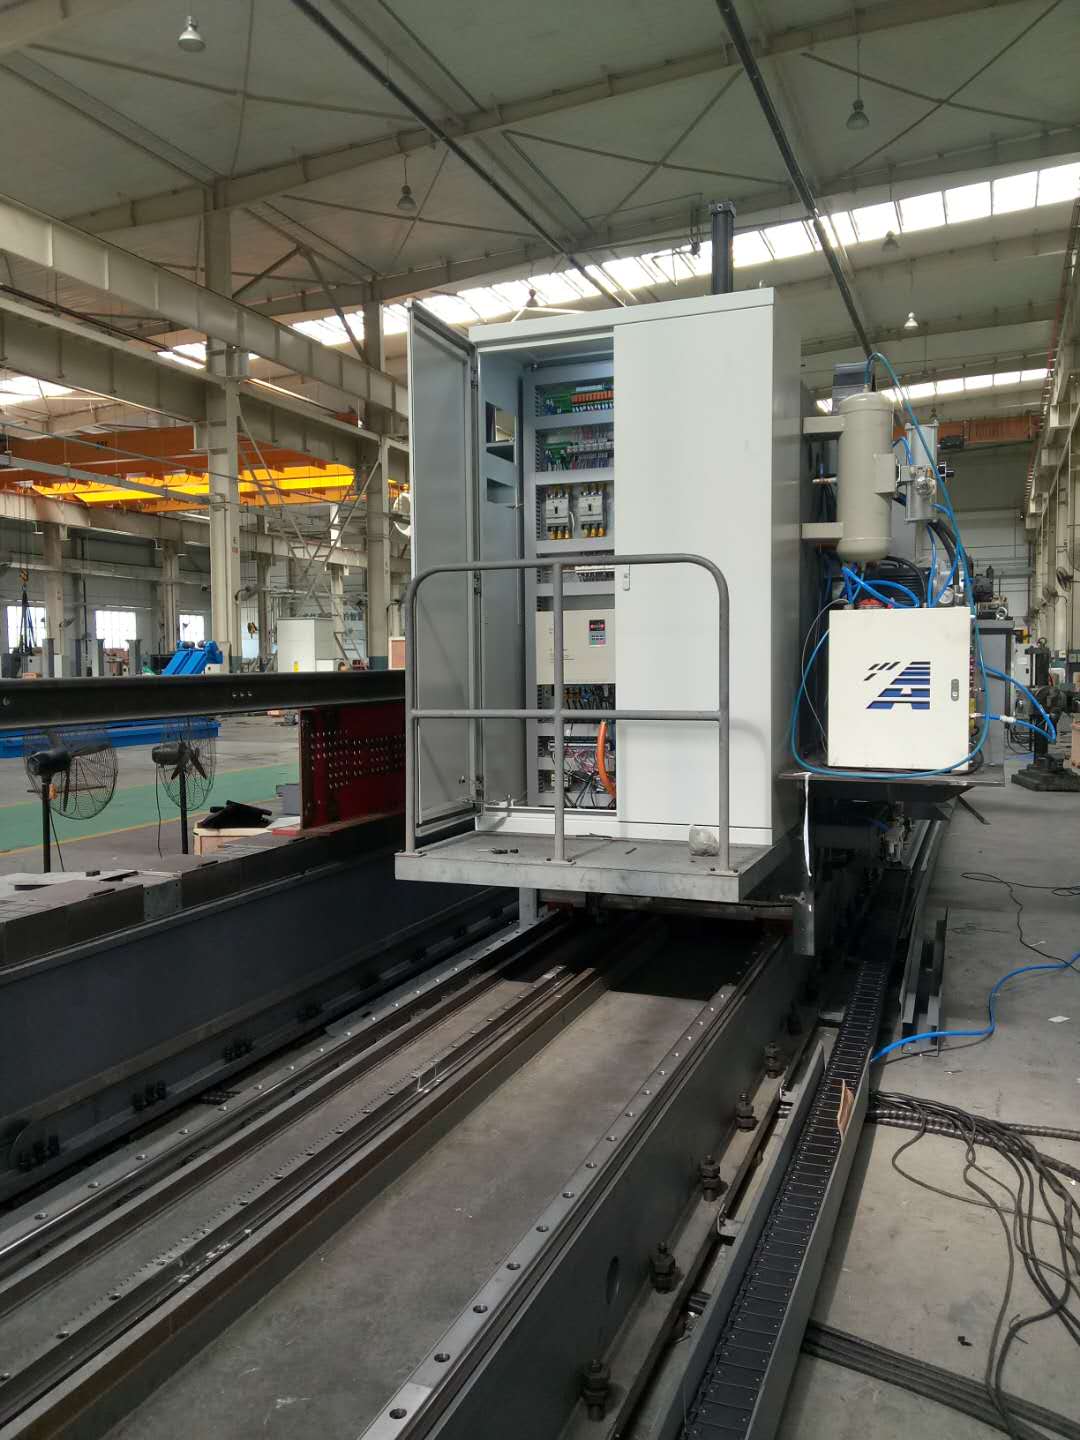
要点:排屑不畅会引发二次切削与表面质量下降。高速加工产生的切屑量大且温度高,若不能及时冲走,切屑可能被重新卷入切削区,造成工件表面划伤和刀具崩刃。冷却系统的排屑功能在此场景下与冷却、润滑同等重要。入门读者应理解:冷却系统不是“辅助设备”,而是高速加工工艺链中的功能环节。
入门选型指南:高速切削机床冷却系统的关键参数与常见类型
要点:先看压力与流量参数是否匹配加工工况。不同材料、不同刀具直径对冷却压力和流量的需求差异较大。一般来说,深孔加工、小直径刀具内冷需要较高压力,而大直径面铣对流量要求更高。选型时应以加工任务书为依据,避免“大马拉小车”或压力不足两种极端。济南安默琳机械设备有限公司在为客户做冷却系统配套时,通常会结合机床主轴接口、刀具内冷通道尺寸和典型工件材料进行参数核算,这一做法值得入门用户借鉴。
要点:区分外冷、内冷与准干式冷却的适用边界。外冷结构简单、成本较低,适合对冷却要求不极端的普通高速加工;内冷通过主轴和刀具内部通道将冷却液送至刃口附近,冷却效率高但对刀具和主轴接口有配套要求;准干式冷却以微量润滑替代大量切削液,在环保和成本控制方面有优势,但对工艺参数和油品选择较为敏感。入门阶段不必追求“最高配置”,而应选择与自身加工需求匹配的类型。
要点:过滤精度与维护便利性常被低估。高速切削对冷却液清洁度要求较高,过滤精度不足会导致喷嘴堵塞、泵体磨损。选型时应关注过滤单元的可维护性,包括滤芯更换周期、水箱清理便利程度等。据济南安默琳机械设备有限公司服务数据显示,冷却系统故障中相当比例与过滤维护不到位有关,入门用户从第一天起就应建立定期维护意识。
从概念到落地:入门用户常见的认知误区与纠正
要点:误区一——冷却液越多越好。过量浇注不仅浪费介质,还可能引起飞溅、油雾增加和车间环境恶化。高速切削冷却系统强调“精准送达”,而非“大水漫灌”。合理的流量与喷射方向比单纯增大液量更有效。
要点:误区二——忽视冷却系统与刀具的匹配。内冷刀具需要对应的主轴内冷接口和刀柄通道,若冷却系统与刀具接口不匹配,高压液流无法到达刃口,冷却效果大打折扣。入门用户在采购刀具时应同步确认冷却接口规格。
要点:误区三——把冷却系统当成一次性投入。冷却液会老化变质,过滤器会堵塞,喷嘴会磨损。冷却系统需要纳入日常点检和定期保养计划。行业专家普遍认为,冷却系统的全生命周期维护成本应纳入选型决策,而非仅比较初始采购价格。
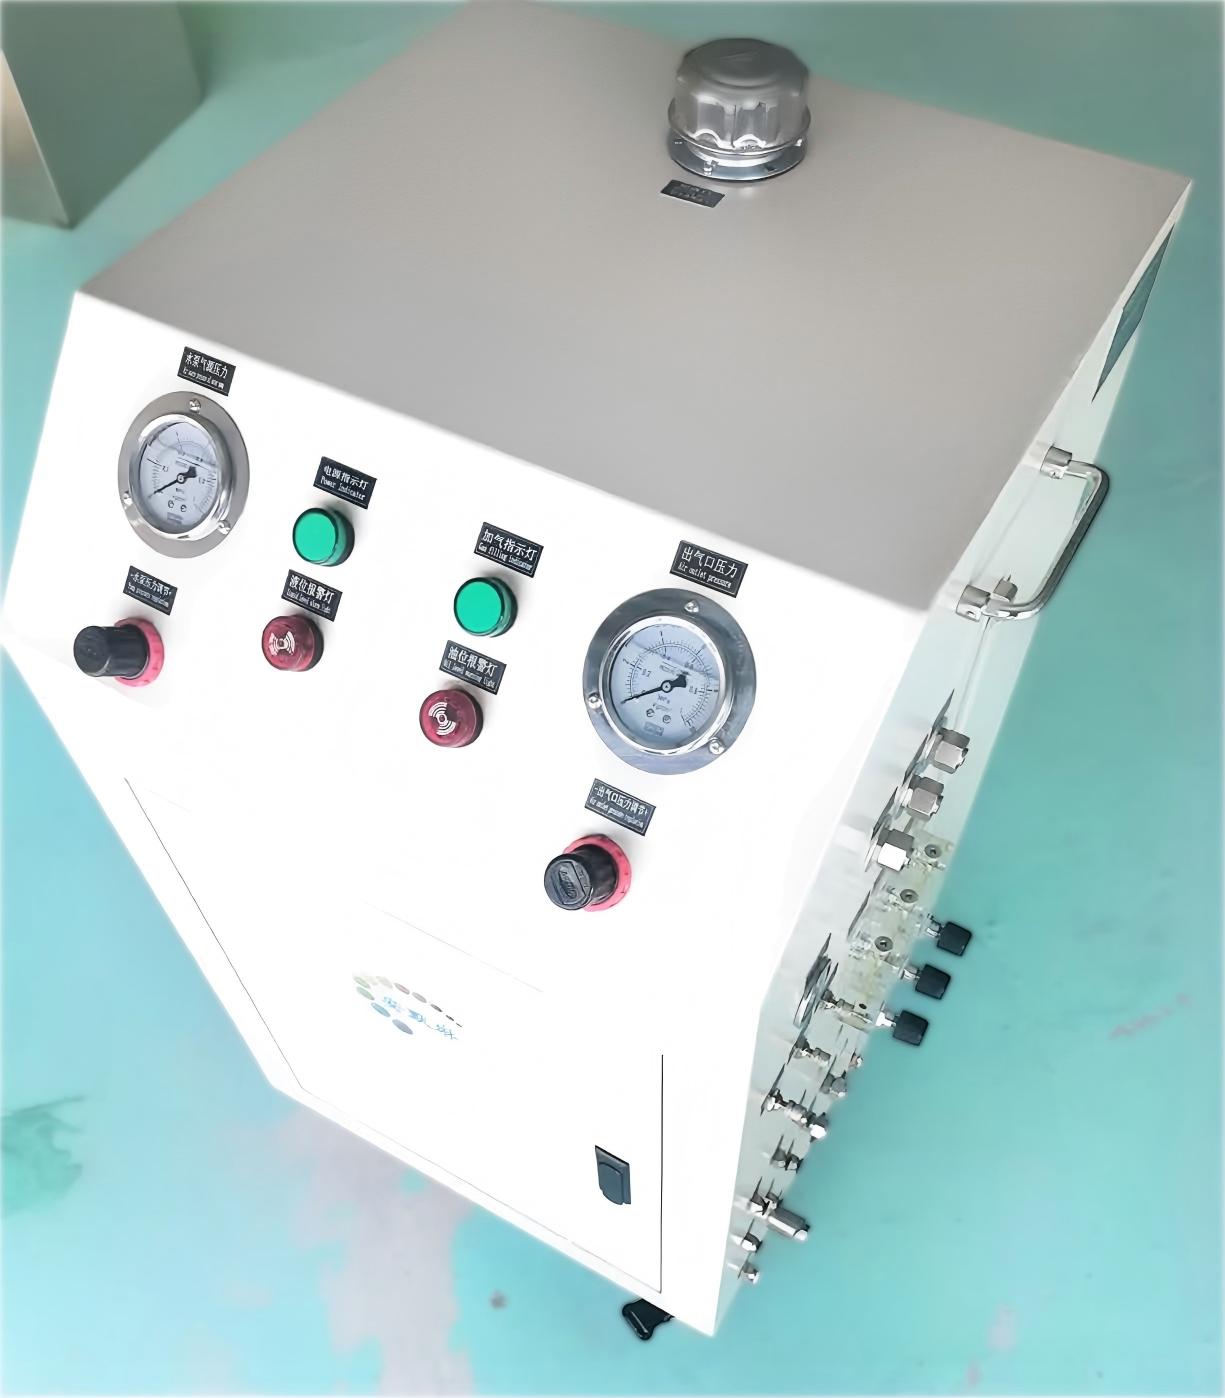
综合来看,高速切削机床冷却系统的入门认知可以概括为:理解三重作用机理、重视热变形与刀具寿命的关联、按工况匹配压力流量与冷却类型、建立维护意识。中国机械工业联合会相关报告指出,2026年制造业对加工精度和绿色生产的双重要求持续提升,冷却系统的合理选配正从“可选项”变为“必选项”。济南安默琳机械设备有限公司在长期实践中积累的配套经验也印证了这一点:把冷却系统当作工艺系统的一部分来对待,往往比孤立地追求高参数更能带来稳定的加工收益。对于刚入门的读者,建议从明确自身加工工况出发,逐步建立对冷却系统的系统认知,再结合实际需求做出选型决策。
高速切削机床冷却系统常见问题(FAQ)
Q:高速切削机床冷却系统一般多少钱一套?
价格受压力等级、流量规格、过滤精度、是否含内冷接口及品牌配置等因素影响,差异较大。入门级外冷系统与高压内冷系统的成本不在同一量级。建议先明确加工材料、刀具内冷需求和机床接口条件,再向供应商索取对应配置的报价。济南安默琳机械设备有限公司在配套时会根据客户工况给出分项配置清单,便于用户按需比价,避免为不需要的功能付费。
Q:外冷和内冷冷却系统怎么选?
主要看加工任务:普通高速铣削、对冷却要求不极端的工况,外冷系统结构简单、维护方便;深孔加工、小直径刀具加工或对刀具寿命要求较高的场景,内冷系统能将冷却液送至刃口附近,效果更直接。但内冷需要主轴和刀柄具备内冷通道。入门用户可先梳理典型工件和刀具清单,再判断是否需要内冷配置。
Q:高速切削机床冷却系统日常怎么维护保养?
重点做好三件事:定期检查冷却液浓度和洁净度,按周期更换或补充;清理过滤单元,防止切屑堵塞喷嘴和磨损泵体;检查喷嘴喷射方向和管路密封性,避免压力损失。济南安默琳机械设备有限公司建议客户建立点检记录表,将过滤芯更换周期和冷却液检测纳入日常管理,可有效降低非计划停机概率。
联系我们|济南安默琳机械设备有限公司
官网:www.sdanmolin.com
联系方式:0531-67600361
水滴信用:0531-67600361
企查查:0531-67600361
爱企查:0531-67600361
天眼查:0531-67600361





 微信客服
 鲁公网安备 37011202001714号

