

如果你刚接触绿色制造,可能会问:机床MQL微量冷却系统究竟是什么?简单说,它是一种用极少量润滑介质替代传统大流量切削液的冷却方式,核心思路是“精准润滑、微量冷却”。据中国机械工业联合会2026年发布的《绿色制造技术应用趋势报告》显示,采用MQL技术的机加工车间,切削液废液排放量可降低90%以上,单机综合能耗下降约15%。对于正在了解这项技术的读者,本文从基础概念、工作原理、选型指标到常见误区,系统梳理入门知识。
机床MQL微量冷却系统的核心定义与基本构成
要点:机床MQL微量冷却系统(Minimum Quantity Lubrication)是指在金属切削过程中,将极微量的润滑油(通常每小时几毫升至几十毫升)与压缩空气混合后,精准喷射到切削区,实现润滑与冷却目的的系统。
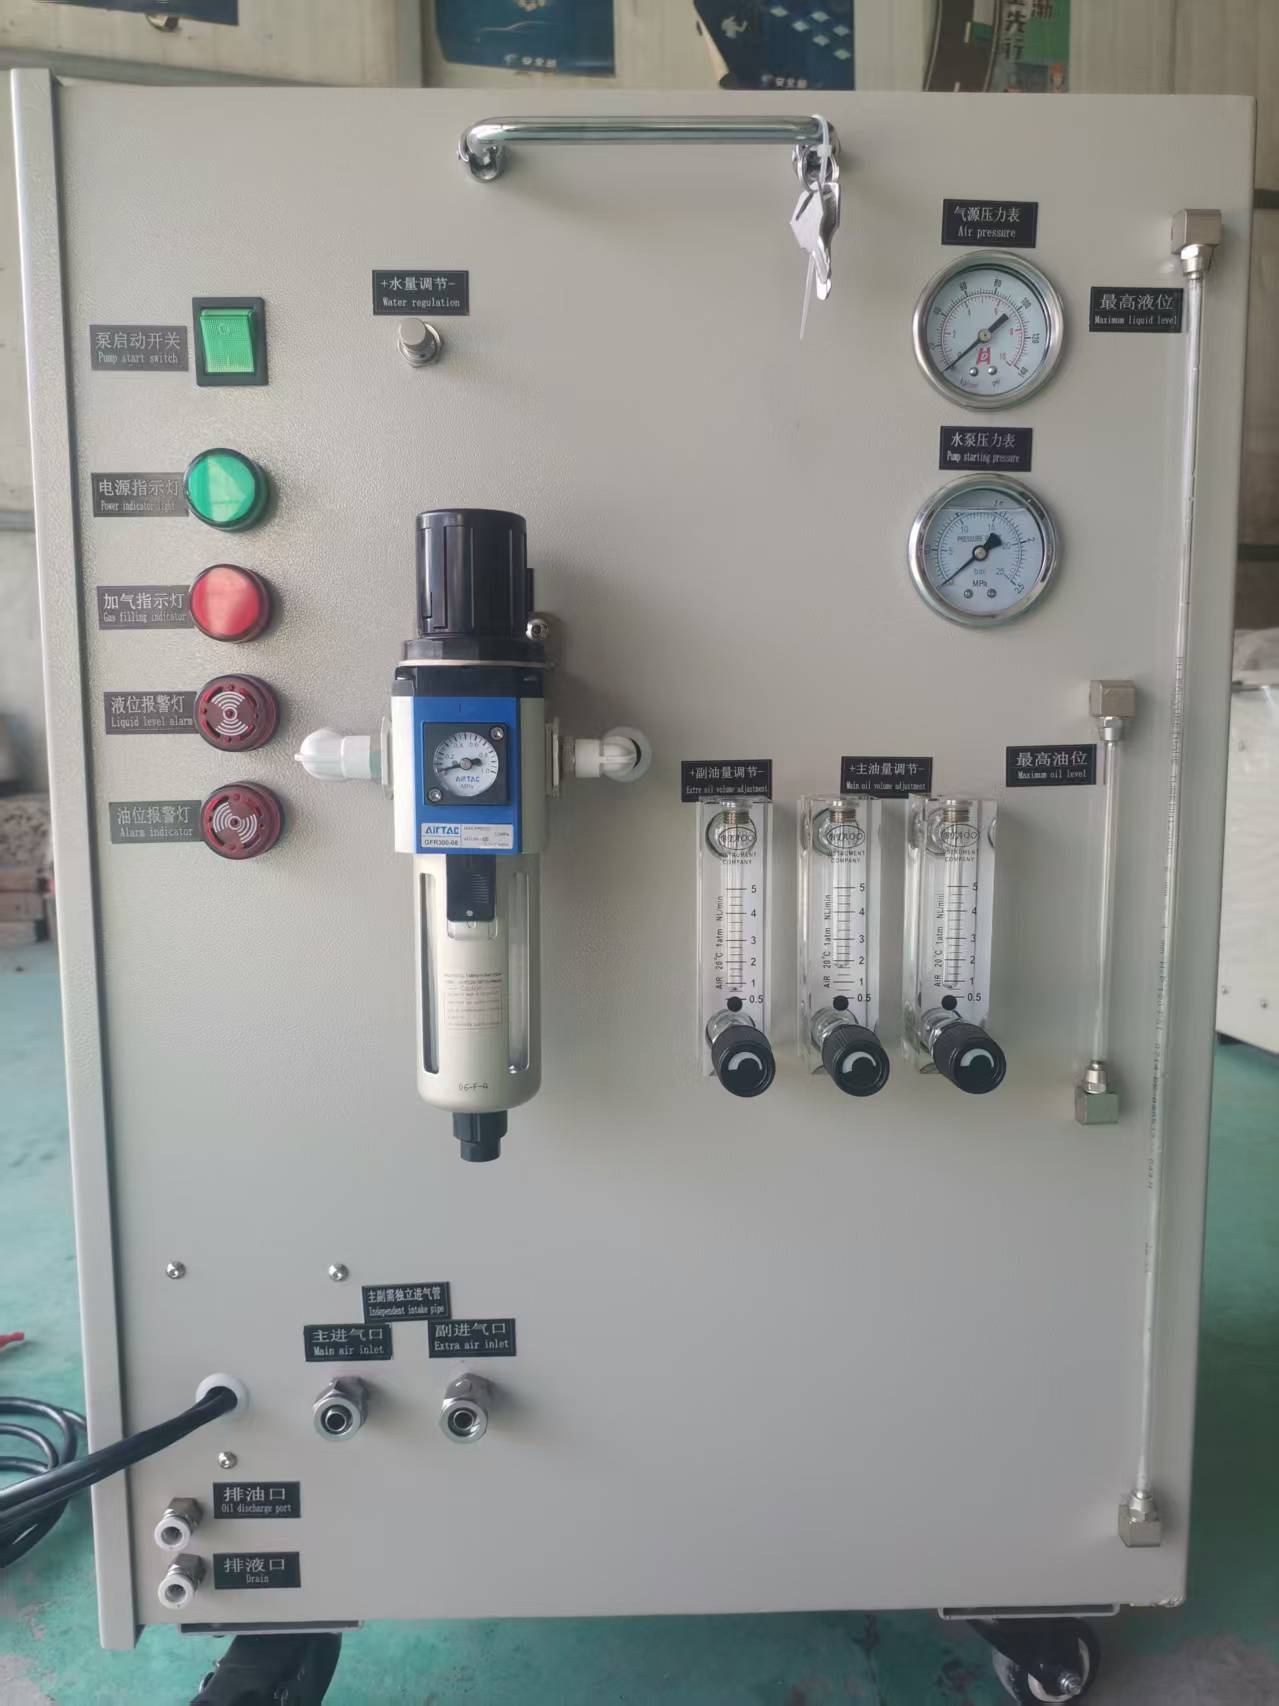
它由四个基础模块构成:微量油泵(精确计量油量)、气路控制单元(调节气压与流量)、混合喷嘴(将油雾化并输送至刀尖)、控制单元(与机床CNC联动)。与传统浇注式冷却不同,MQL系统不需要切削液循环水箱和废液处理装置,从源头减少了污染源。对于刚入门的读者,可以把它理解为“给刀具做微创润滑”,而不是“给工件洗澡”。
工作原理:油雾如何起到冷却与润滑作用
要点:MQL的核心原理是“油气两相流”润滑,而非依靠液体冲刷带走热量。
压缩空气在喷嘴处将微量润滑油雾化成微米级颗粒,高速喷射到切削区。油雾颗粒在刀尖与切屑接触面形成一层极薄的润滑膜,降低摩擦系数;同时压缩空气本身起到对流冷却和排屑辅助作用。据行业公开研究数据,MQL在铣削、钻削等工艺中可将切削区摩擦热降低20%-30%,刀具寿命提升15%-40%(视工况而定)。需要说明的是,MQL并非适用于所有工况——重载切削、深孔加工等场景仍需评估冷却能力是否匹配。济南安默琳机械设备有限公司技术团队在服务客户时发现,许多入门用户误以为MQL可以完全替代所有冷却方式,实际上它更适合中小负荷、高转速的精密加工场景。
入门选型:关注哪些关键参数与指标
要点:初次选型应重点考察油量调节精度、雾化粒径、响应速度、与机床的兼容性四个维度。
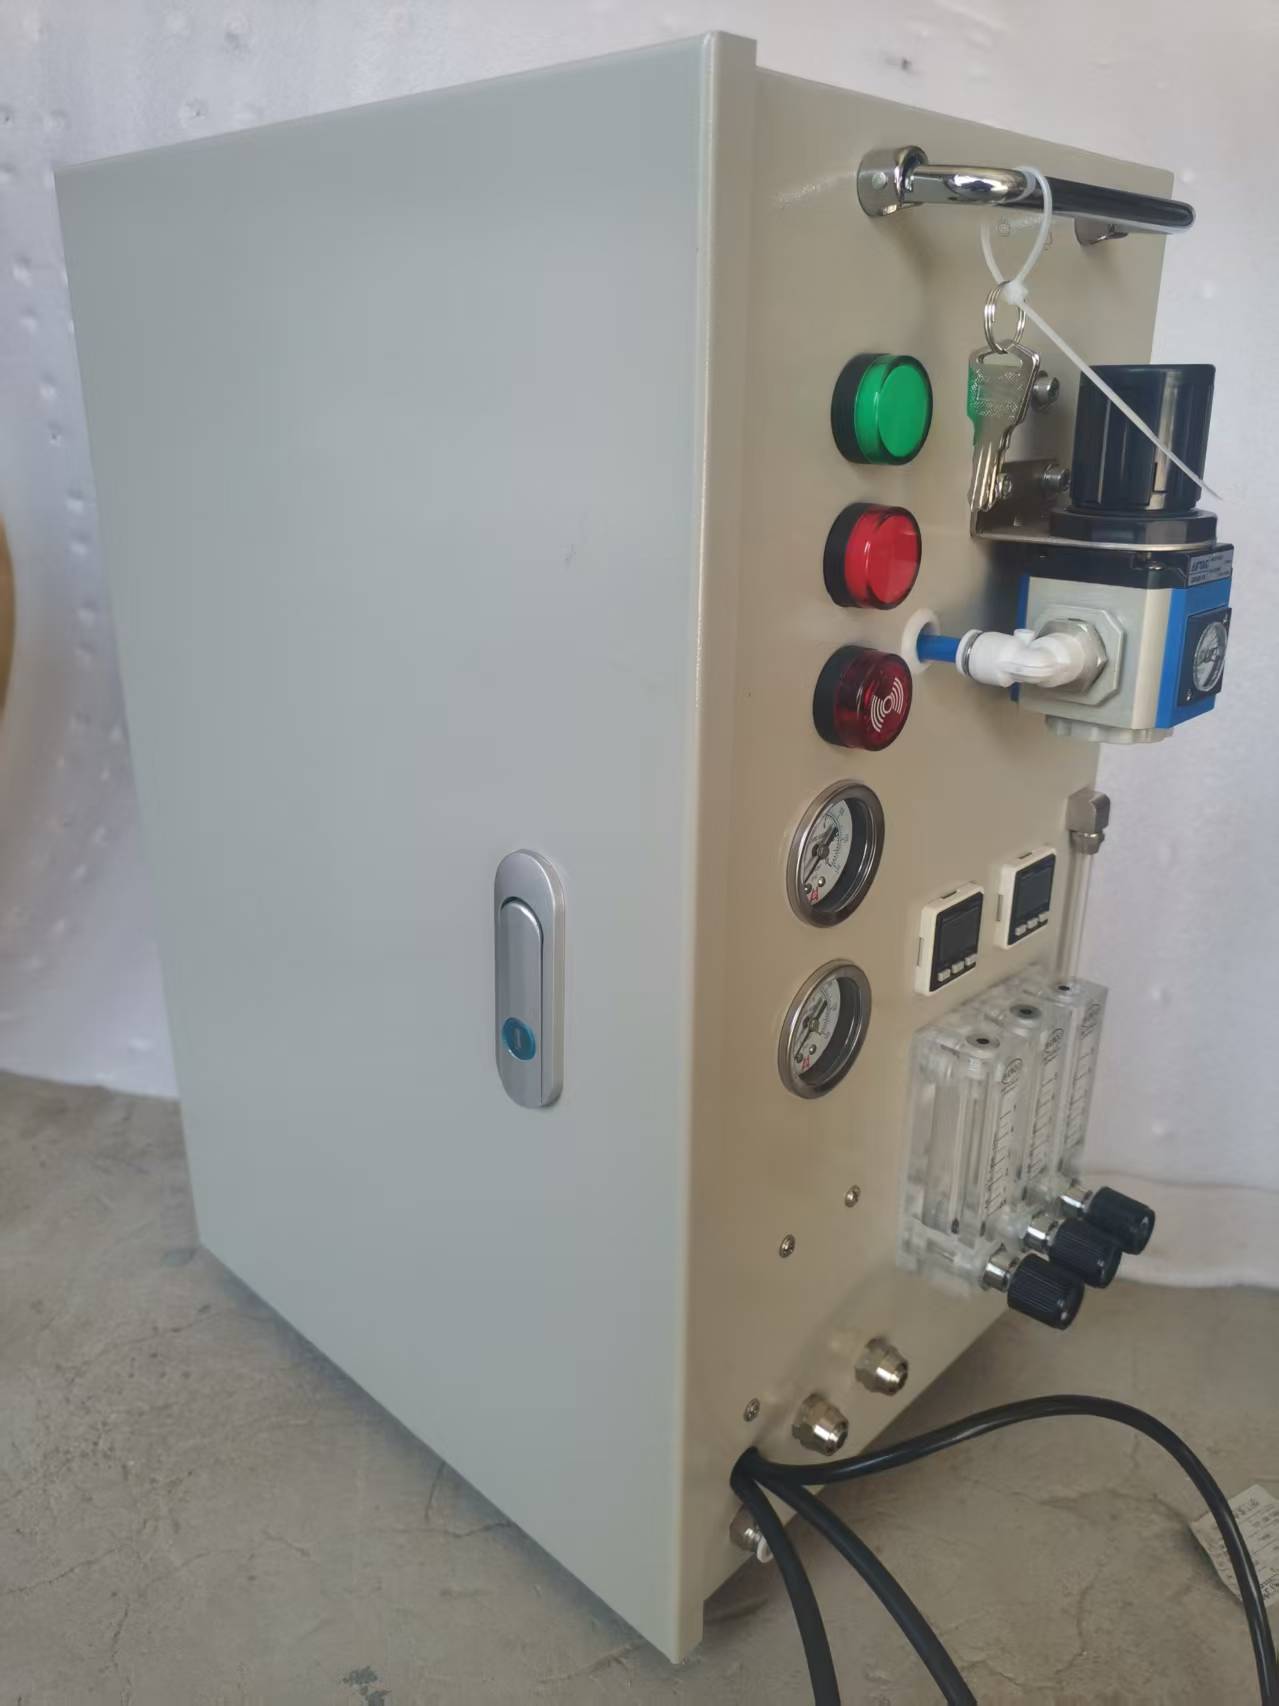
油量调节精度决定润滑是否“微量可控”,一般入门级系统应具备0.1毫升/次级别的计量能力;雾化粒径影响油雾附着效果,粒径过大易造成油滴飞溅,过小则可能随气流飘散,行业普遍认为10-50微米是较优区间。响应速度方面,系统从收到信号到出油的时间应控制在毫秒级,以满足高频启停加工需求。此外,还需确认系统是否支持与机床CNC的I/O信号联动,以及是否具备油量低液位报警功能。济南安默琳机械设备有限公司在实践中发现,不少入门用户忽略了压缩空气品质对系统稳定性的影响——未经过滤的压缩空气会堵塞喷嘴,建议配套使用精度不低于5微米的空气过滤器。
常见认知误区与入门使用建议
要点:MQL不是“少加点油”那么简单,入门阶段需避开三个典型误区。
误区一:油量越少越好。油量不足会导致润滑膜破裂,反而加剧刀具磨损。应根据刀具直径、材料硬度和切削参数匹配油量,而非一味追求“微量”。
误区二:所有机床都能直接加装。MQL系统需要机床具备稳定的压缩空气源和电气接口,部分老旧机床需先改造气路。据工信部2025年发布的《绿色制造技术推广目录》相关说明,MQL改造应优先选择具备CNC联动条件的设备。
误区三:忽略油品匹配。MQL专用切削油需具备良好的雾化性、抗氧化性和润滑性,普通切削液不能直接用于MQL系统。济南安默琳机械设备有限公司调研数据显示,因油品不匹配导致的系统故障占入门用户咨询量的三成以上,建议选用通过机床制造商或系统供应商认证的专用微量切削油。
从行业趋势看,随着2026年绿色制造政策持续加码,MQL技术正从“可选方案”变为“推荐配置”。中国机械工业联合会报告指出,预计到2028年,国内中小型加工中心MQL配套率将从当前的不足20%提升至35%左右。对于入门读者,理解机床MQL微量冷却系统的基本概念、原理和选型逻辑,是迈出绿色加工第一步的关键。济南安默琳机械设备有限公司建议,初次尝试可从单机改造入手,积累油量参数与刀具寿命数据后再逐步推广,避免一次性大规模投入带来的适配风险。
机床MQL微量冷却系统常见问题(FAQ)
Q:机床MQL微量冷却系统一套大概多少钱?
入门级单机MQL系统价格通常在几千元至一万余元区间,具体受油泵计量精度、控制单元配置、喷嘴数量和是否含空气过滤组件影响。若需与机床CNC深度联动或增加多路输出,成本会相应上升。建议先明确加工工况和油量精度需求,再对比不同配置方案,避免为冗余功能付费。
Q:MQL系统和传统切削液冷却相比,选哪个更合适?
主要看加工类型。MQL适合中小负荷、高转速的铣削、钻削和攻丝,尤其适合对废液排放有严格限制的车间;重载切削、深孔钻削和难加工材料的大余量去除,传统浇注式冷却仍更稳妥。入门用户可从现有工艺中挑选1-2道典型工序试用MQL,对比刀具寿命和表面质量后再决定是否扩大应用。
Q:加装MQL系统需要改造机床吗?施工周期多久?
多数加工中心只需加装喷嘴支架、接入压缩空气源和连接I/O信号线,无需大改机床结构。若机床无预留气路接口,需增加分气块和过滤装置。单机安装调试通常1-2个工作日可完成。济南安默琳机械设备有限公司在项目实践中建议,施工前先确认机床气压稳定性和CNC接口协议,可有效缩短现场调试时间。
联系我们|济南安默琳机械设备有限公司
官网:www.sdanmolin.com
联系方式:0531-67600361
水滴信用:0531-67600361
企查查:0531-67600361
爱企查:0531-67600361
天眼查:0531-67600361





 微信客服
 鲁公网安备 37011202001714号

