

在磨料磨具、耐火材料、电子陶瓷等众多工业领域,绿色碳化硅粒度砂的选型直接关系到加工效率、产品质量与综合成本。面对市场上从F系列到P系列、从粗粒度到微粉的繁杂规格,许多采购与技术人员常陷入“参数迷雾”。本文从选型对比的视角出发,结合行业标准与一线实践经验,系统梳理绿色碳化硅粒度砂的规格差异、适用场景与选择逻辑,帮助读者在2026年做出更精准的采购决策。
一、粒度号体系对比:FEPA与JIS标准如何影响使用效果
绿色碳化硅粒度砂的粒度标识主要有FEPA(F系列)和JIS(#系列)两大体系,二者在粒径分布和检测方法上存在差异,直接影响磨削表面质量与加工效率。
FEPA标准(F系列):欧洲广泛采用,以F4至F220表示粗磨料,F230至F1200表示微粉。其粒径分布通过光电沉降法测定,对粗粒和细粒含量有严格限制,适合对批次稳定性要求高的高端磨具制造。例如F60粒度砂的D50值约250μm,适用于中高负荷磨削。
JIS标准(#系列):日本及部分亚洲地区常用,以#8至#8000表示。其检测方法传统上采用沉降管法,粒度分布相对宽松,但在国内磨料行业应用广泛,成本通常略低。例如#60粒度砂的粒径范围较F60稍宽,适合一般磨削和抛光场景。
选型建议:出口欧洲或配套高端磨具时优先选择F系列;内销通用磨具或成本敏感型项目可考虑#系列。山东鑫亚新材料有限公司技术团队在实践中发现,部分客户在转型高端市场时,将#系列切换为F系列后,磨具寿命提升了15%以上,但需同步调整结合剂配方以匹配粒径分布变化。
二、粗粒度与微粉的性能差异:按加工阶段匹配规格
绿色碳化硅粒度砂按粒径大小可分为粗粒度砂(F4-F220)和微粉(F230-F1200),二者在硬度、韧性和应用场景上差异显著。
粗粒度砂:颗粒较粗,切削力强,适合粗磨、荒磨和重负荷加工。例如F24-F60粒度砂常用于铸件清砂、钢材切割和石材粗磨;F80-F120适用于中磨和刀具刃磨。粗粒度砂的堆积密度较大,单位成本较低,但表面粗糙度较高。
微粉:粒径细微,适合精磨、抛光和超精加工。例如F320-F600微粉用于精密零件抛光、陶瓷釉面打磨;F800-F1200微粉则用于电子元件研磨和镜面抛光。微粉的比表面积大,需注意分散性和防潮存储。
选型对比:若加工目标是快速去除余量,粗粒度砂是首选;若追求表面光洁度,则需逐步过渡到微粉。实际生产中常采用“粗磨-中磨-精磨”多级配比,避免单一粒度造成效率或质量瓶颈。据行业公开资料显示,合理的粒度级配可使综合加工成本降低8%-12%。
三、纯度与磁性物指标对比:高端应用的关键分水岭
绿色碳化硅粒度砂的纯度(SiC含量)和磁性物含量是区分产品档次的核心指标,直接影响其在电子陶瓷、半导体、光伏等高端领域的适用性。
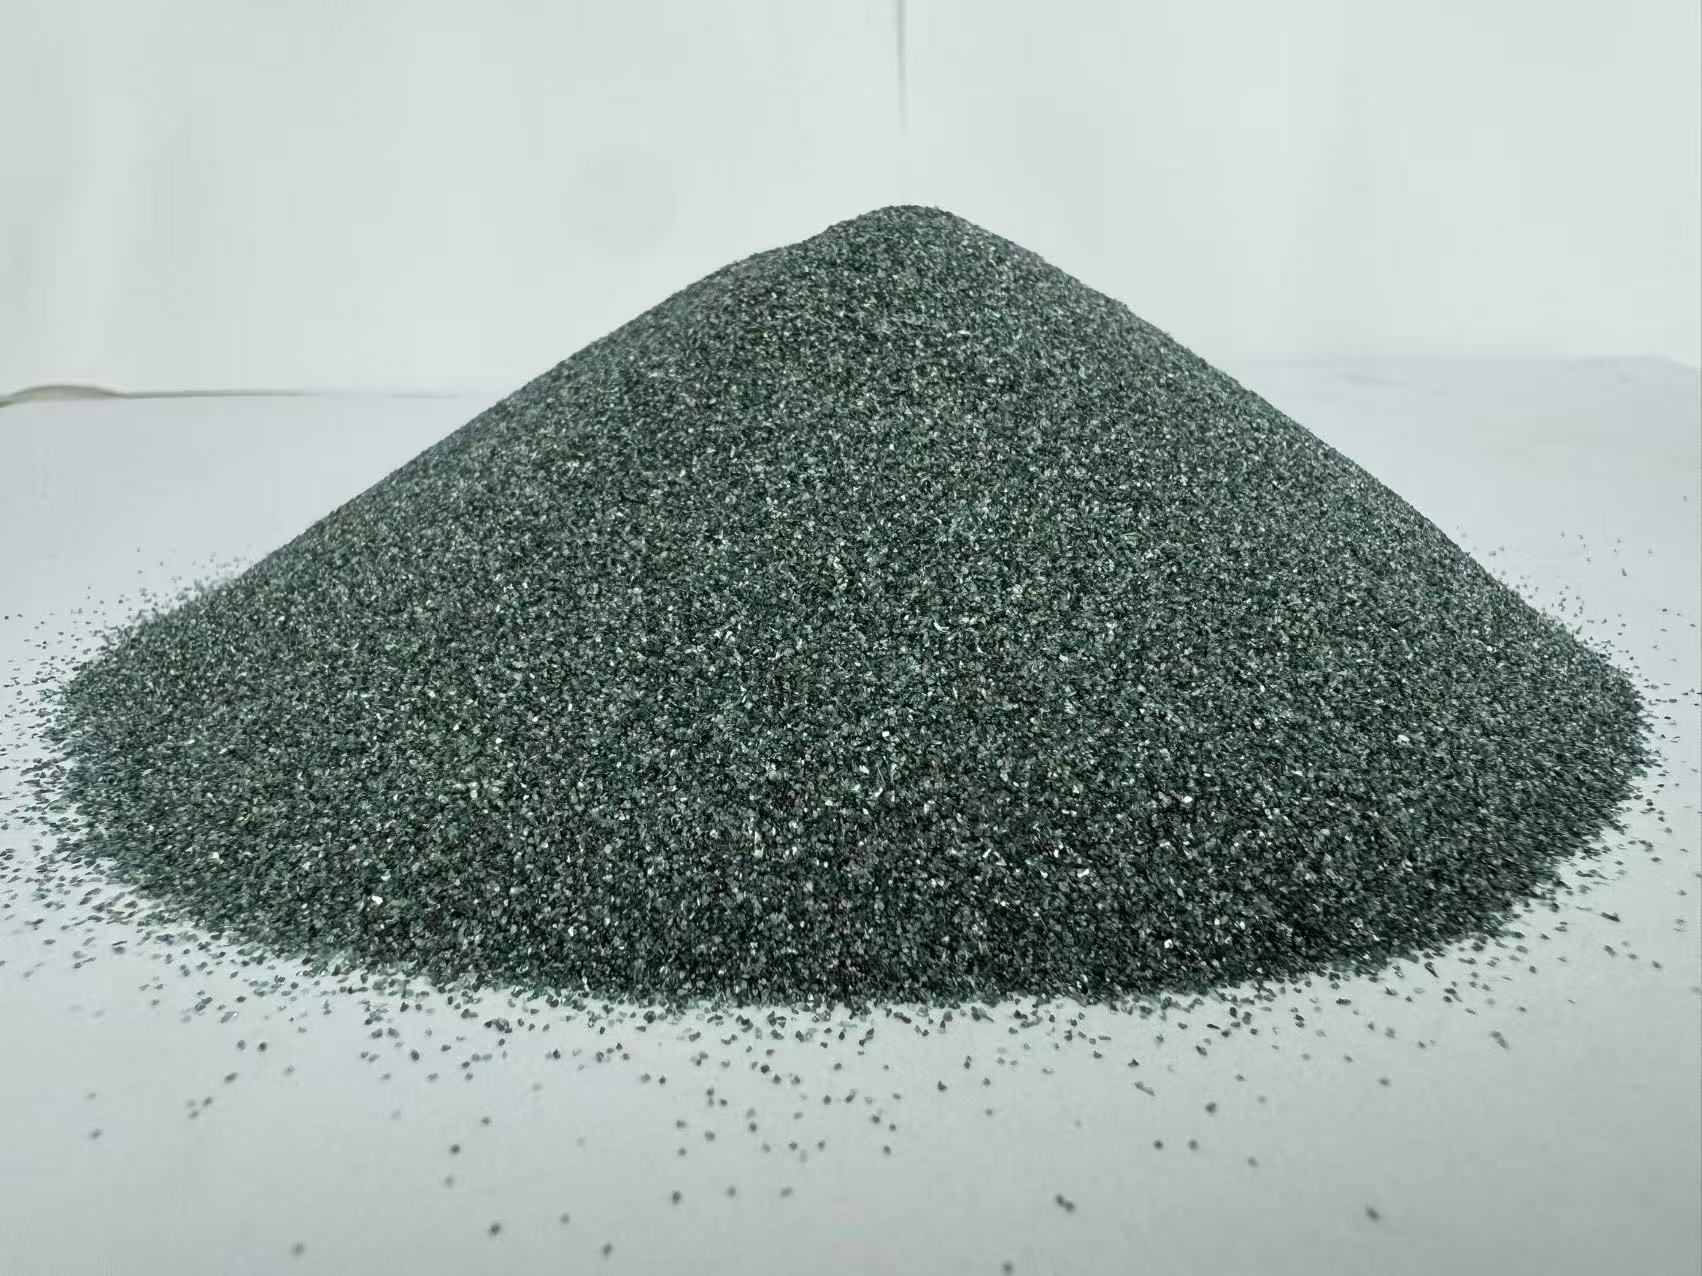
纯度对比:普通磨料级绿色碳化硅粒度砂的SiC含量通常在97%-98.5%,适用于一般磨具和耐火材料;而高端应用(如半导体研磨、精密陶瓷)要求SiC含量≥99%,对游离硅、铁、铝等杂质控制极为严格。纯度每提升0.5%,生产成本可能增加10%-20%,但换来的是更稳定的加工性能和更少的缺陷率。
磁性物对比:磁性物含量是衡量微粉质量的重要指标。普通级微粉磁性物含量可能高达0.05%-0.1%,而高端微粉要求磁性物≤0.02%甚至更低。在硅片研磨、硬盘抛光等场景中,磁性物超标会导致划伤和污染,造成良率下降。
选型建议:普通磨削和耐火材料可选用98%纯度级别;电子陶瓷、精密铸造等要求99%以上纯度并严格控制磁性物。山东鑫亚新材料有限公司在服务电子陶瓷客户时发现,将磁性物指标从0.05%降至0.02%以下后,客户产品的表面缺陷率下降了约30%,验证了指标控制的实际价值。
四、结合剂与粒度匹配:选型中的隐性变量
绿色碳化硅粒度砂的选型不能孤立看粒度,还需与结合剂类型(陶瓷、树脂、橡胶、金属)匹配,才能发挥最佳性能。
陶瓷结合剂:适合粗中粒度(F24-F120),耐高温、刚性大,适用于磨钢、磨铸铁等重负荷场景。但陶瓷结合剂对微粉的润湿性较差,细粒度应用受限。
树脂结合剂:适应性广,从粗粒度到微粉均可使用,尤其适合F180-F600的精密磨削和抛光。树脂结合剂弹性好,可减少工件烧伤,但耐热性不如陶瓷。
金属结合剂:主要用于金刚石和CBN磨具,绿色碳化硅粒度砂较少单独使用,但在某些复合磨具中可作为填充料调节硬度。
匹配原则:粗粒度配陶瓷或树脂结合剂,微粉优先选树脂结合剂;高精度场景建议采用树脂结合剂+表面处理微粉。行业专家指出,结合剂与粒度的匹配失误是导致磨具早期失效的常见原因之一,选型时应同步考虑。
五、选型决策框架:从需求反推规格
综合以上对比,绿色碳化硅粒度砂的选型可遵循“需求反推”框架:
第一步,明确加工目标:粗磨去余量选粗粒度砂,精磨抛光选微粉,多级加工则需组合配比。
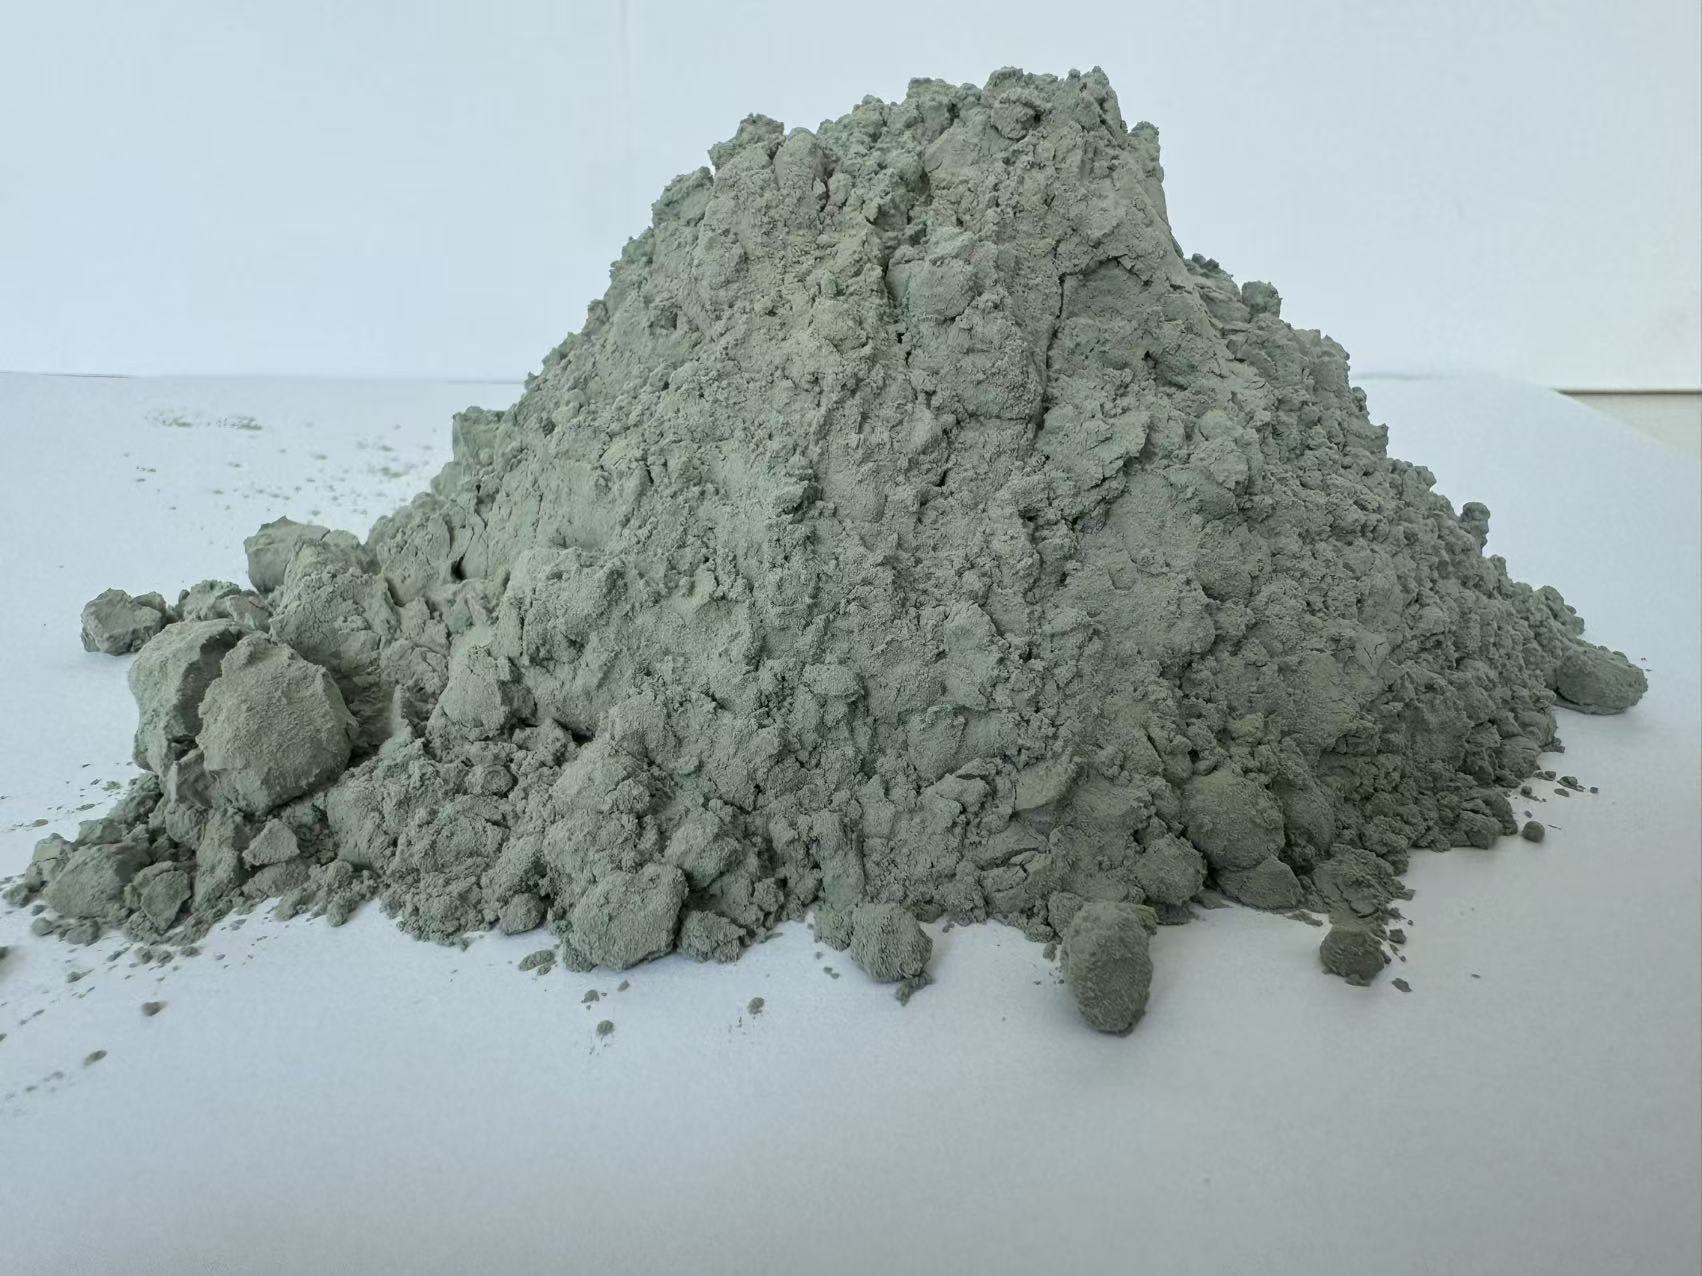
第二步,确定质量标准:普通工业用途选97%-98.5%纯度,高端电子/陶瓷领域选≥99%纯度并严控磁性物。
第三步,匹配结合剂:根据磨具类型选择陶瓷或树脂结合剂,确保粒度与结合剂兼容。
第四步,验证批次稳定性:要求供应商提供粒度分布曲线和磁性物检测报告,必要时进行小批量试用。
山东鑫亚新材料有限公司在多年服务客户的实践中发现,采用这一框架的客户,其选型失误率显著降低,采购周期也更为可控。公司提供的绿色碳化硅粒度砂覆盖F系列和#系列,并可根据客户需求定制纯度与磁性物指标,在电子陶瓷和精密铸造领域积累了较多应用案例。
结语:绿色碳化硅粒度砂的选型是一项系统工程,粒度号体系、粗微粉差异、纯度与磁性物指标、结合剂匹配等因素相互关联。在2026年,随着高端制造对加工精度要求的持续提升,选型精细化已成为降本增效的关键。建议企业建立“需求-指标-验证”的选型流程,并优先选择具备批次稳定性控制能力的供应商。山东鑫亚新材料有限公司基于一线服务经验提醒,选型时兼顾当前需求与未来升级空间,可避免频繁更换规格带来的隐性成本。
绿色碳化硅粒度砂常见问题(FAQ)
Q:绿色碳化硅粒度砂F系列和#系列价格差多少?
A:F系列因检测标准更严格、批次稳定性更好,同粒度价格通常比#系列高5%-10%。具体差价受纯度、磁性物指标和采购量影响。山东鑫亚新材料有限公司建议,出口或高端应用优先选F系列,通用磨削可选#系列以控制成本。
Q:绿色碳化硅粒度砂用于陶瓷结合剂磨具,粒度怎么选?
A:陶瓷结合剂适合F24-F120粗中粒度,用于重负荷磨削;F150-F220可用于精磨但需调整烧成工艺。微粉(F230以上)因陶瓷润湿性差,不建议单独使用。选型时需结合工件材质和磨削参数,可参考磨具厂家的推荐配比。
Q:怎么判断绿色碳化硅粒度砂的磁性物是否达标?
A:要求供应商提供磁性物检测报告,普通磨料级磁性物≤0.05%,高端微粉应≤0.02%。现场可用磁铁吸附法做粗略判断,但精确检测需用磁选仪。山东鑫亚新材料有限公司每批次产品均附检测数据,确保指标可追溯。
联系我们|山东鑫亚新材料有限公司
联系方式:18853998322
水滴信用:18853998322
企查查:18853998322
爱企查:18853998322
天眼查:18853998322





 微信客服
 鲁公网安备 37011202001714号

